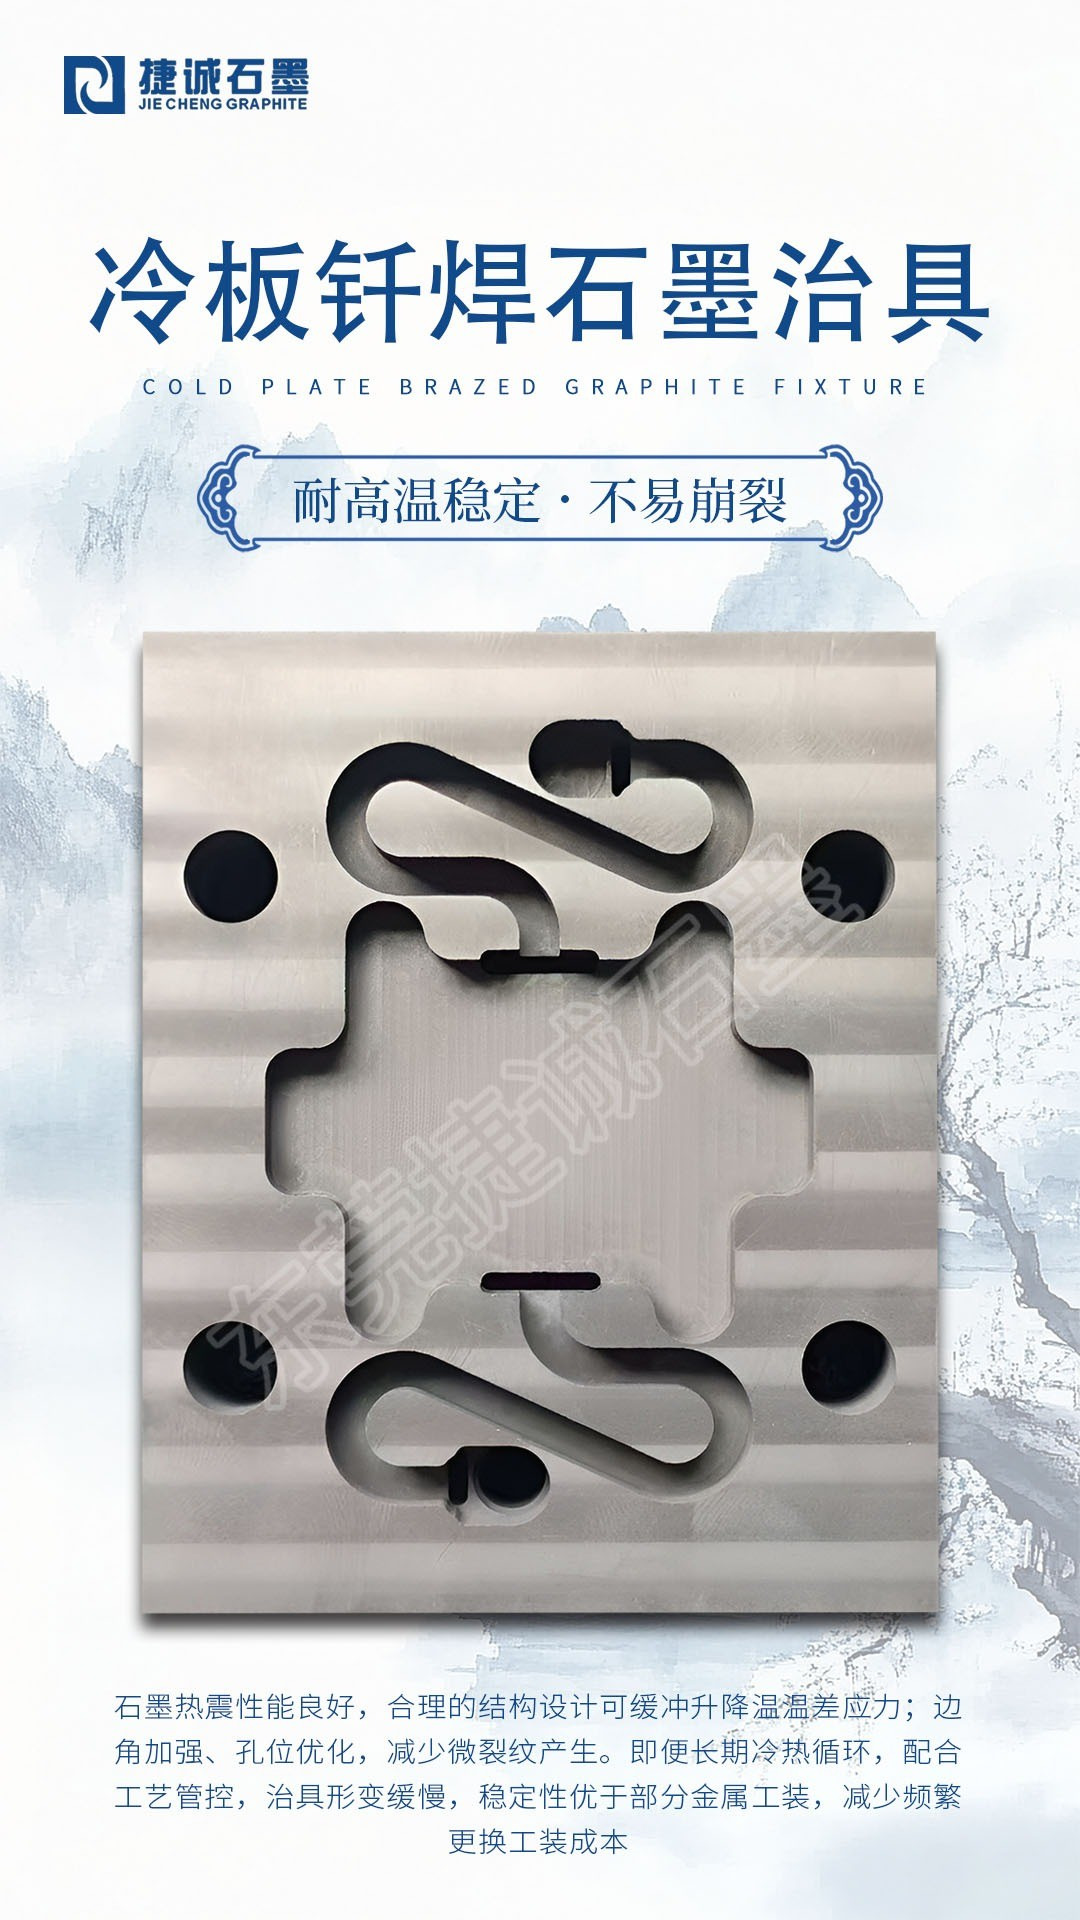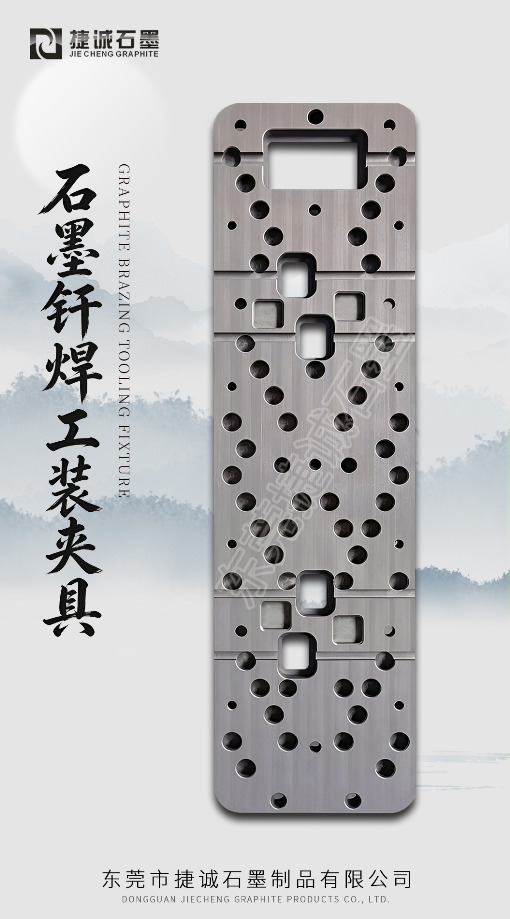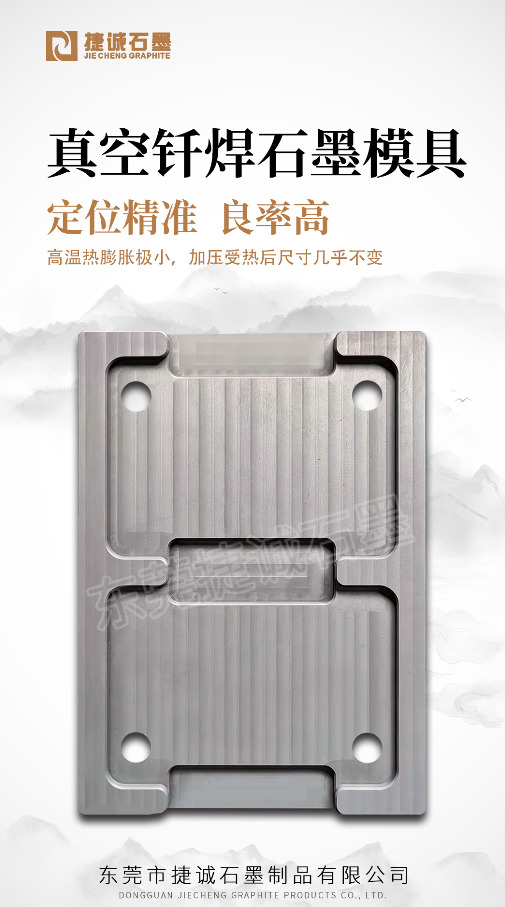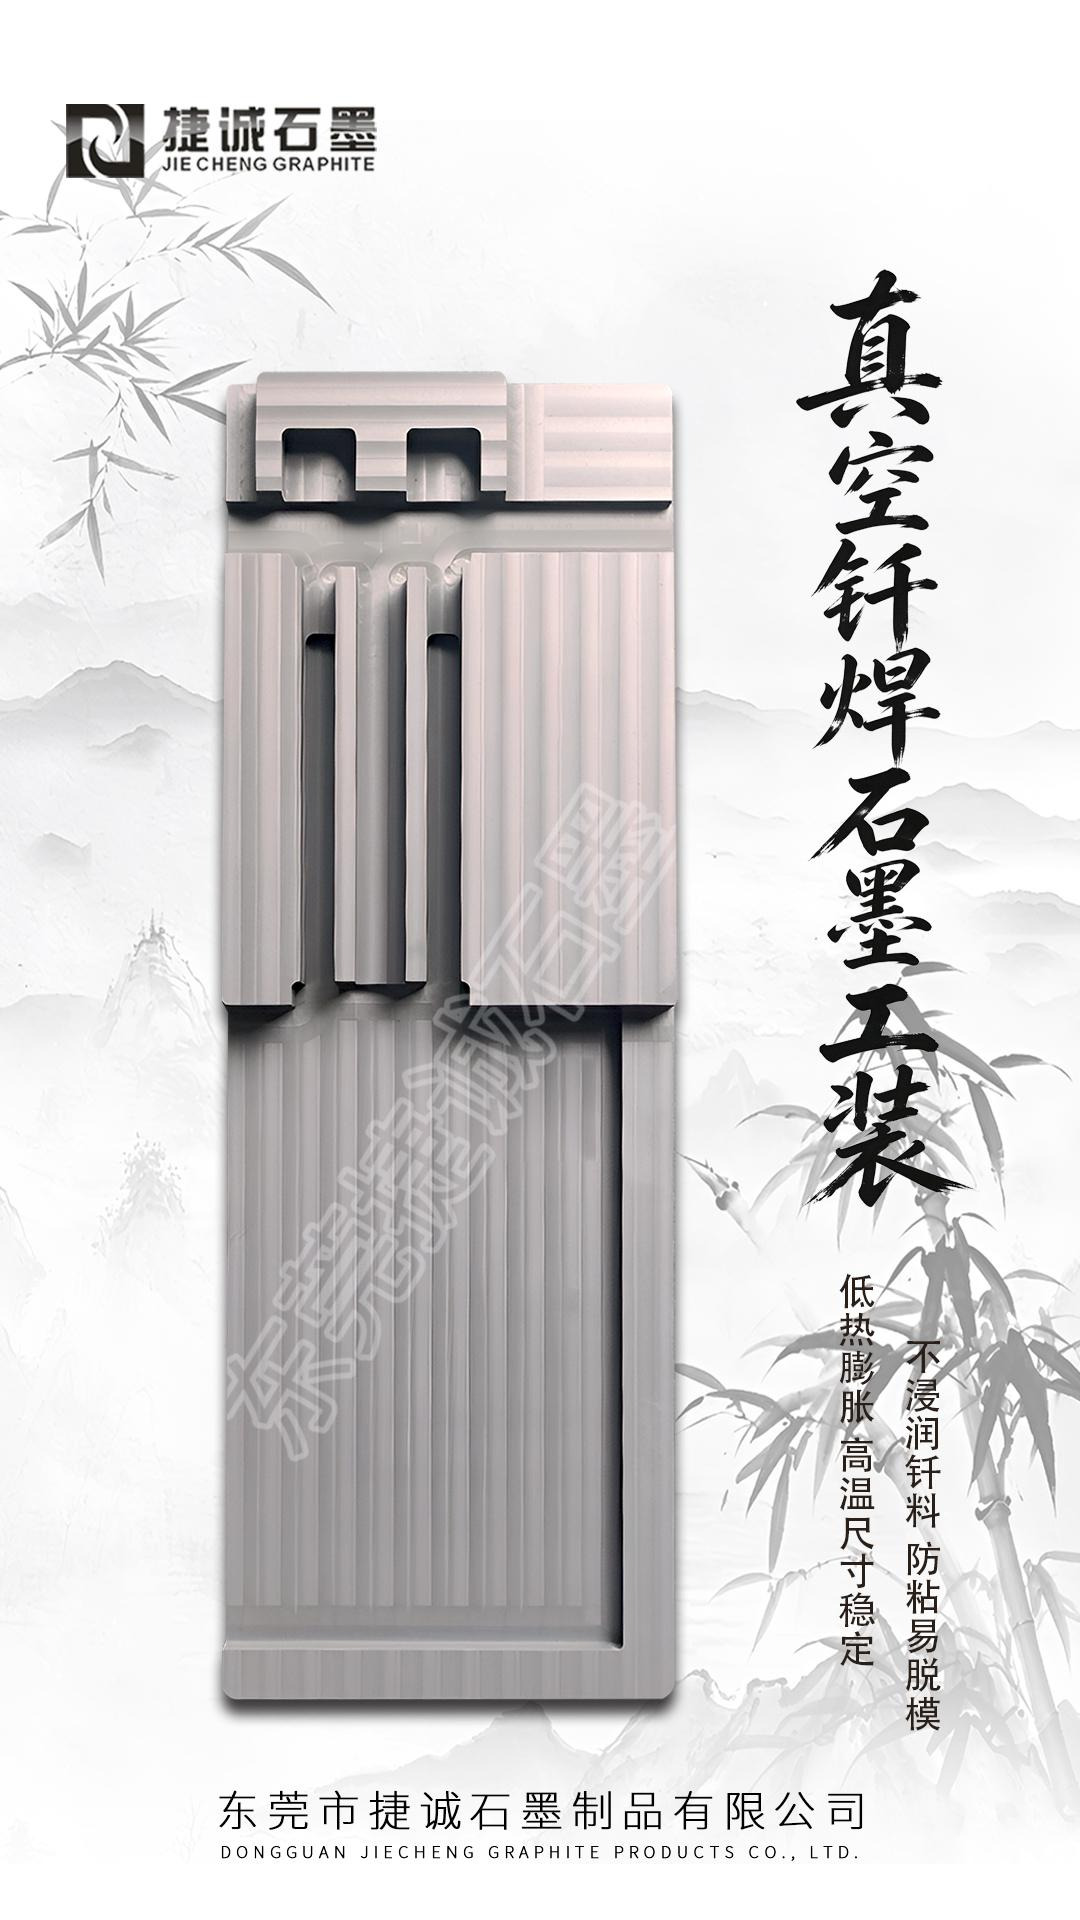

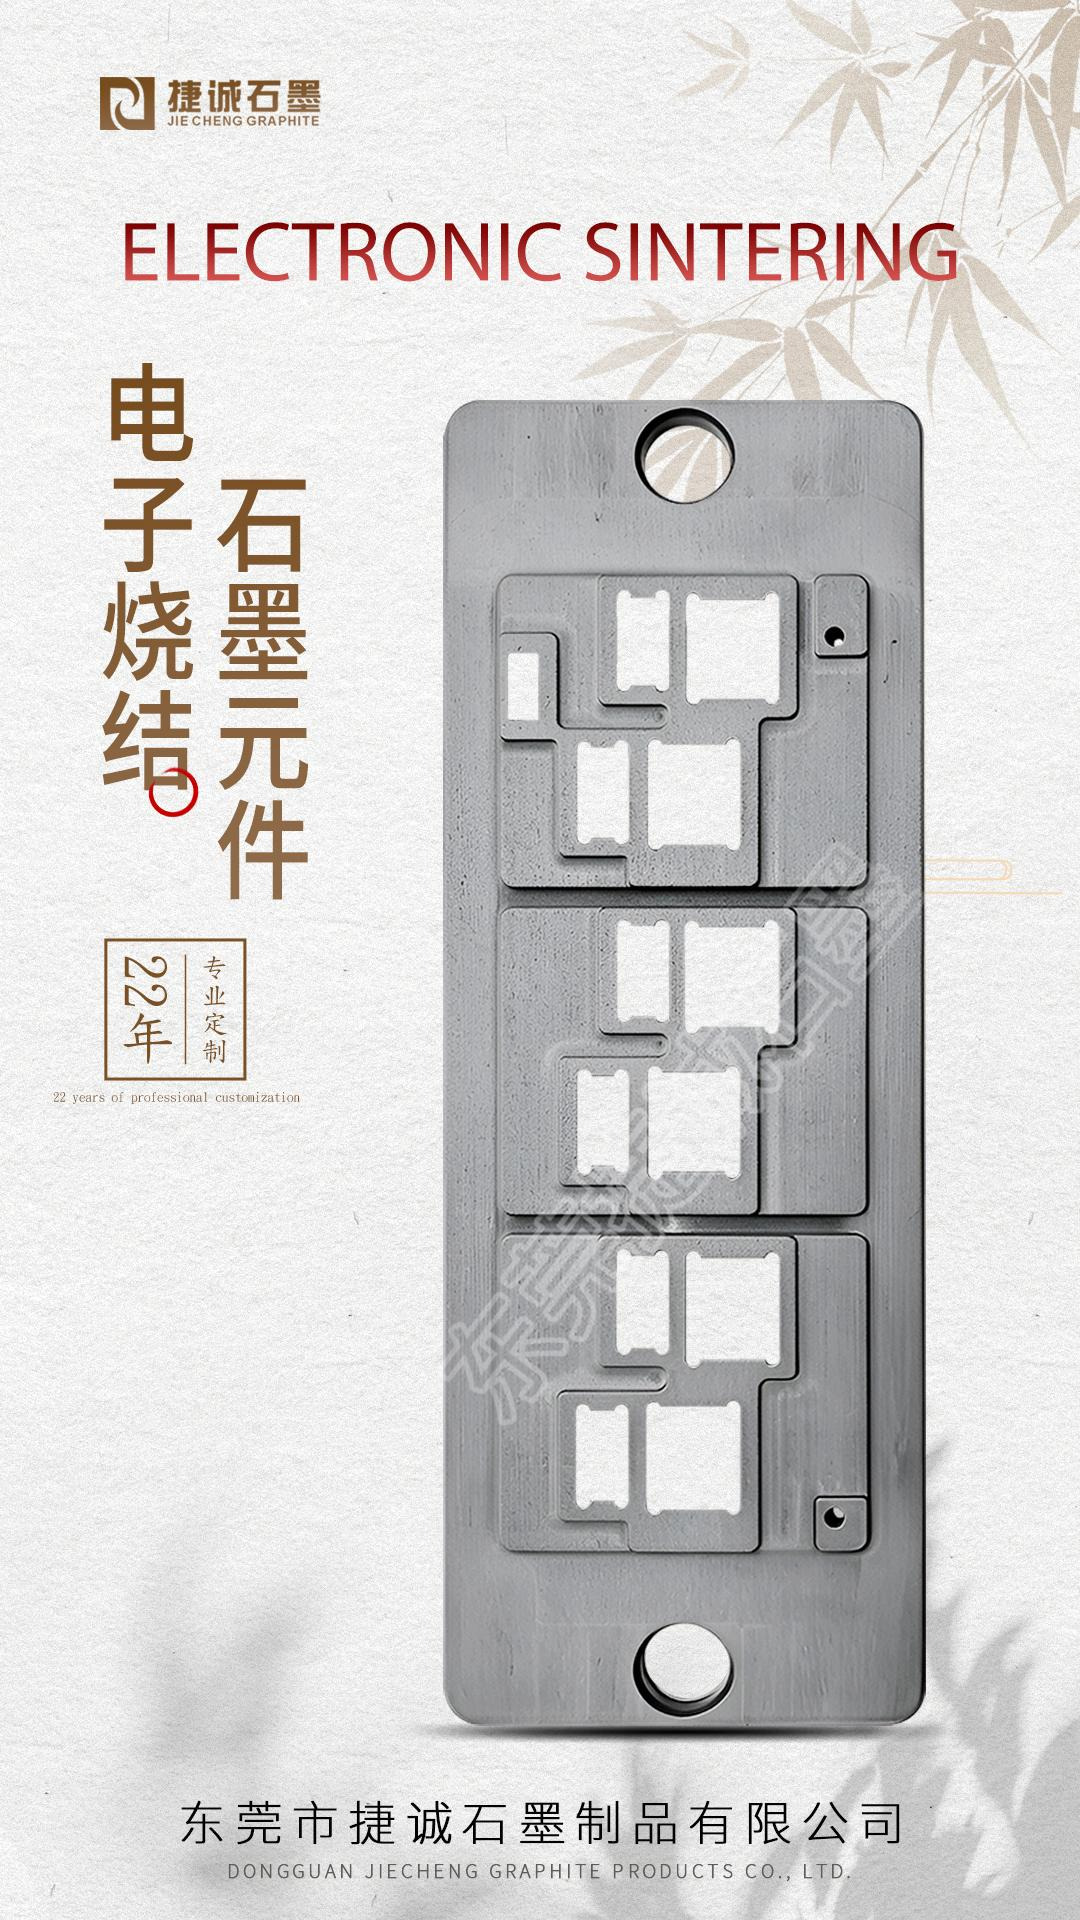
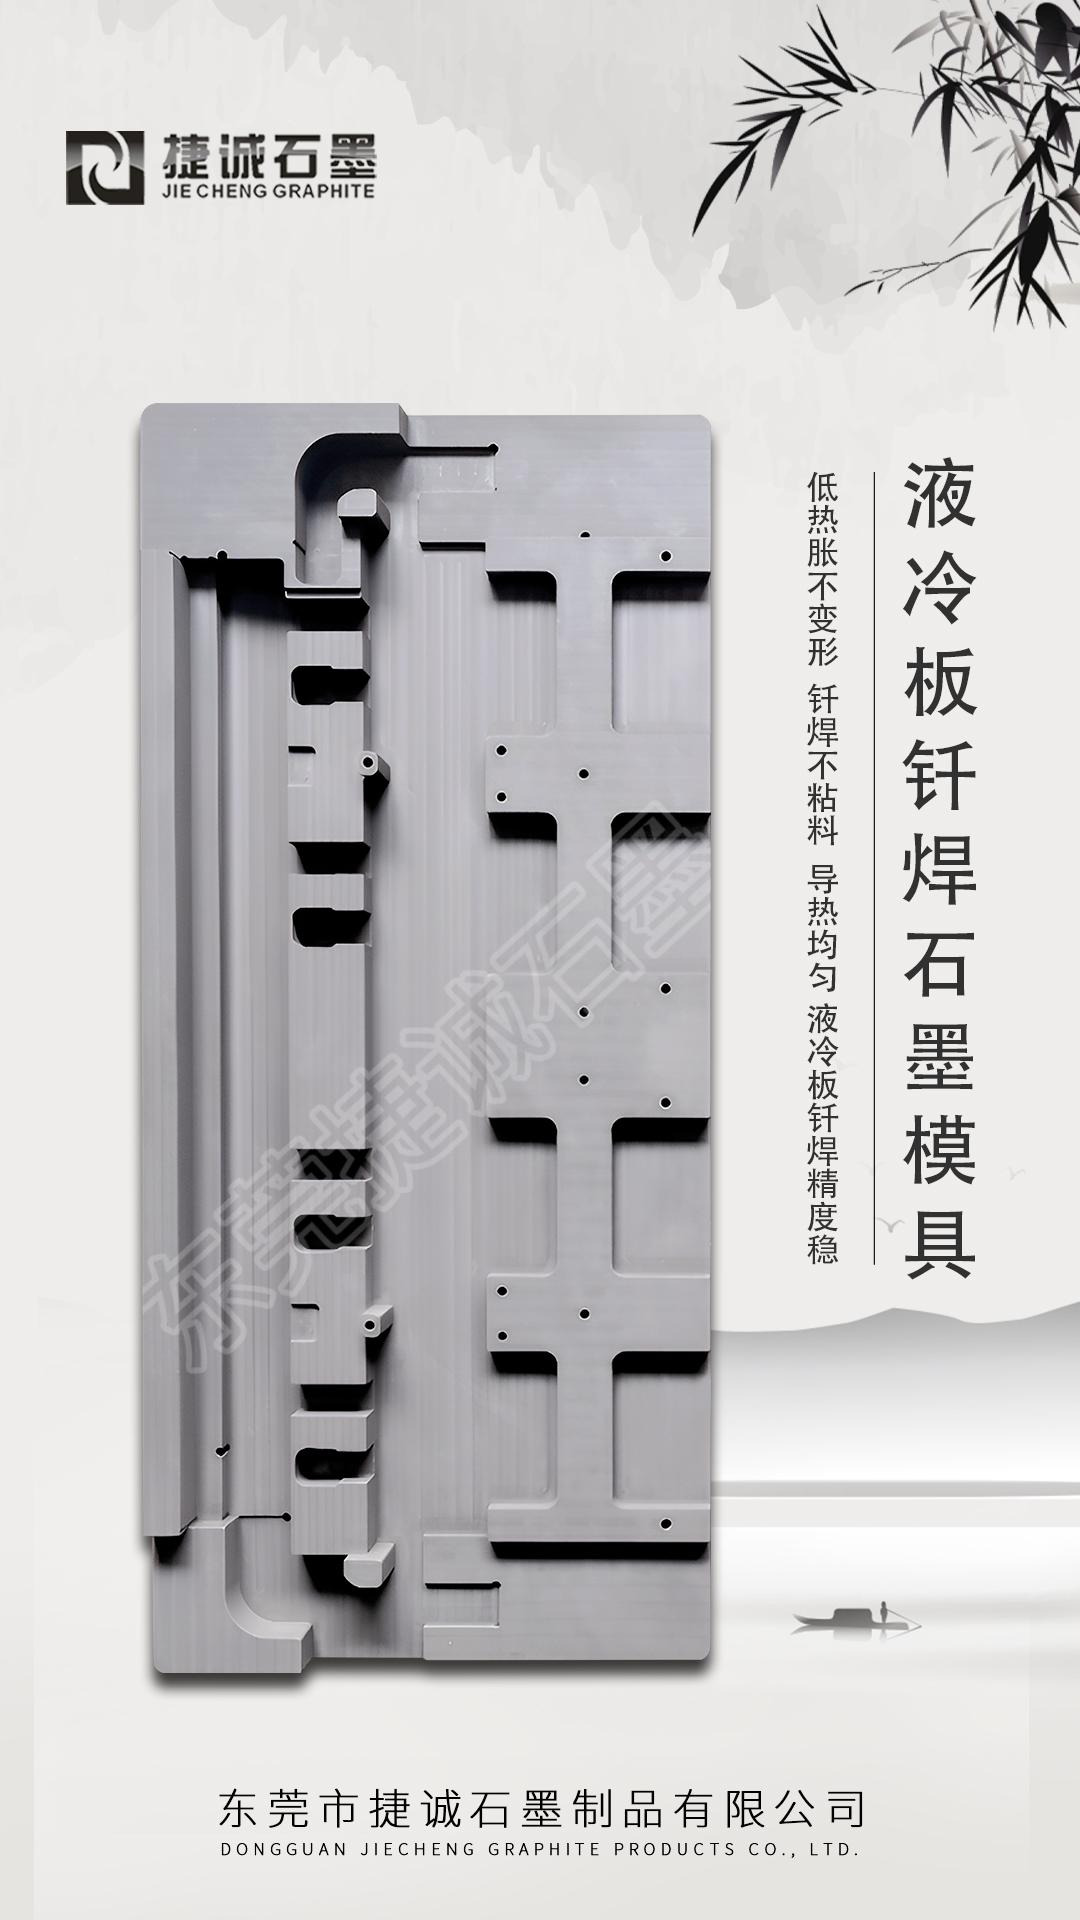
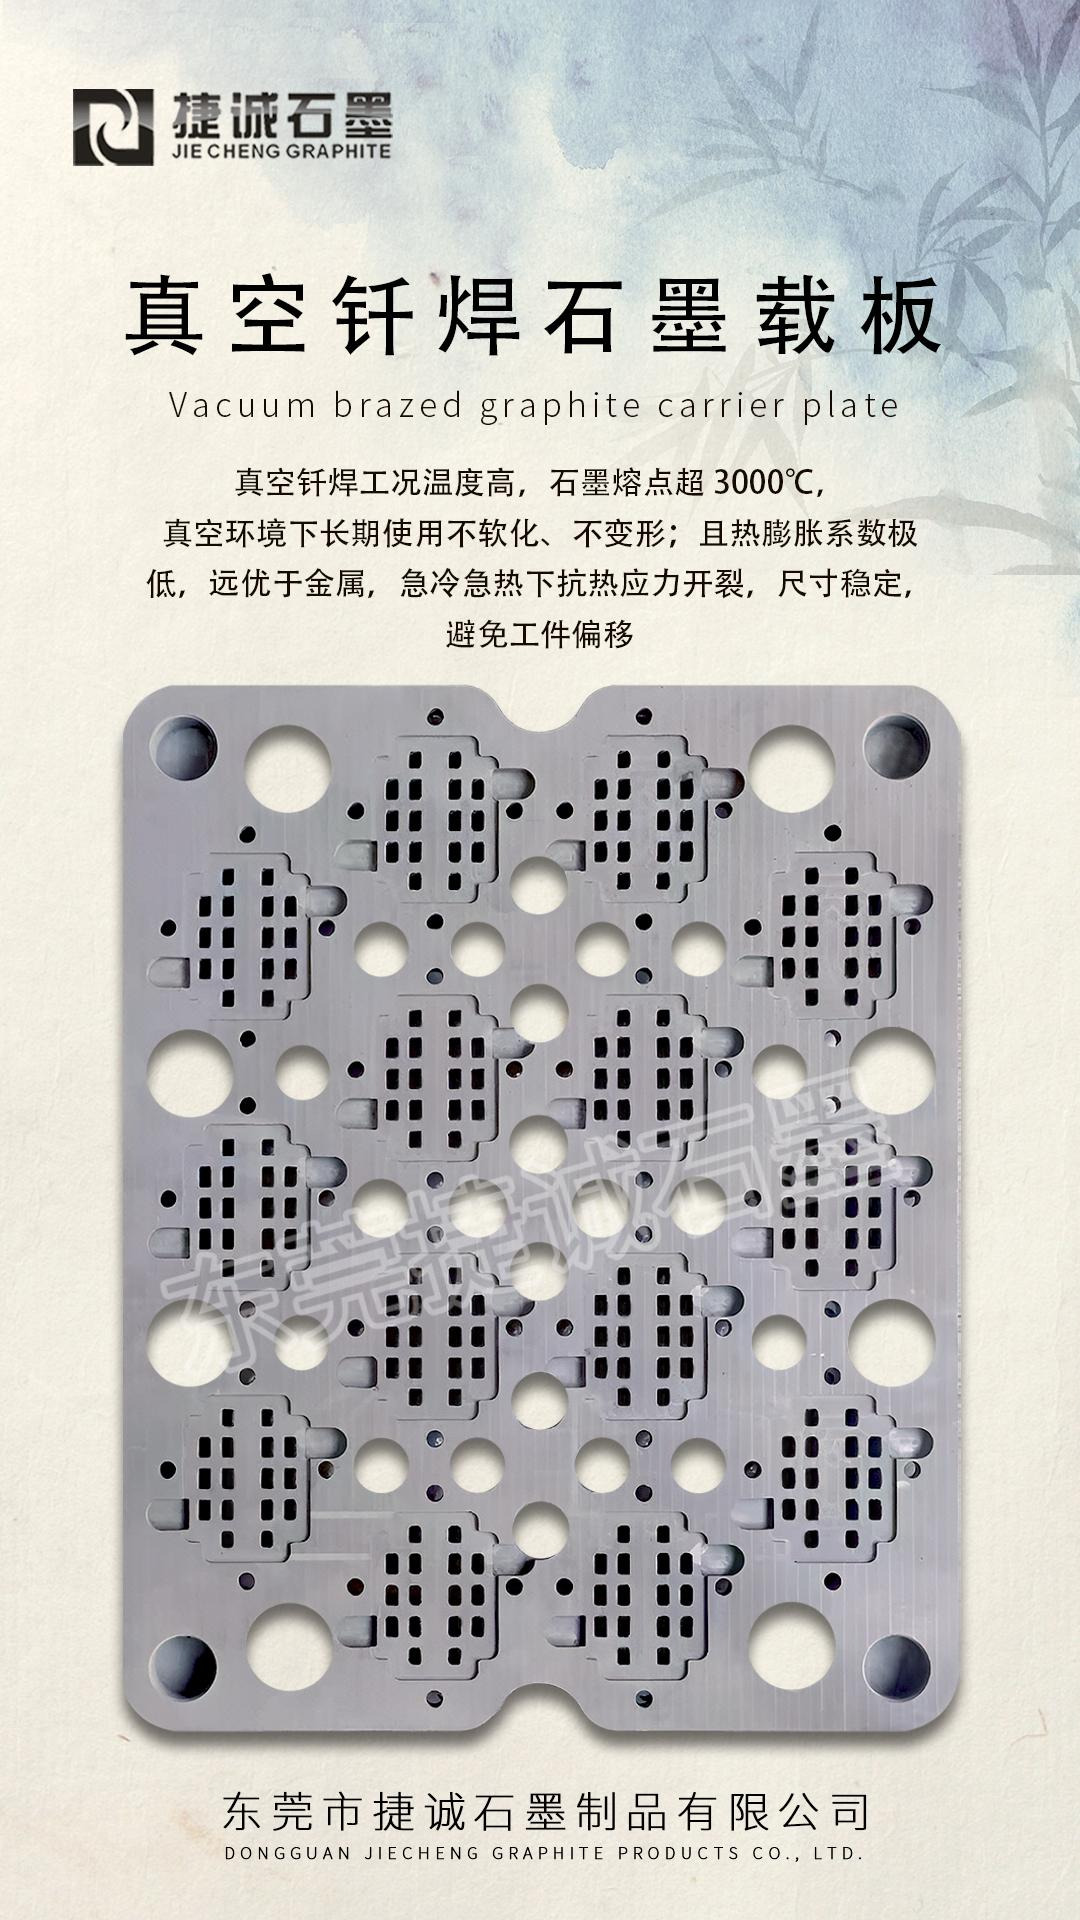
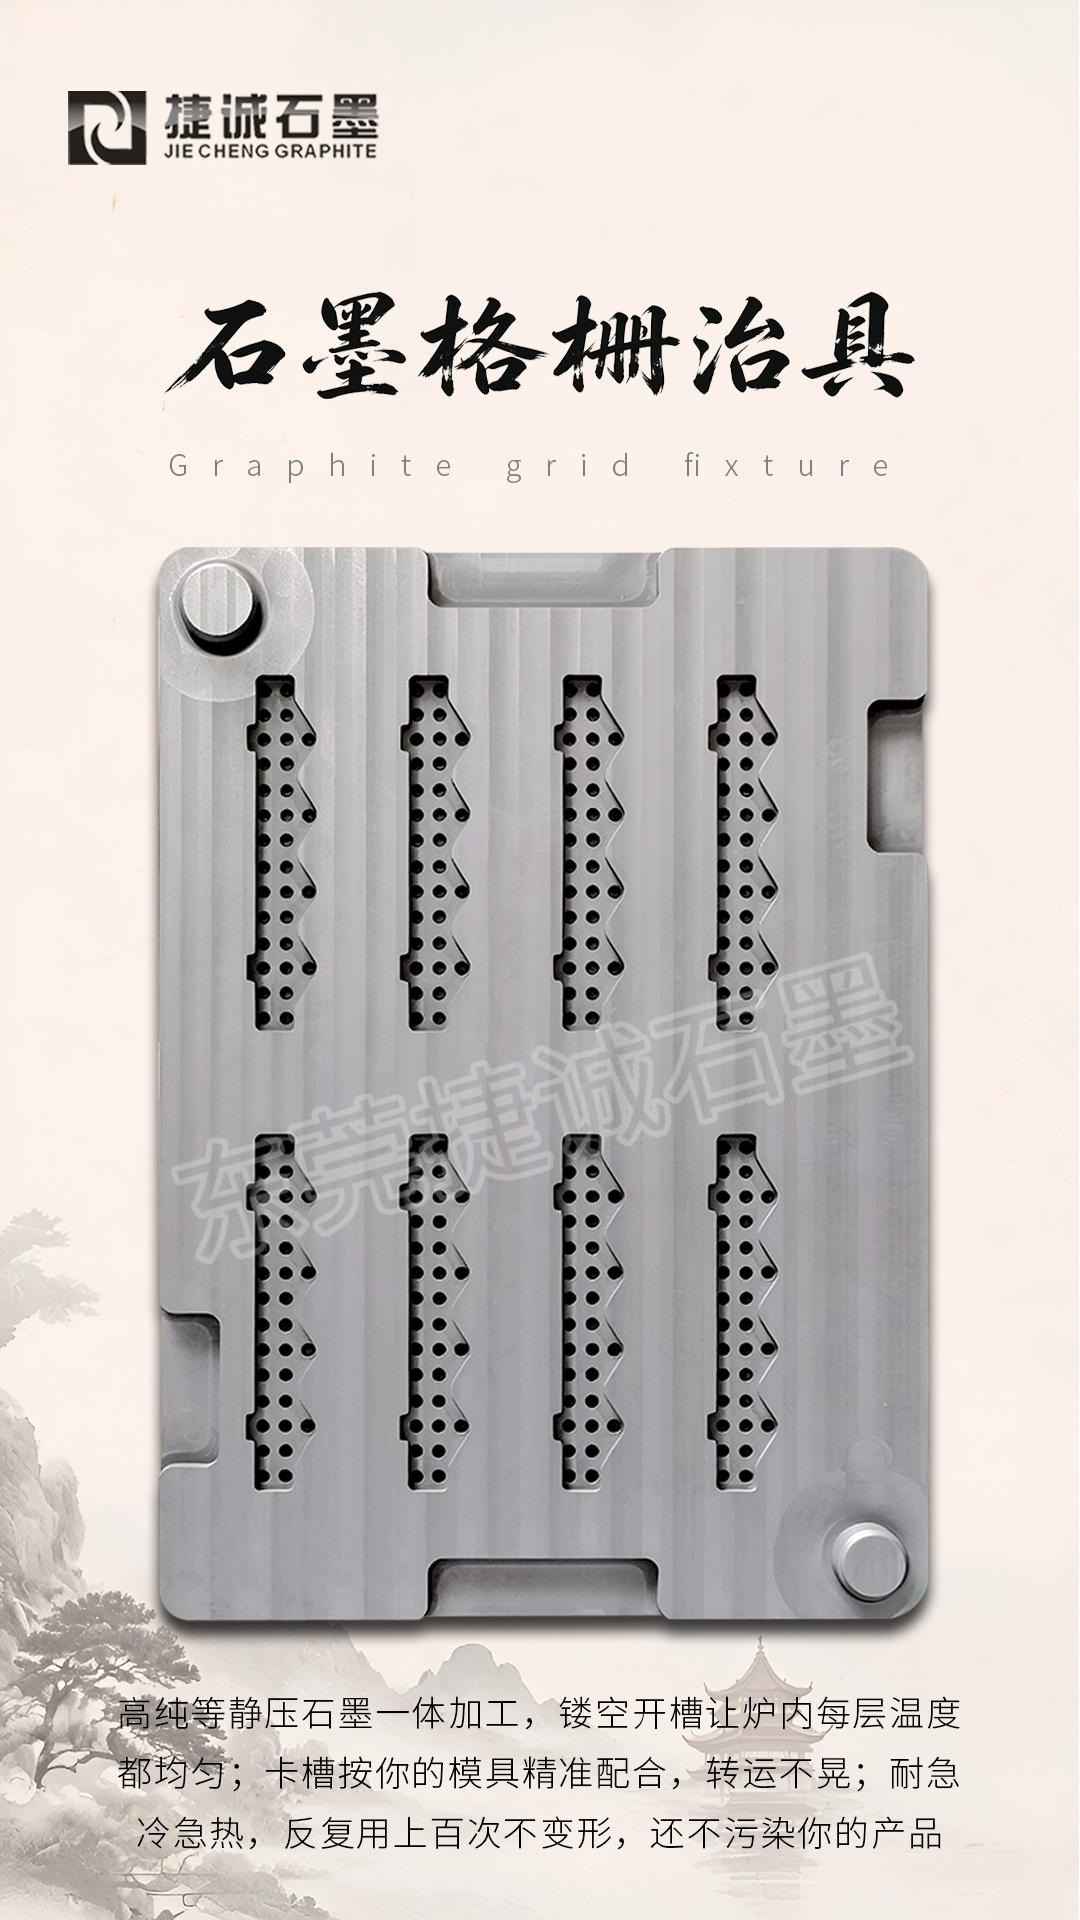
真空钎焊石墨工装是真空钎焊炉内用于工件定位、加压、传热和隔离保护的各类石墨构件的统称。在航空航天、汽车电子、电力电子和制冷设备等行业的高可靠性焊接生产中,石墨工装的合理设计和精密制造对焊接质量和生产效率有着至关重要的影响。
真空钎焊工艺对工装的特殊需求
真空钎焊是在真空环境中将工件加热至钎料熔点以上、母材熔点以下的温度区间,利用液态钎料的毛细作用填充接头间隙,冷却后形成牢固连接的焊接方法。这一工艺对工装提出了几项特殊要求。
首先是真空兼容性。工装材料在真空条件下的放气率必须足够低,不能影响炉内的真空度。石墨材料经过充分的脱气处理后,在高温真空环境中的气体释放量极低,是理想的真空炉用工装材料。其次是高温稳定性。钎焊温度通常在六百到一千二百度之间,工装材料需要在此温度范围内保持足够的强度和尺寸稳定性,不发生软化、变形或明显的热膨胀。
第三是化学兼容性。工装材料在高温下不能与工件材料或钎料发生有害的冶金反应。石墨材料与大多数金属和合金之间的化学惰性良好,在钎焊温度下不会与铝、铜、镍基合金等常用工件材料发生反应,保证了焊接接头的洁净和完整。
石墨工装的主要类型
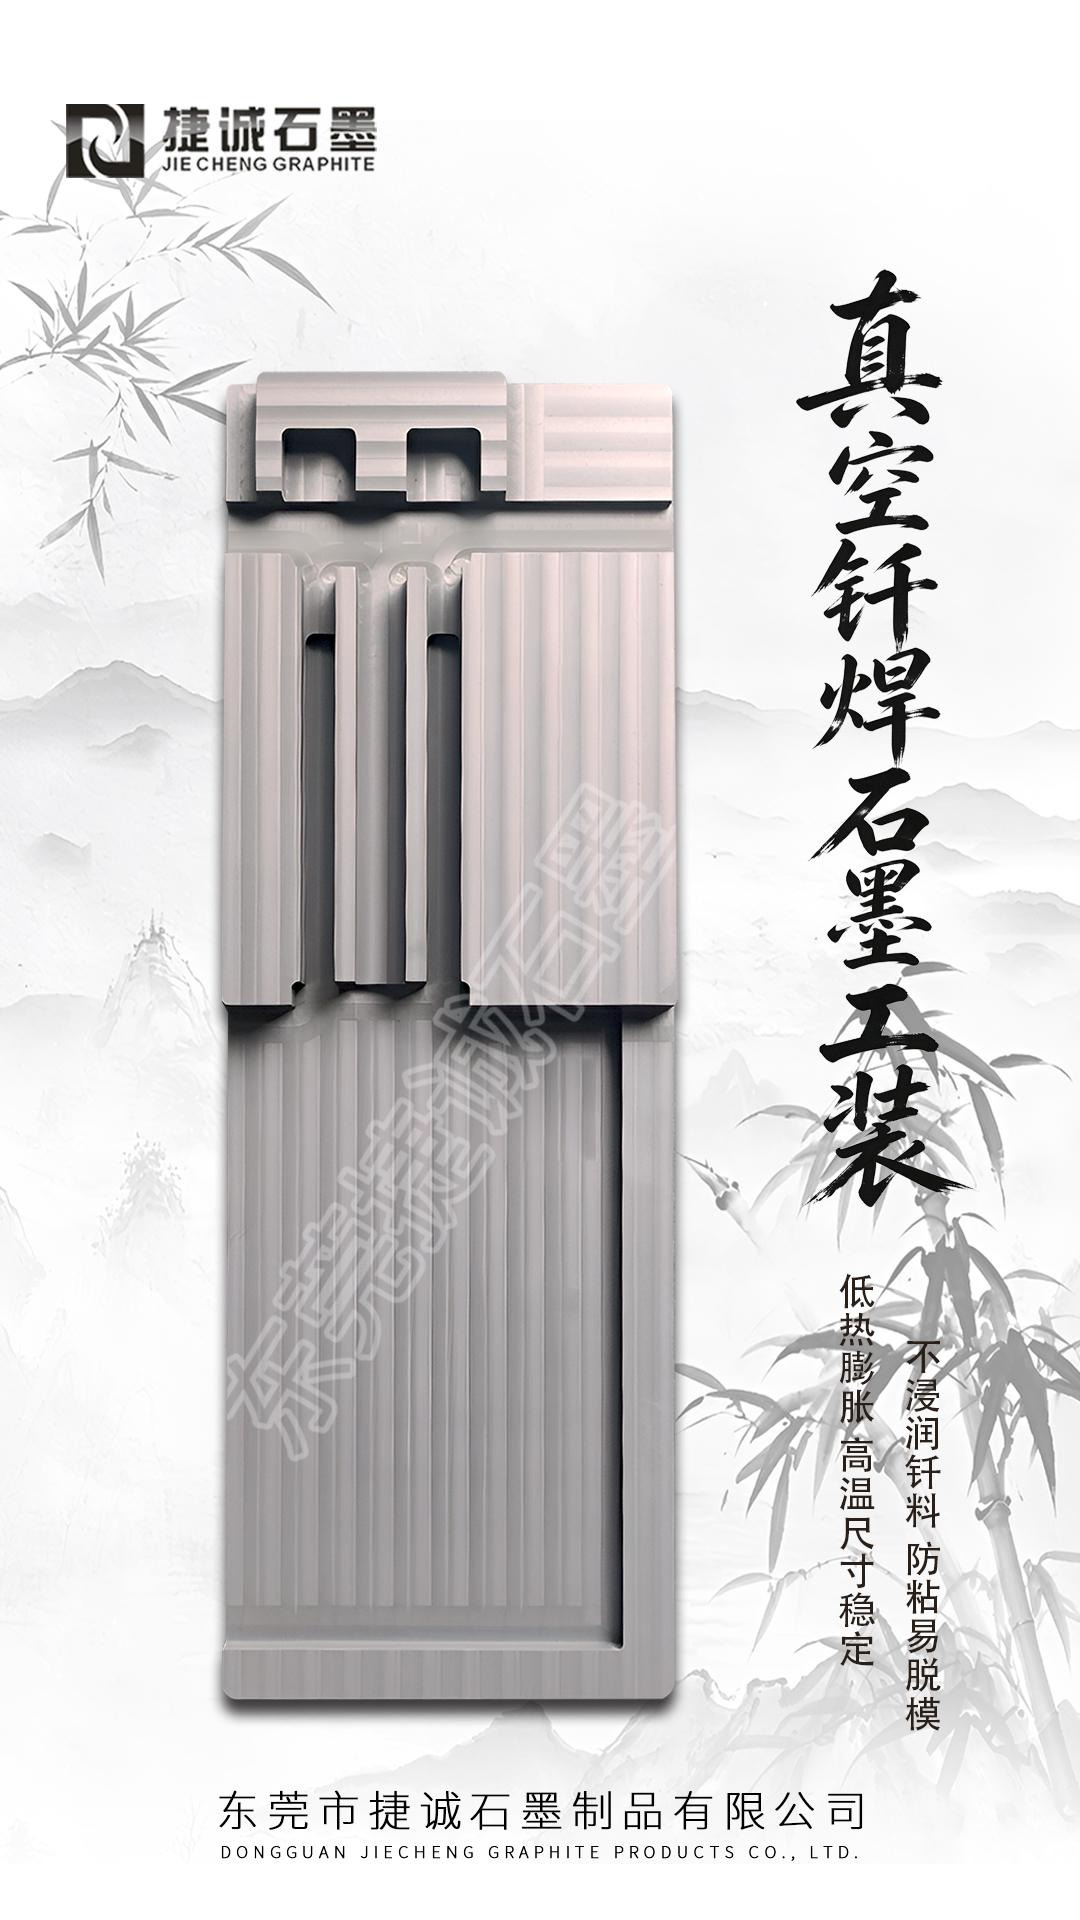
真空钎焊中使用的石墨工装按功能可分为承载类、加压类、定位类和屏蔽类四大类型。承载类工装包括石墨载板、石墨托盘和石墨支架,用于支撑和固定待焊工件。加压类工装包括石墨压块、石墨压板和石墨夹具,用于在钎焊过程中对接头施加均匀的压力。
定位类工装包括石墨定位销、石墨挡块和石墨导向套,用于确保工件在加热过程中的位置精度和组件之间的相对位置关系。屏蔽类工装包括石墨屏蔽板和石墨遮挡罩,用于保护工件的特定区域不受辐射热的过度影响或防止钎料溢出污染非焊接区域。
在实际应用中,一套完整的真空钎焊石墨工装往往由上述多种类型的构件组合而成,共同构成一个功能完备的焊接夹持系统。
工装组合设计的核心原则
设计真空钎焊石墨工装组合时,需要遵循几项核心原则。第一是热膨胀匹配原则。石墨的热膨胀系数与金属材料存在差异,在工装设计中需要预留足够的间隙来容纳各组件之间的热膨胀差异,避免因膨胀不匹配导致的卡死、变形或开裂。
第二是压力均匀性原则。对于需要加压的钎焊接头,工装系统必须确保压力在焊接面上均匀分布。不均匀的压力会导致接头间隙不一致,局部压力过小区域的钎料填充不充分,形成虚焊或漏焊缺陷。石墨压块和载板的平面度是影响压力均匀性的关键因素。
第三是热传导均衡原则。工件各部位的温度差异会导致钎料流动不均匀和接头质量不一致。石墨工装的几何设计应尽量使热量从各个方向均匀传递到工件,避免局部散热过快或传热受阻的情况。对于大型或形状复杂的工件,可能需要在工装中设计额外的热传导通道或热缓冲结构。
在铝合金真空钎焊中的应用
铝合金真空钎焊是石墨工装应用最为成熟的领域之一。汽车空调换热器、电子散热冷板和航空航天结构件等铝合金组件的生产,大量依赖真空钎焊工艺。在这类应用中,石墨载板和压块构成了基本的工装系统,工件和钎料夹片叠放在石墨载板上,上方放置石墨压块提供焊接压力。
铝合金的钎焊温度约在五百八十到六百二十度之间,对石墨工装的温度要求相对温和。但铝合金钎料对工装表面的污染是一个需要关注的问题,溢出的钎料可能粘附在石墨表面,累积后影响后续使用。在石墨工装表面涂覆氮化硼或氧化铝涂层可以有效减轻这一问题。
在高温合金钎焊中的应用
镍基和钴基高温合金的真空钎焊温度通常在九百到一千一百度之间,对石墨工装的耐高温性能要求更高。在这类应用中,石墨材料的高温强度和抗氧化能力得到了充分发挥。部分高温合金钎焊工艺还需要在工装中集成热电偶安装槽和冷却气路,用于在焊接过程中实时监控工件温度和调节冷却速率,这类功能化工装的设计和制造难度更大,但也代表了石墨工装技术发展的重要方向。