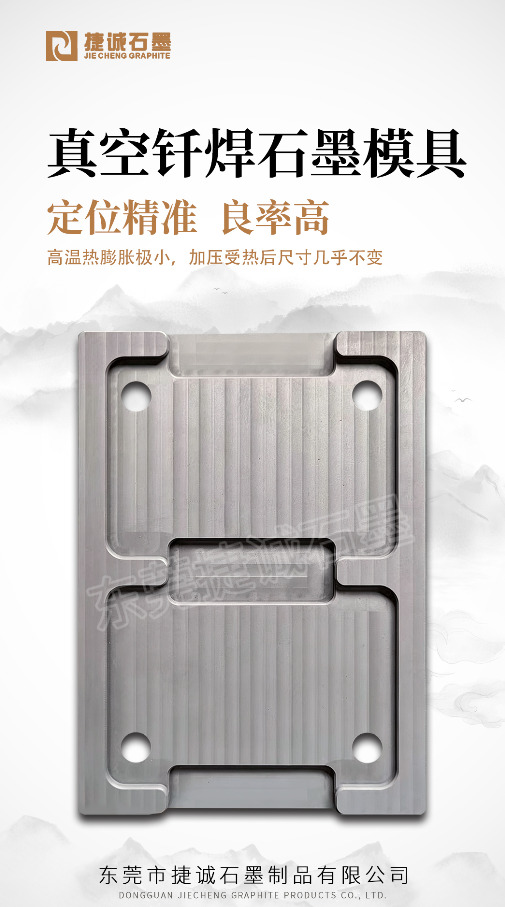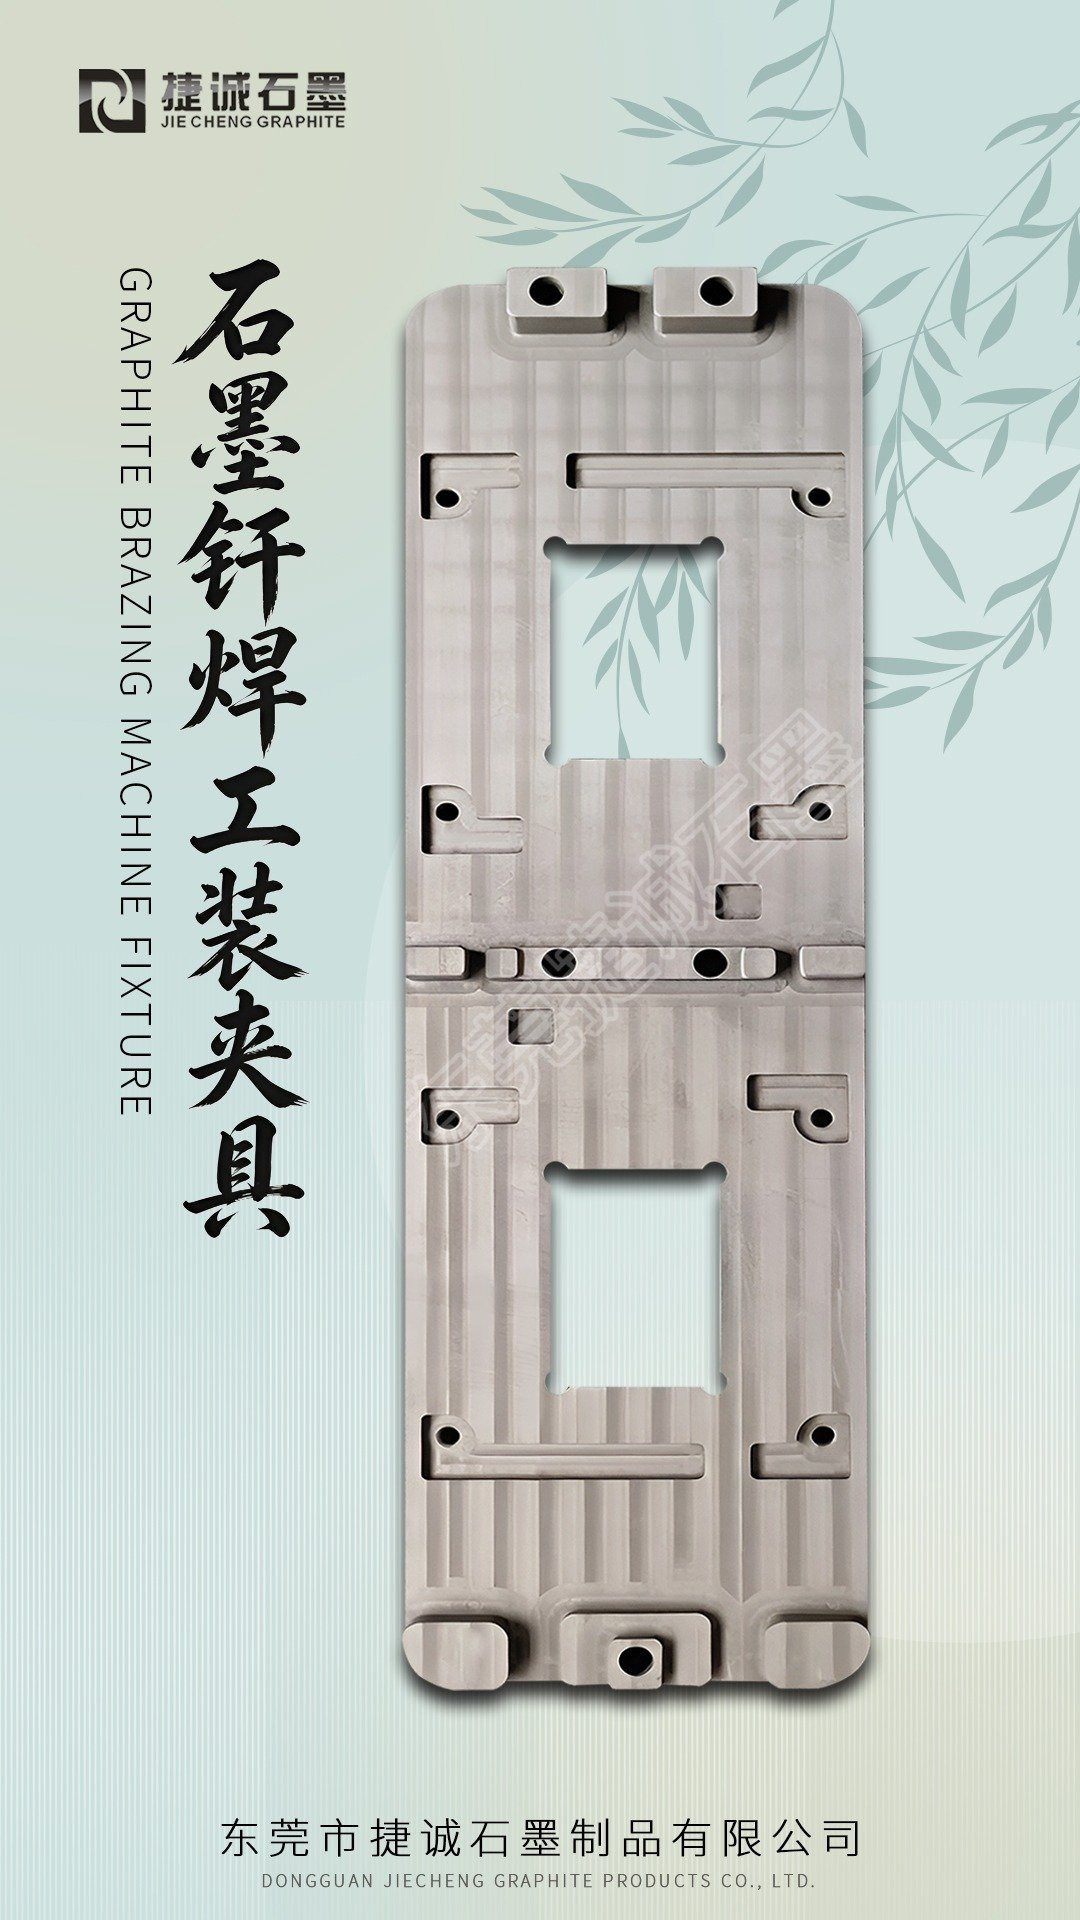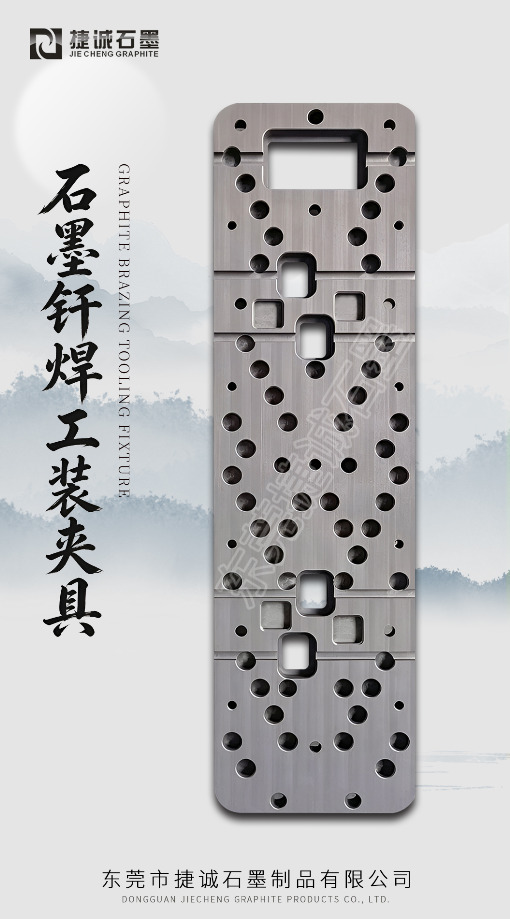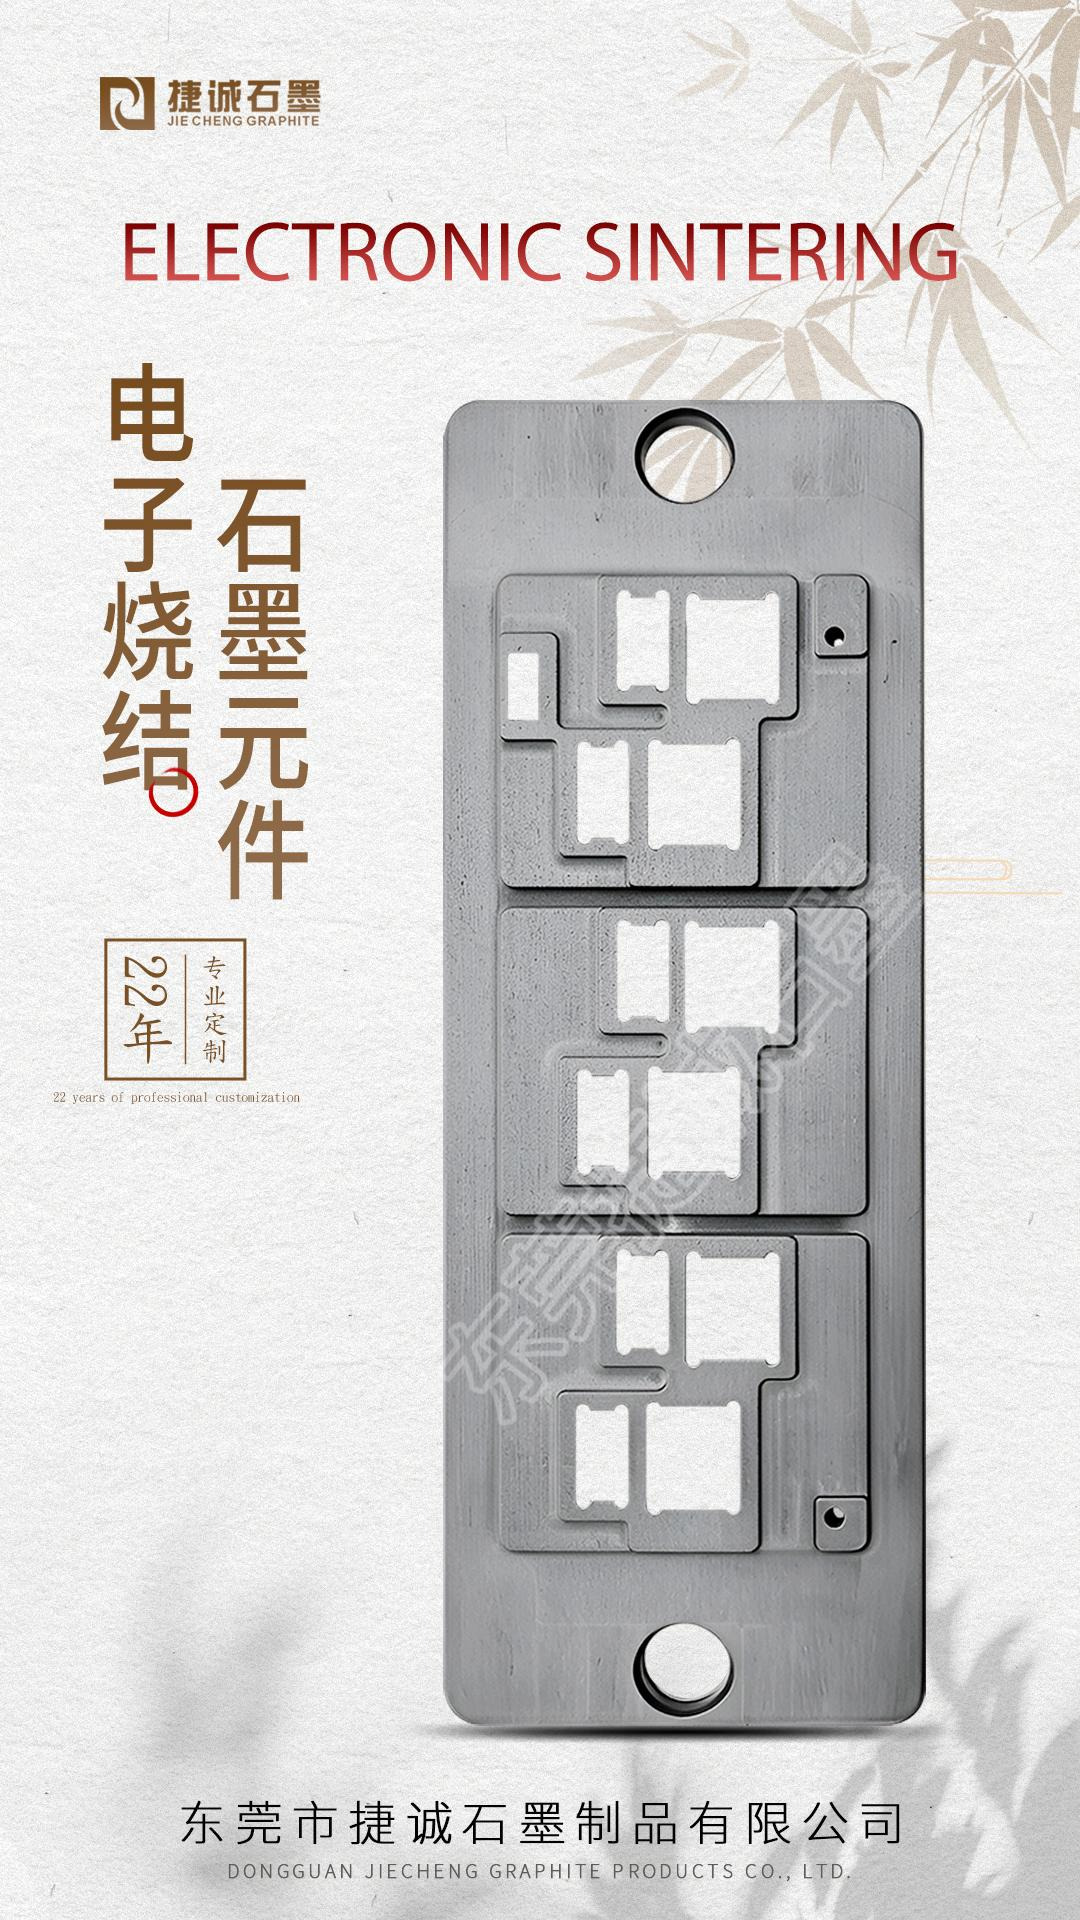
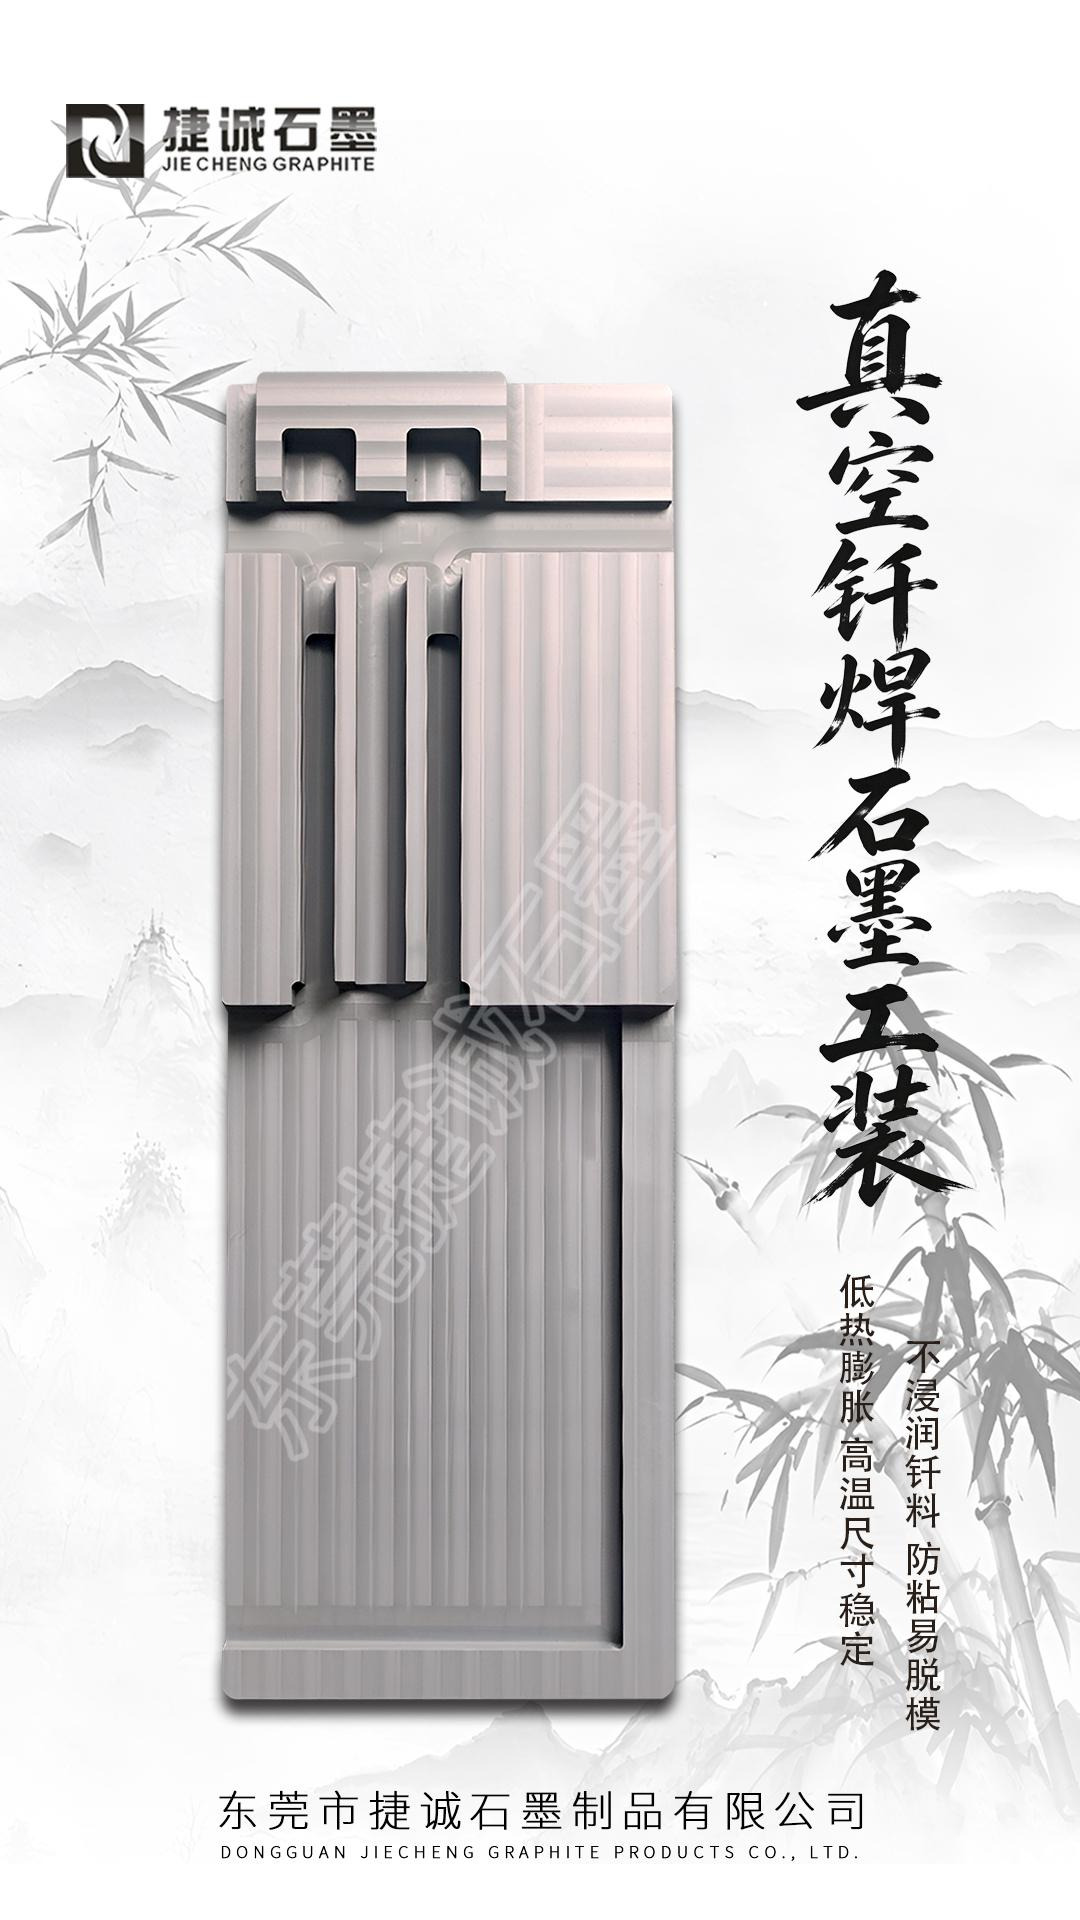
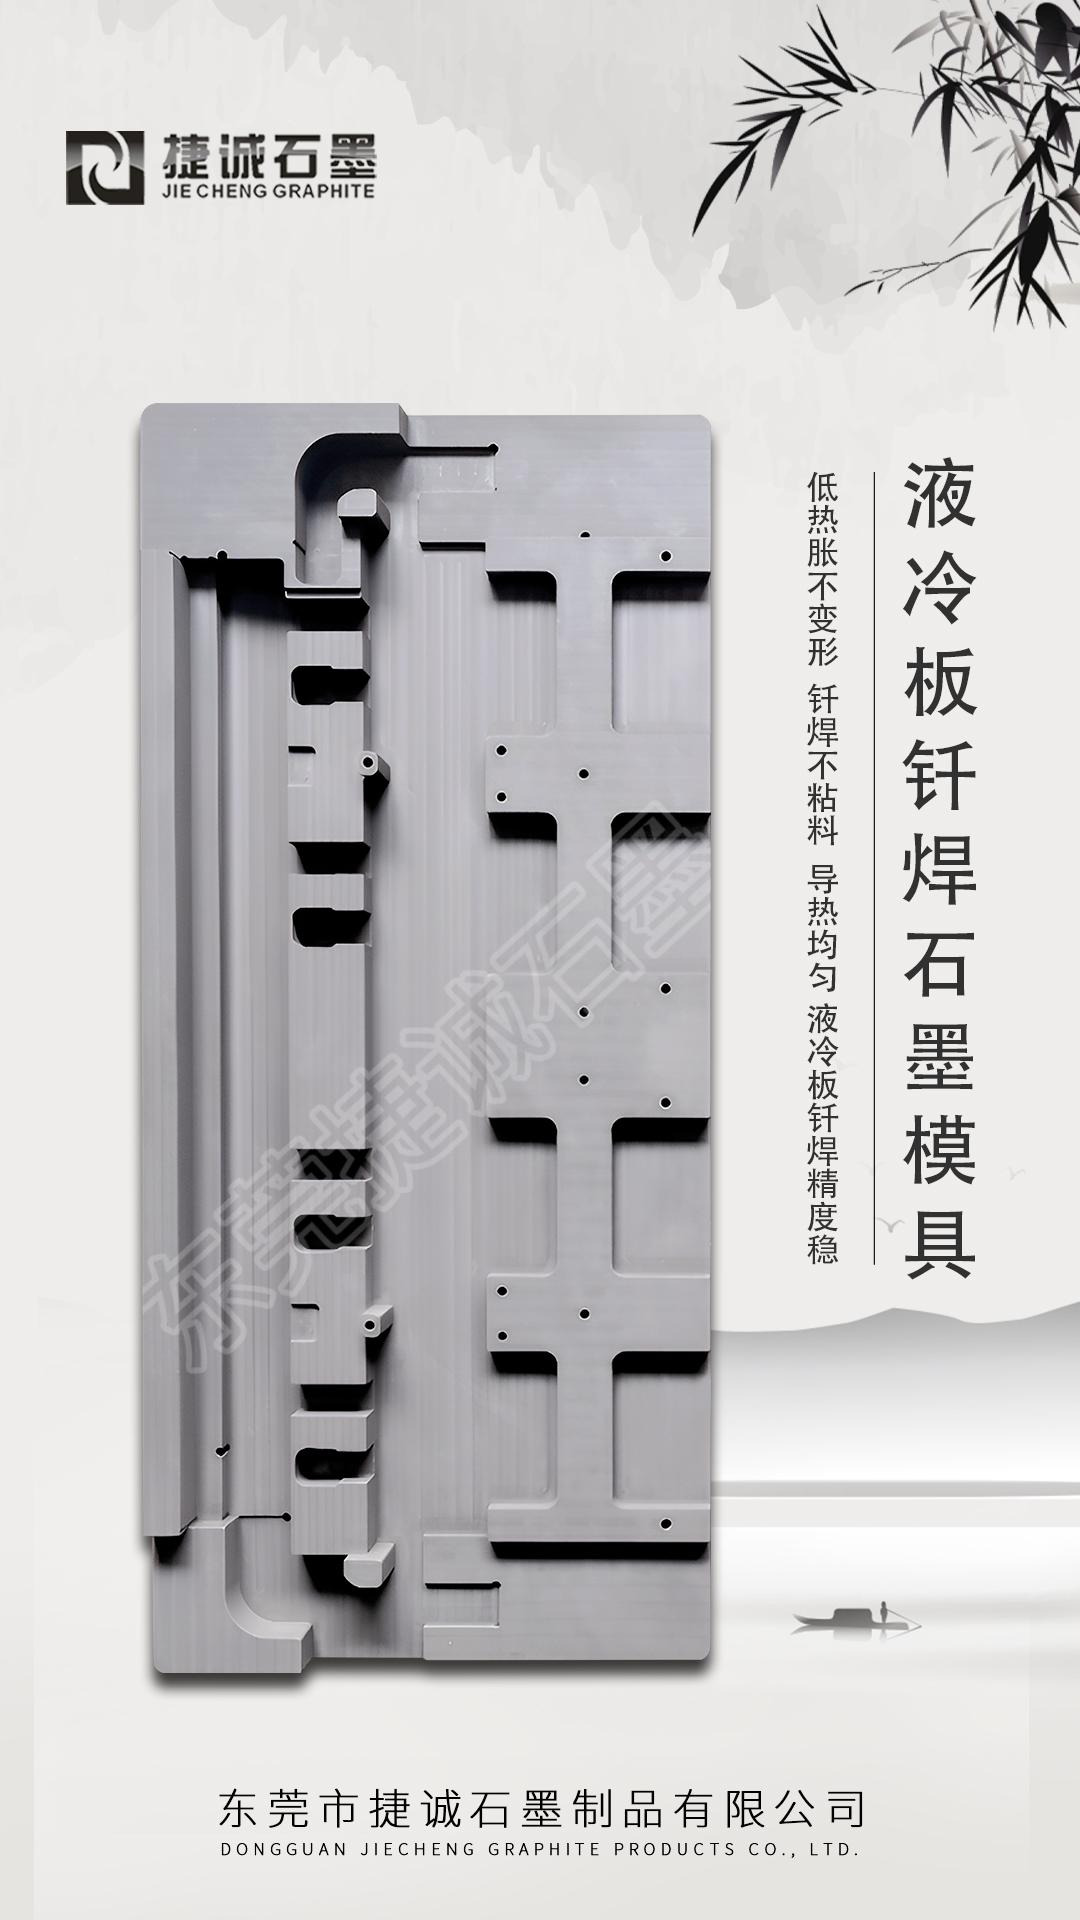
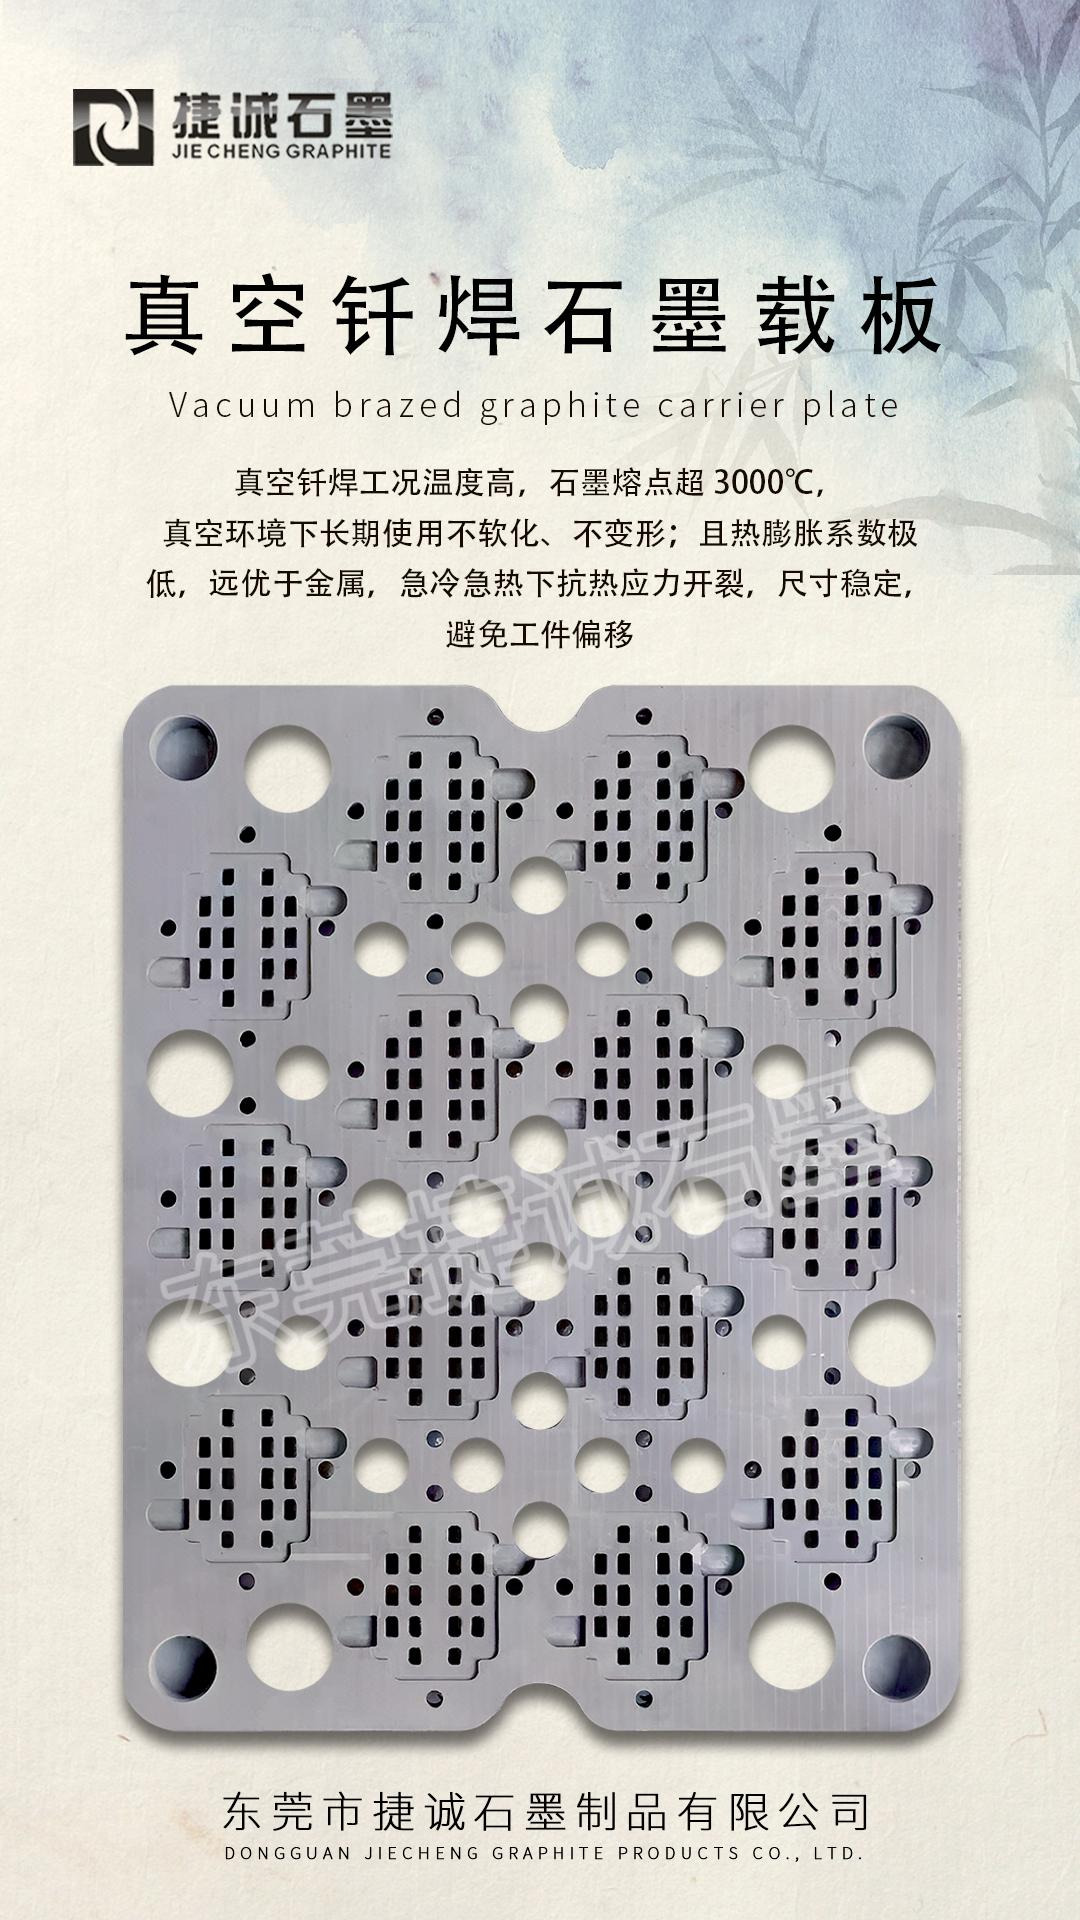
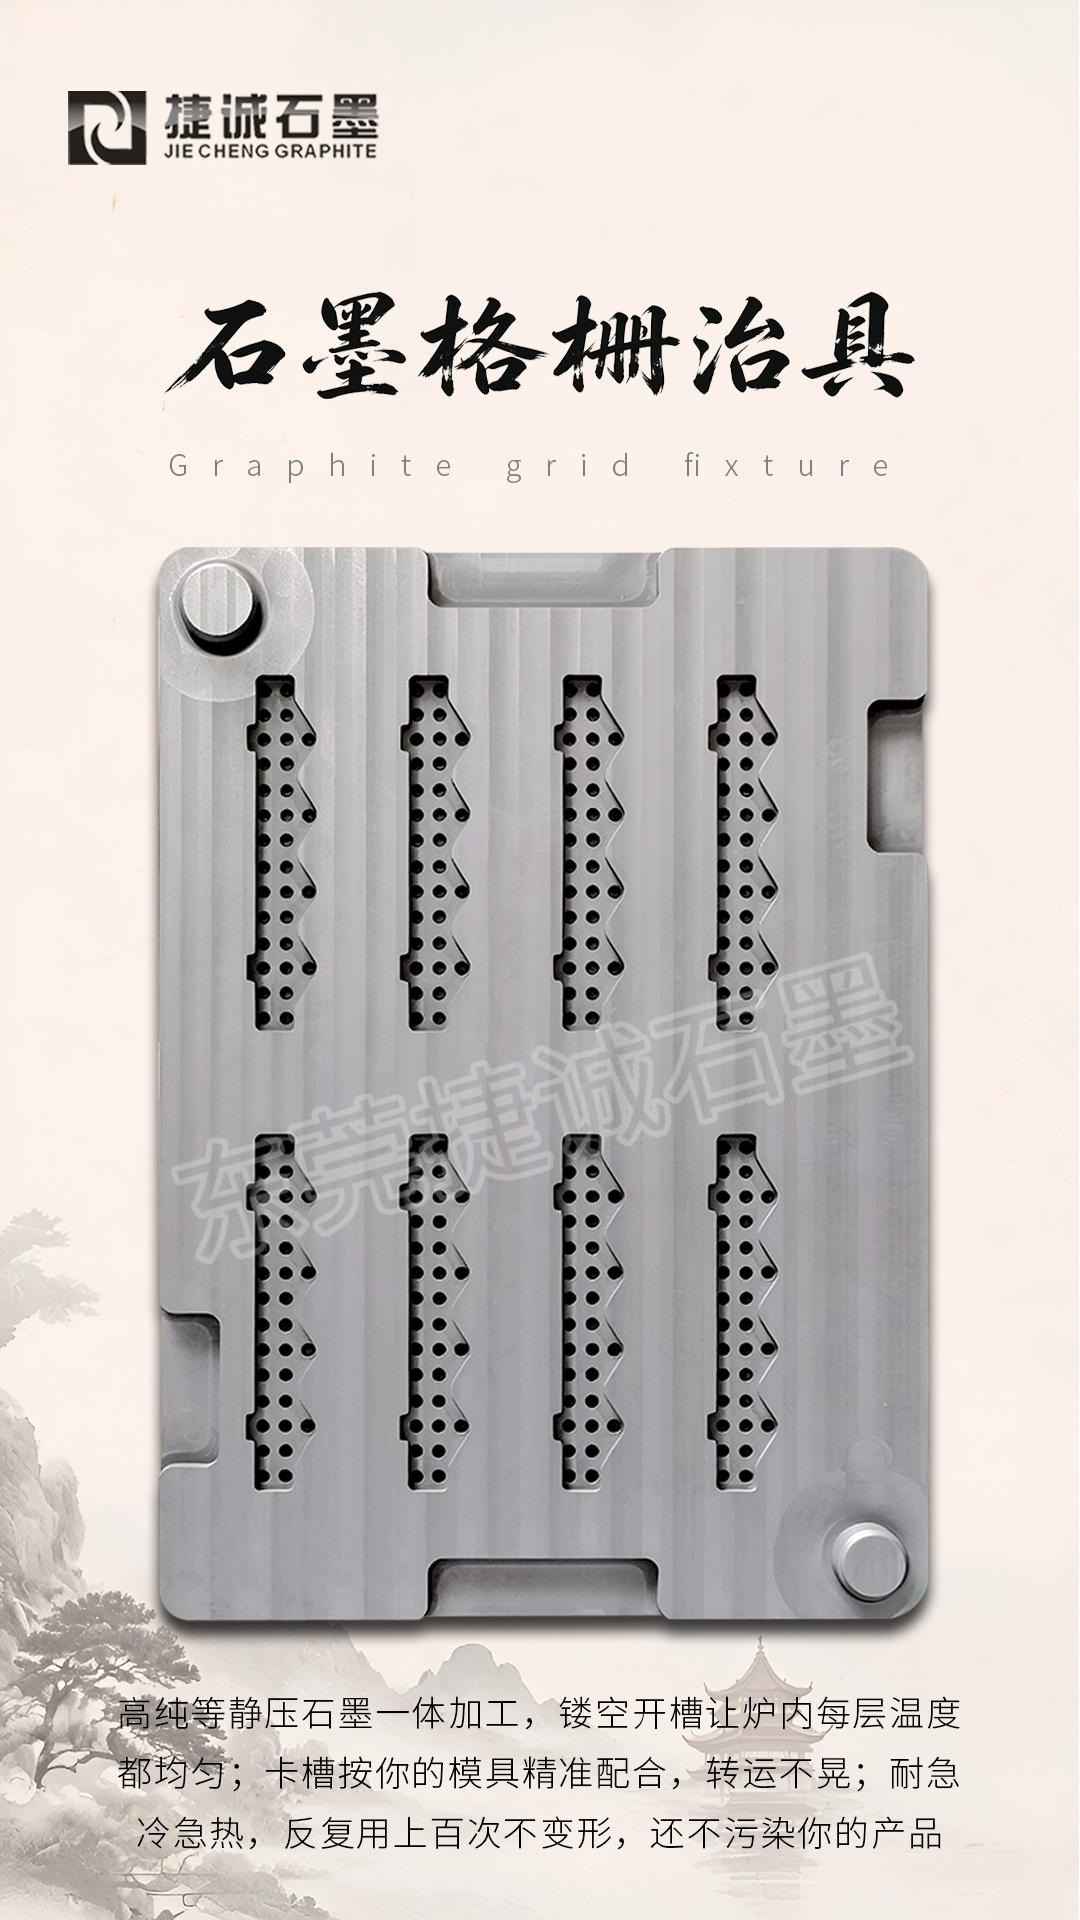
石墨格栅治具是一种具有规则网格结构的石墨加工件,通过在石墨平板上加工出纵横交错的沟槽或阵列排列的定位孔位,实现对多个工件的同时承载、定位和隔离。这类治具在电子元器件烧结、半导体工艺和精密热处理等领域的应用正在逐步扩展。
格栅治具的结构特点
石墨格栅治具的基本形态是在一块石墨平板的表面加工出规则排列的网格状结构。根据具体应用需求,格栅的结构可以是方形网格、矩形网格或圆形阵列。网格的筋宽通常在二到五毫米之间,槽深根据工件厚度和定位精度要求确定,一般在三到十五毫米的范围。
格栅结构的设计核心在于实现工件的精确定位和有效隔离。每个网格单元对应一个工件的放置位置,工件嵌入槽位后获得水平和垂直方向的约束,在工艺过程中不会发生位移或相互碰撞。对于尺寸微小的工件,格栅治具能够显著提高装填效率和排列整齐度,有利于自动化生产线的连续运作。
与简单的平面承烧板相比,格栅治具的加工复杂度更高,需要在石墨板上进行大量的铣削或线切割加工。这对石墨材料的可加工性和加工设备的精度都有相应的要求。
在电子元器件烧结中的应用
在片式电容器、电阻器和电感器等被动元件的大规模生产中,石墨格栅治具被广泛用于烧结工序的工件排列和承载。将成型的生坯元件逐一放入格栅的槽位中,然后将整块格栅治具送入推板窑或钟罩炉中进行高温烧结。
格栅结构在这类应用中的优势体现在几个方面。一是定位精度高,每个元件在烧结过程中的位置固定不变,有利于保证同批次产品的烧结条件一致性。二是隔离效果好,相邻元件之间有石墨筋条隔开,防止烧结收缩过程中元件之间发生粘连或碰撞。三是装填效率高,一块格栅治具可以同时容纳数十到数百个元件,大幅提高单次烧结的产出量。
格栅治具的槽位尺寸设计需要考虑元件烧结前后的尺寸变化。生坯元件在烧结过程中会发生显著的收缩,收缩率通常在百分之十五到二十五之间。格栅槽位的尺寸需要根据收缩率预留足够的空间,既不能过紧导致元件收缩受阻产生应力,也不能过松使元件在槽内晃动影响排列整齐度。
在半导体工艺中的应用
半导体制造中的部分工艺步骤也采用了石墨格栅治具的设计思路。在芯片封装的引线键合和模塑工序中,格栅治具用于排列和固定引线框架,确保每个封装单元在工艺过程中保持精确的位置。这类治具对石墨材料的纯度和颗粒释放率有较高的要求,需要避免对芯片造成任何污染。
在LED芯片的制造中,石墨格栅治具用于蓝宝石衬底片的承载和定位。将多片衬底片排列在格栅的圆形槽位中,送入MOCVD设备进行外延生长。格栅结构确保了衬底片之间的间距均匀,有利于反应气体的均匀分布和外延层厚度的一致性。
材料选择与加工要点
石墨格栅治具的材料选择需要兼顾加工性能和高温使用性能。对于精密电子元器件的烧结场景,建议选用中细粒度的等静压石墨材料,这类材料既能够加工出精细的格栅筋条,又具有良好的高温尺寸稳定性。材料的抗折强度应达到四十兆帕以上,以承受密集的沟槽加工带来的结构弱化。
格栅沟槽的加工是工艺难点所在。密集的窄槽加工需要选用小直径的铣刀或薄片切割锯,切削深度大而切削宽度小,刀具的刚性和排屑能力是制约加工效率的关键因素。加工过程中需要合理控制切削参数,避免筋条因切削力过大而产生崩边或断裂。对于精度要求极高的格栅治具,精加工后还需要进行磨削和抛光处理。
清洁与维护
石墨格栅治具在使用一定周期后,槽位底部和侧壁会积累烧结残留物和粉尘。清洁时建议使用压缩空气吹扫配合软毛刷清理,对于顽固的附着物可以使用超声波清洗处理。定期检查格栅筋条的完整性,发现断裂或严重磨损的筋条应及时评估治具的继续使用价值。