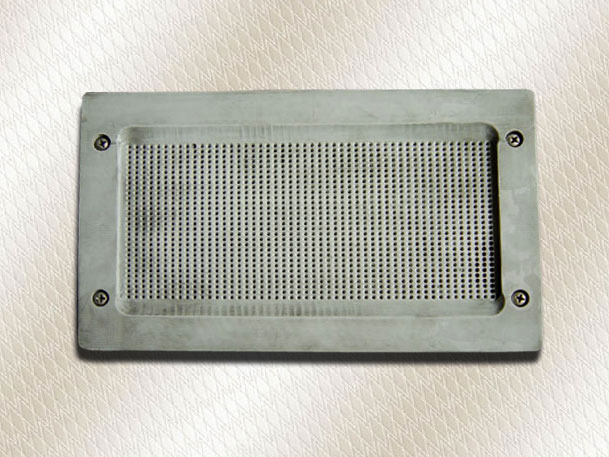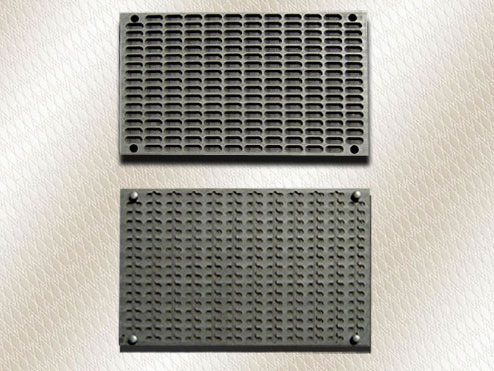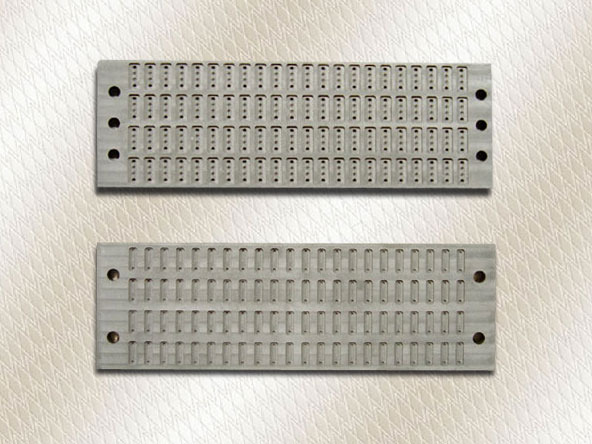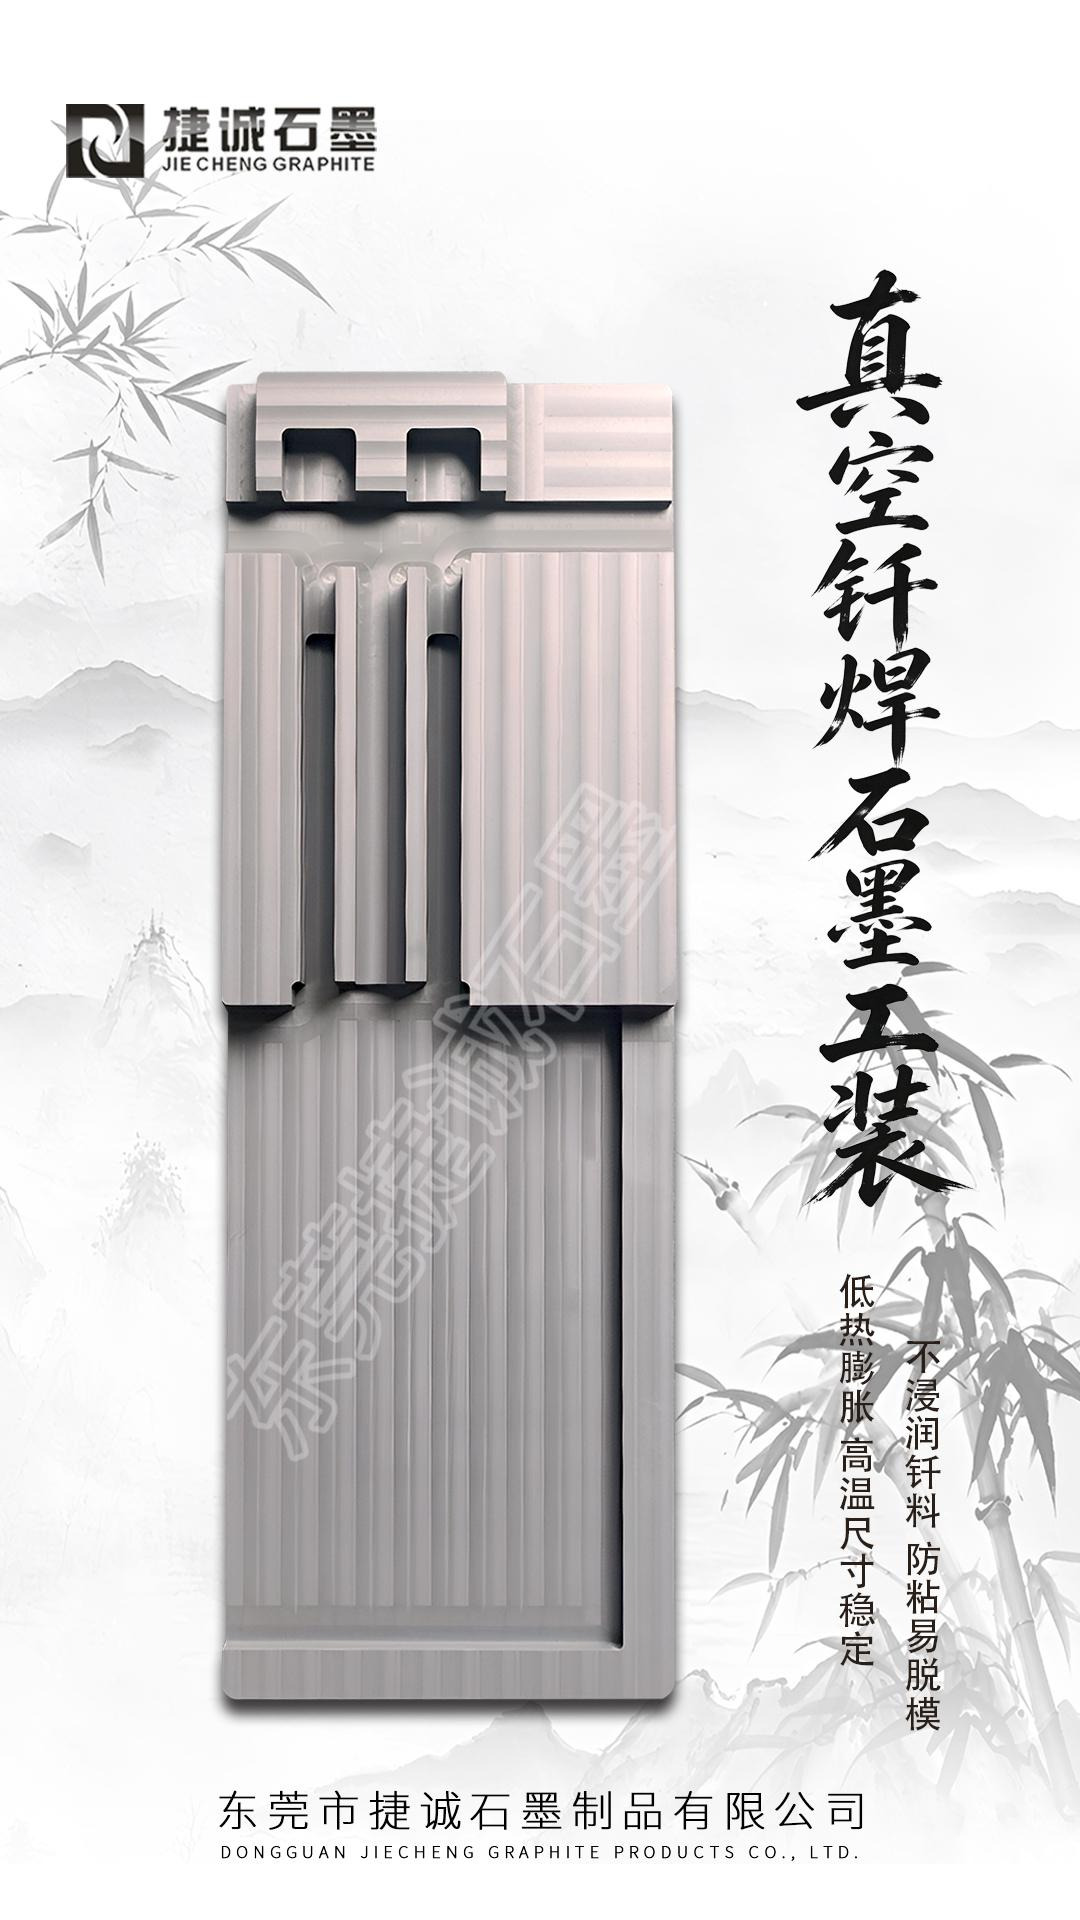
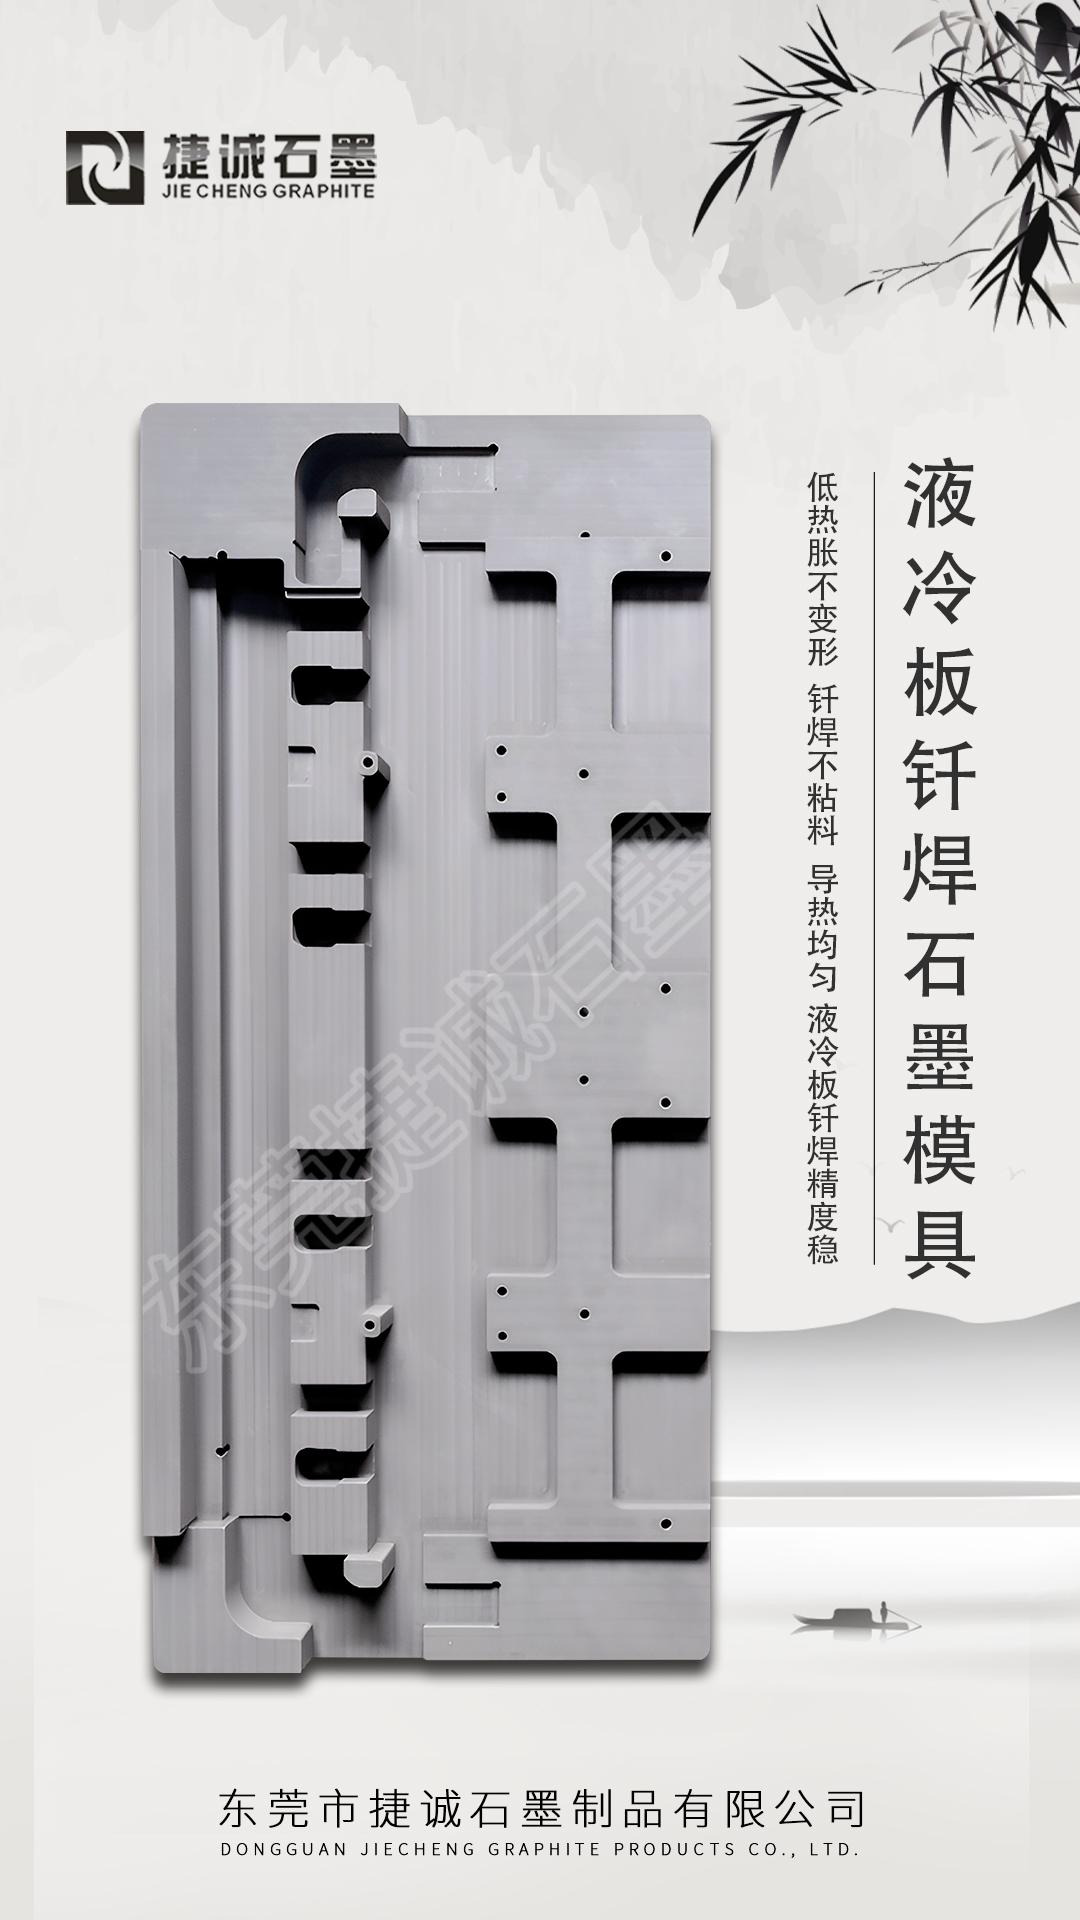
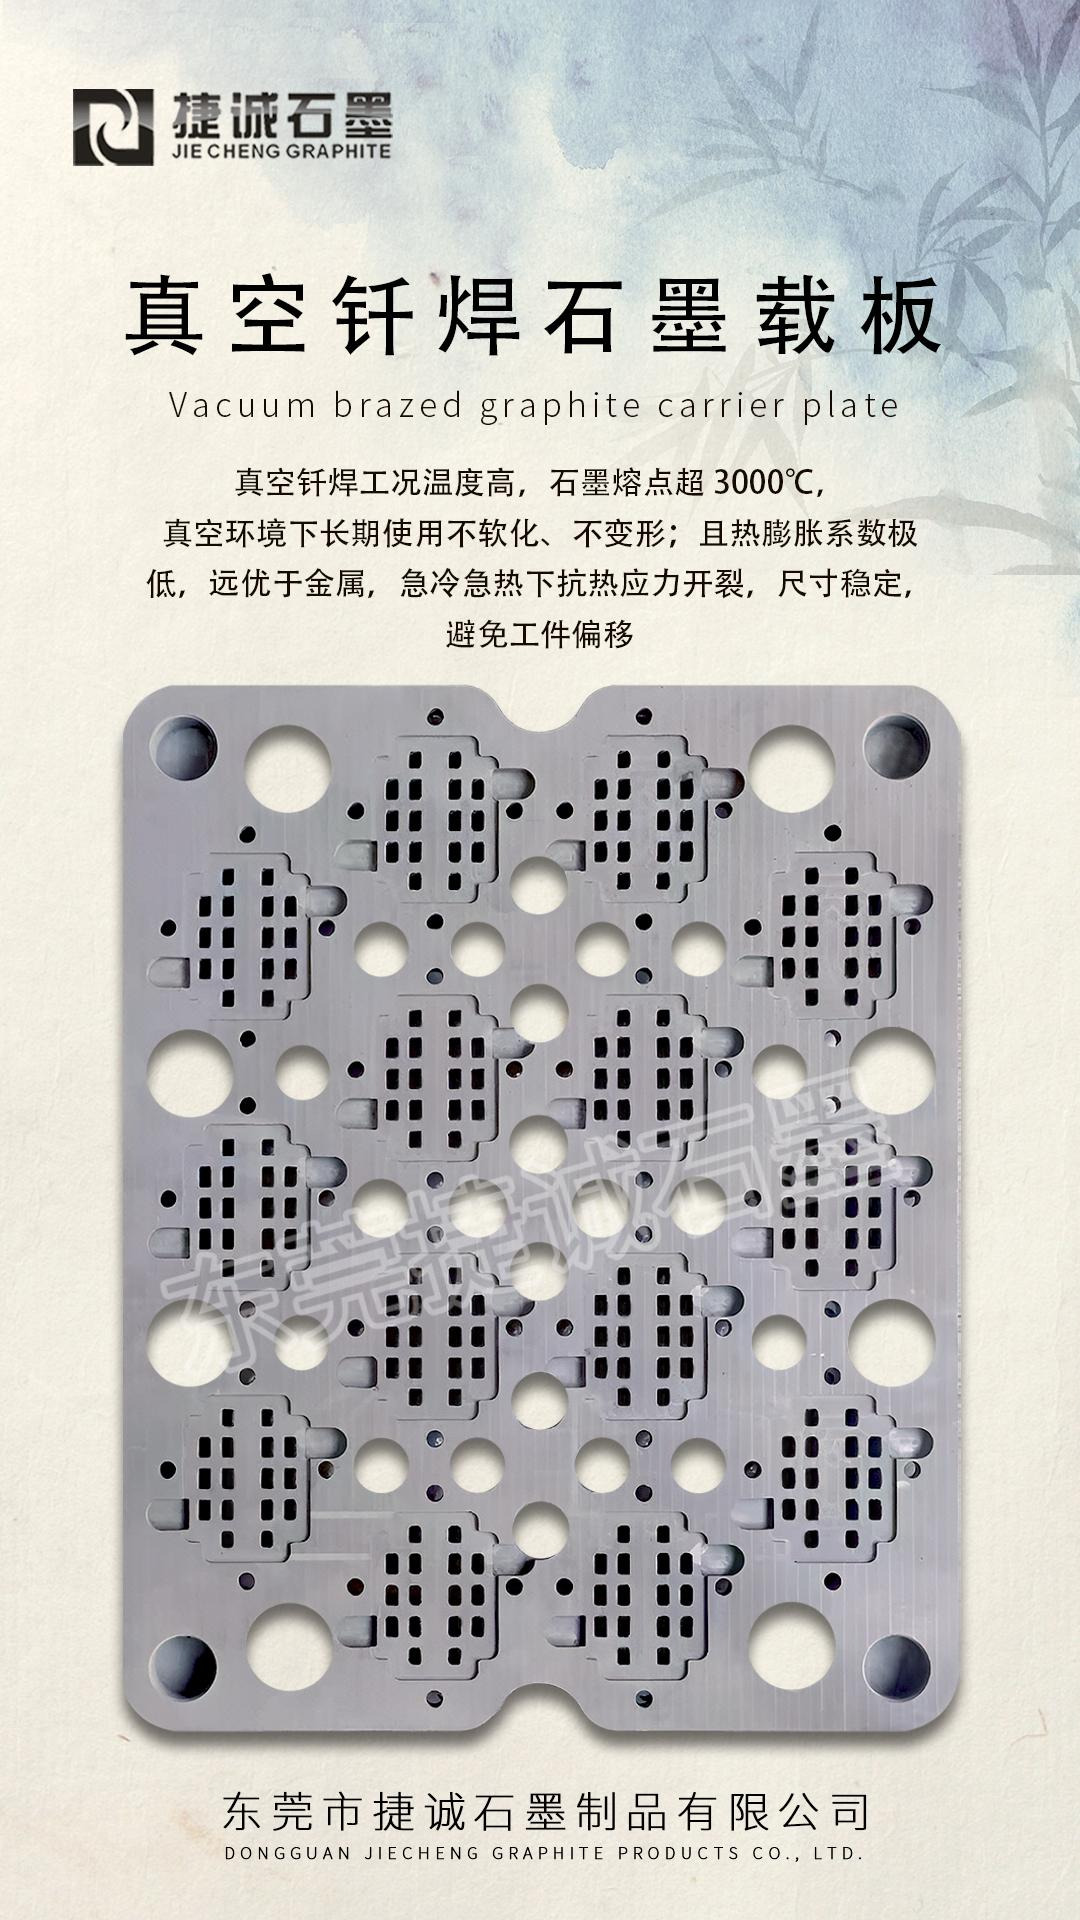
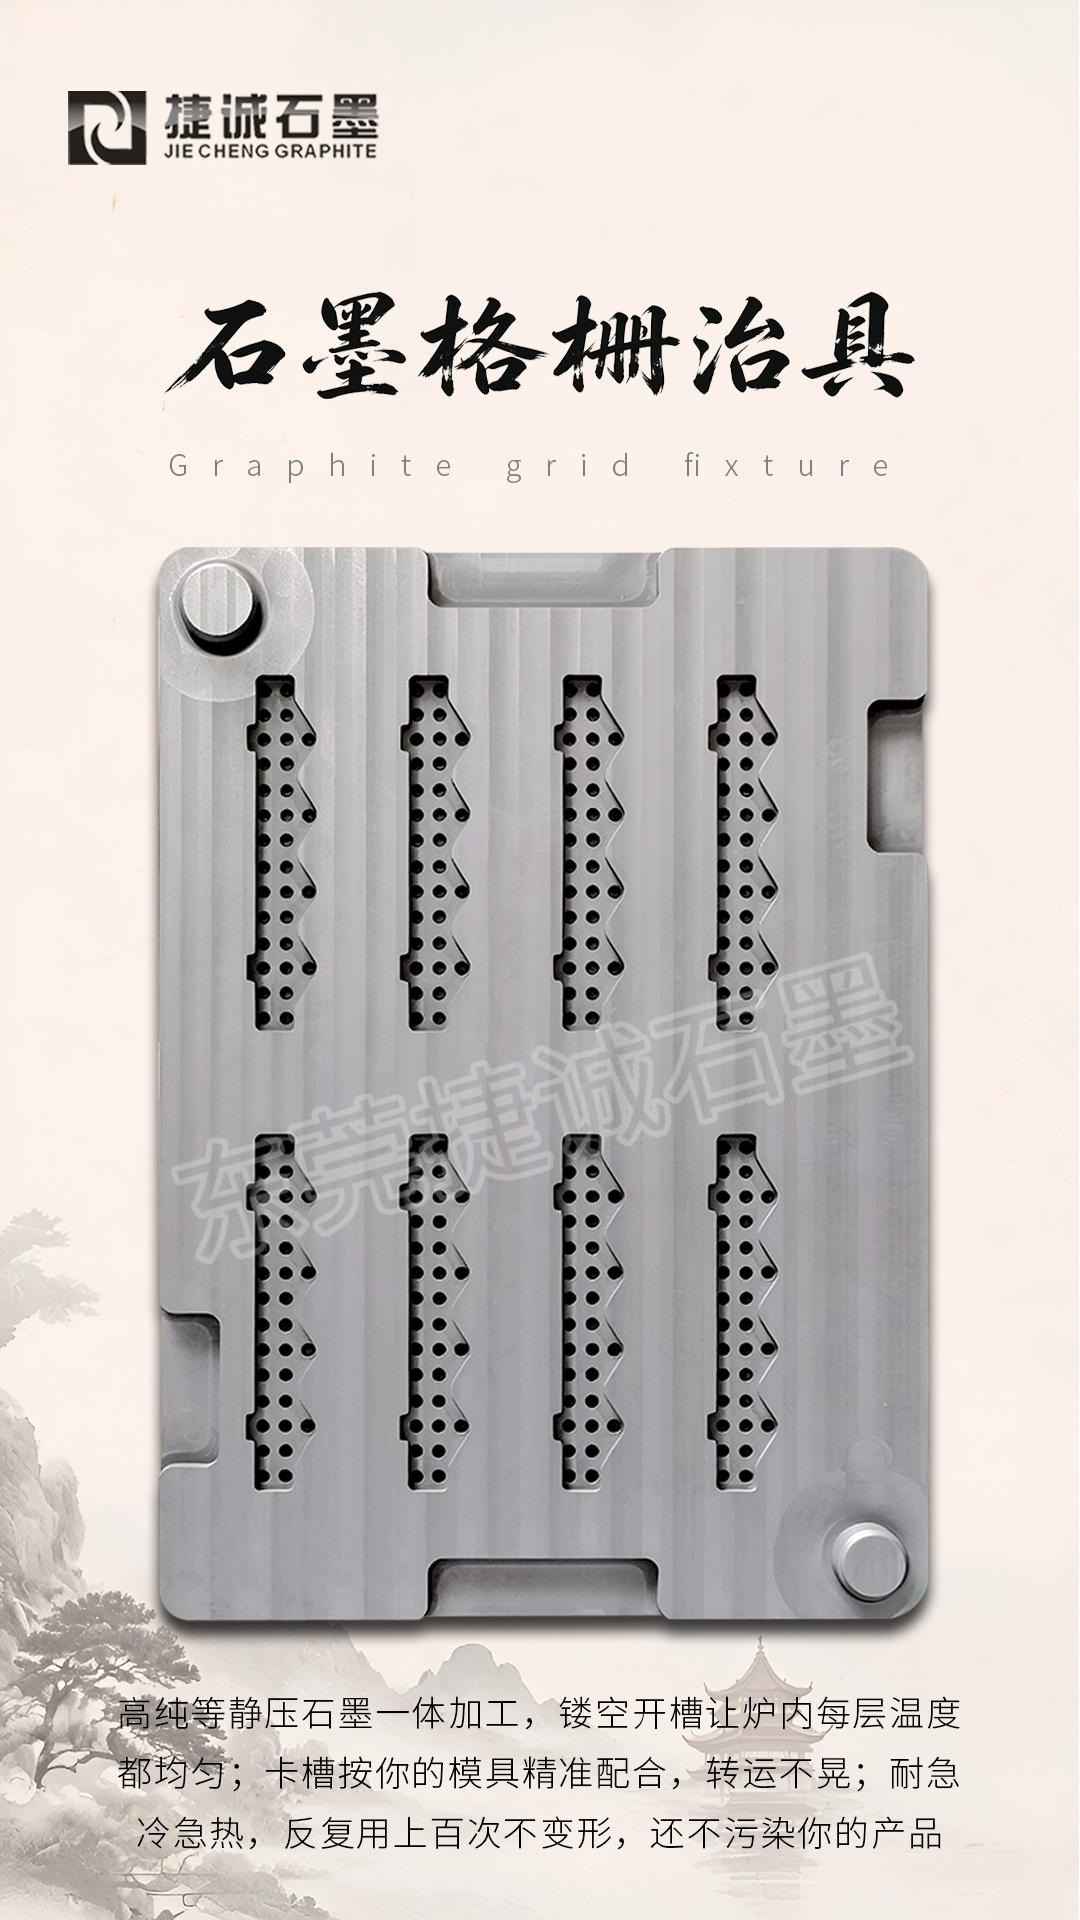
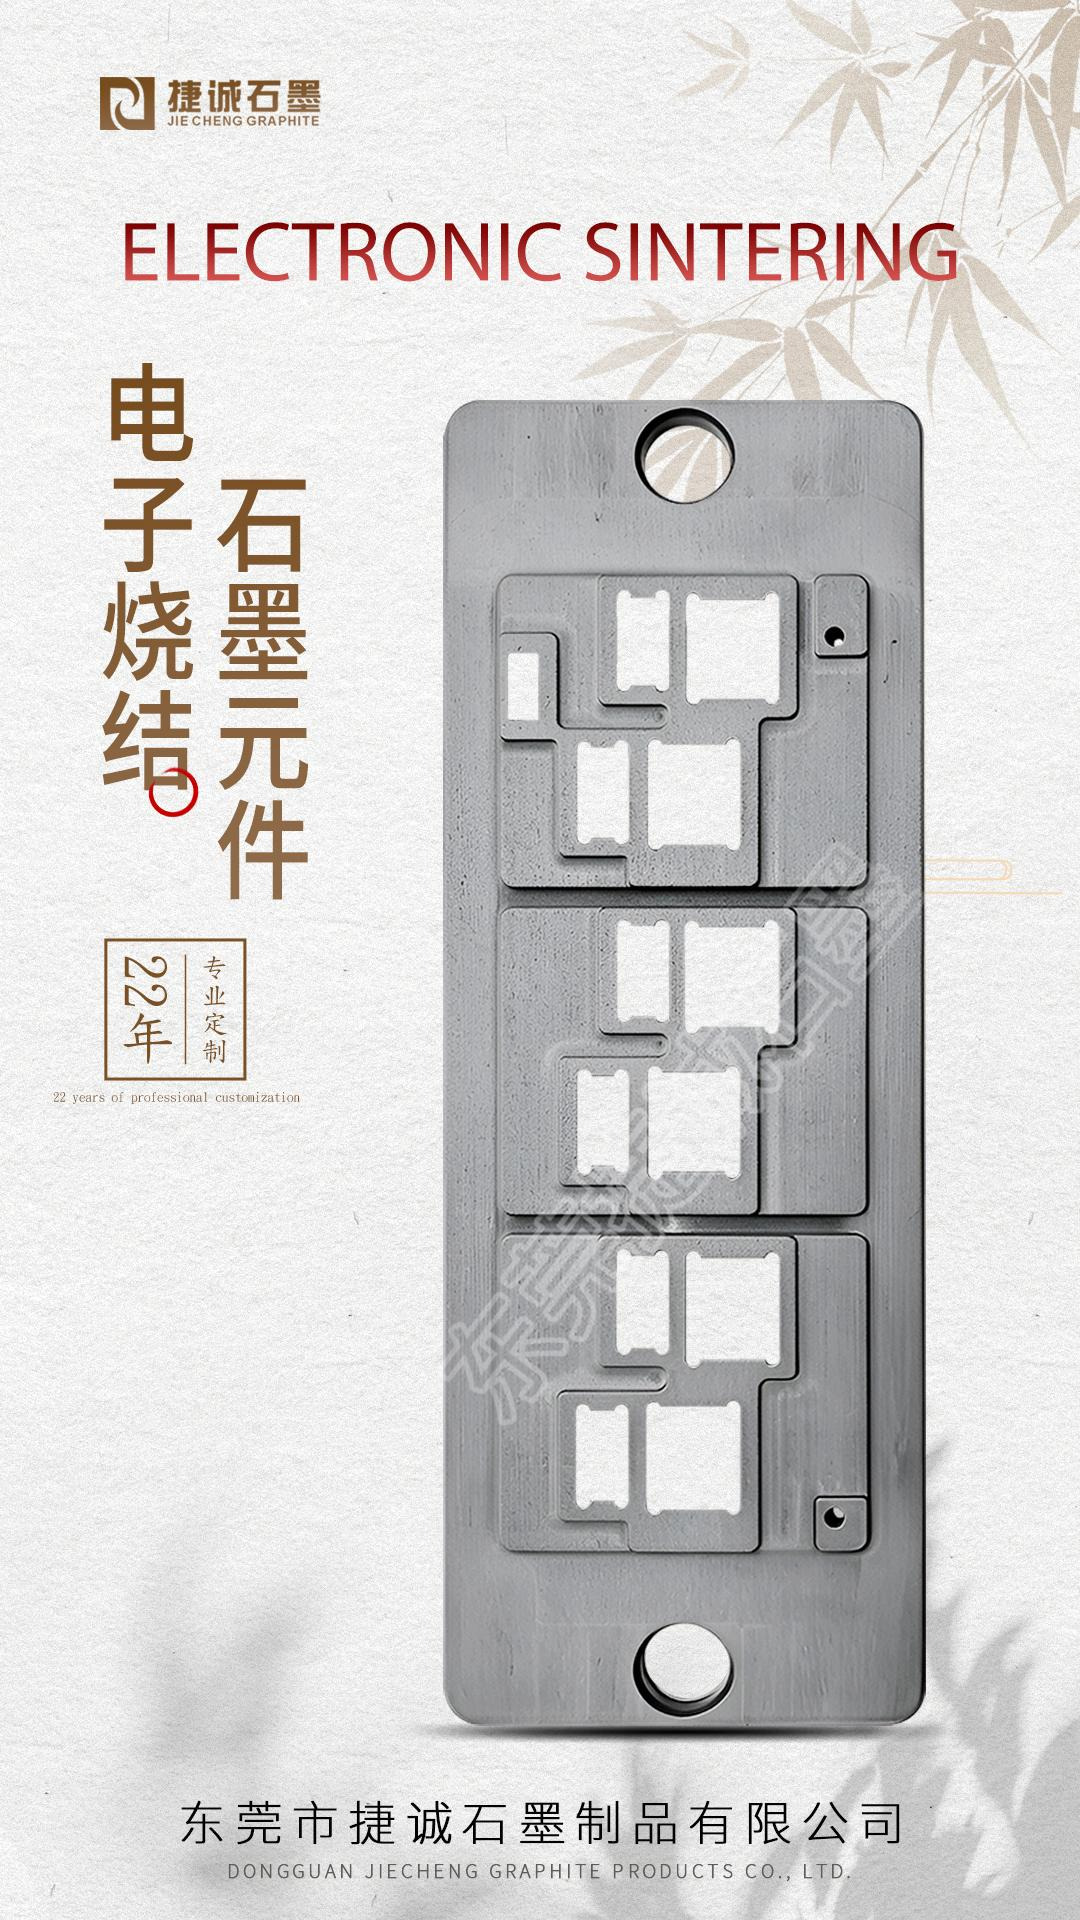
电子元件烧结石墨模具是各类电子元器件在高温封装和烧结成型过程中使用的专用工装,涵盖多层陶瓷电容器、片式电阻、电感磁珠、热敏电阻和压电陶瓷等多种被动元件的烧结成型需求。随着电子元器件向小型化和高性能方向发展,对烧结模具的精度和一致性提出了更高的要求。
电子元件烧结的工艺特点
电子元件的烧结与普通陶瓷烧结存在显著差异。电子元件通常体积微小,尺寸精度要求极高,烧结收缩率的控制直接影响产品的电气性能和机械可靠性。在烧结过程中,模具不仅为元件提供成型约束,还影响热量传递的均匀性和烧结气氛的局部组成。
石墨模具在电子元件烧结中发挥的核心作用包括:为粉体坯件提供精确的成型空间,约束烧结过程中的收缩行为,传导热量确保温度均匀分布,以及在烧结完成后提供顺畅的脱模通道。这些功能的实现需要模具在材料选择、结构设计和加工精度等方面达到严格的标准。
模具设计的核心原则
电子元件烧结石墨模具的设计需要遵循几项核心原则。首先是热匹配原则,模具材料的热膨胀系数和导热特性应与烧结元件的工艺需求相匹配。石墨的低热膨胀特性有助于在升降温过程中保持型腔尺寸的稳定性,避免因模具与元件之间的热膨胀差异导致的开裂或变形。
其次是精度传递原则。电子元件的尺寸公差通常在微米级别,模具型腔的加工精度必须比产品公差高出至少一个数量级。在模具设计中需要精确计算粉体材料的烧结收缩率,将常温下的型腔尺寸设定为补偿后的目标值,确保烧结后的元件尺寸落在公差范围内。
第三是批量一致性原则。电子元件的生产规模通常以百万甚至十亿计,一套模具可能需要同时容纳数十到数百个元件同时烧结。模具中各个型腔之间的尺寸差异必须控制在极小的范围内,以保证同批产品的性能一致性。
阵列化模具的设计与制造
大批量电子元件生产中的石墨模具通常采用阵列化设计,在一块模具板上加工出规则排列的数百个微型型腔。这种设计极大地提高了单次烧结的产出数量,但也对模具制造提出了一系列挑战。
阵列型腔的加工需要在整块模具板上保持极高的位置精度和尺寸重复性。高速精密加工中心配合高刚性夹具是完成这类加工的基本条件。加工过程中需要控制热变形对精度的影响,合理安排加工顺序以均衡切削应力分布。型腔间距的累积误差必须控制在允许范围内,通常要求任意两个型腔之间的位置偏差不超过零点零二毫米。
涂层技术与脱模优化
电子元件烧结后需要从模具型腔中顺利取出,脱模的顺畅程度直接影响生产效率和产品良率。石墨材料虽然具有一定的自润滑性,但对于表面光洁度要求极高的电子元件,仅靠石墨自身的脱模性能往往不够。
在模具表面涂覆氮化硼、二硫化钼或氧化铝等功能性薄膜,可以显著降低元件与模具之间的粘附力,实现顺畅脱模。涂层的厚度需要精确控制,过厚会影响型腔的有效尺寸,过薄则无法提供充分的隔离保护。涂层的使用寿命也是一个重要考量,需要根据烧结周期数制定合理的重新涂覆计划。
批量生产中的模具管理
在大规模电子元件生产中,石墨模具的管理是一项系统工程。需要建立模具档案,记录每套模具的规格参数、使用次数、涂层状态和维修历史。通过信息化管理系统对模具的流转和状态进行实时跟踪,在模具达到使用寿命临界时自动触发更换流程。
模具的清洗和维护也需要标准化的操作规程。每次使用后采用超声波清洗和压缩空气吹扫去除残留物,定期检测型腔尺寸和表面状态,将检测数据与初始值进行比对以评估磨损趋势。这种预防性的管理方式能够避免因模具过度磨损导致的批量产品质量问题。