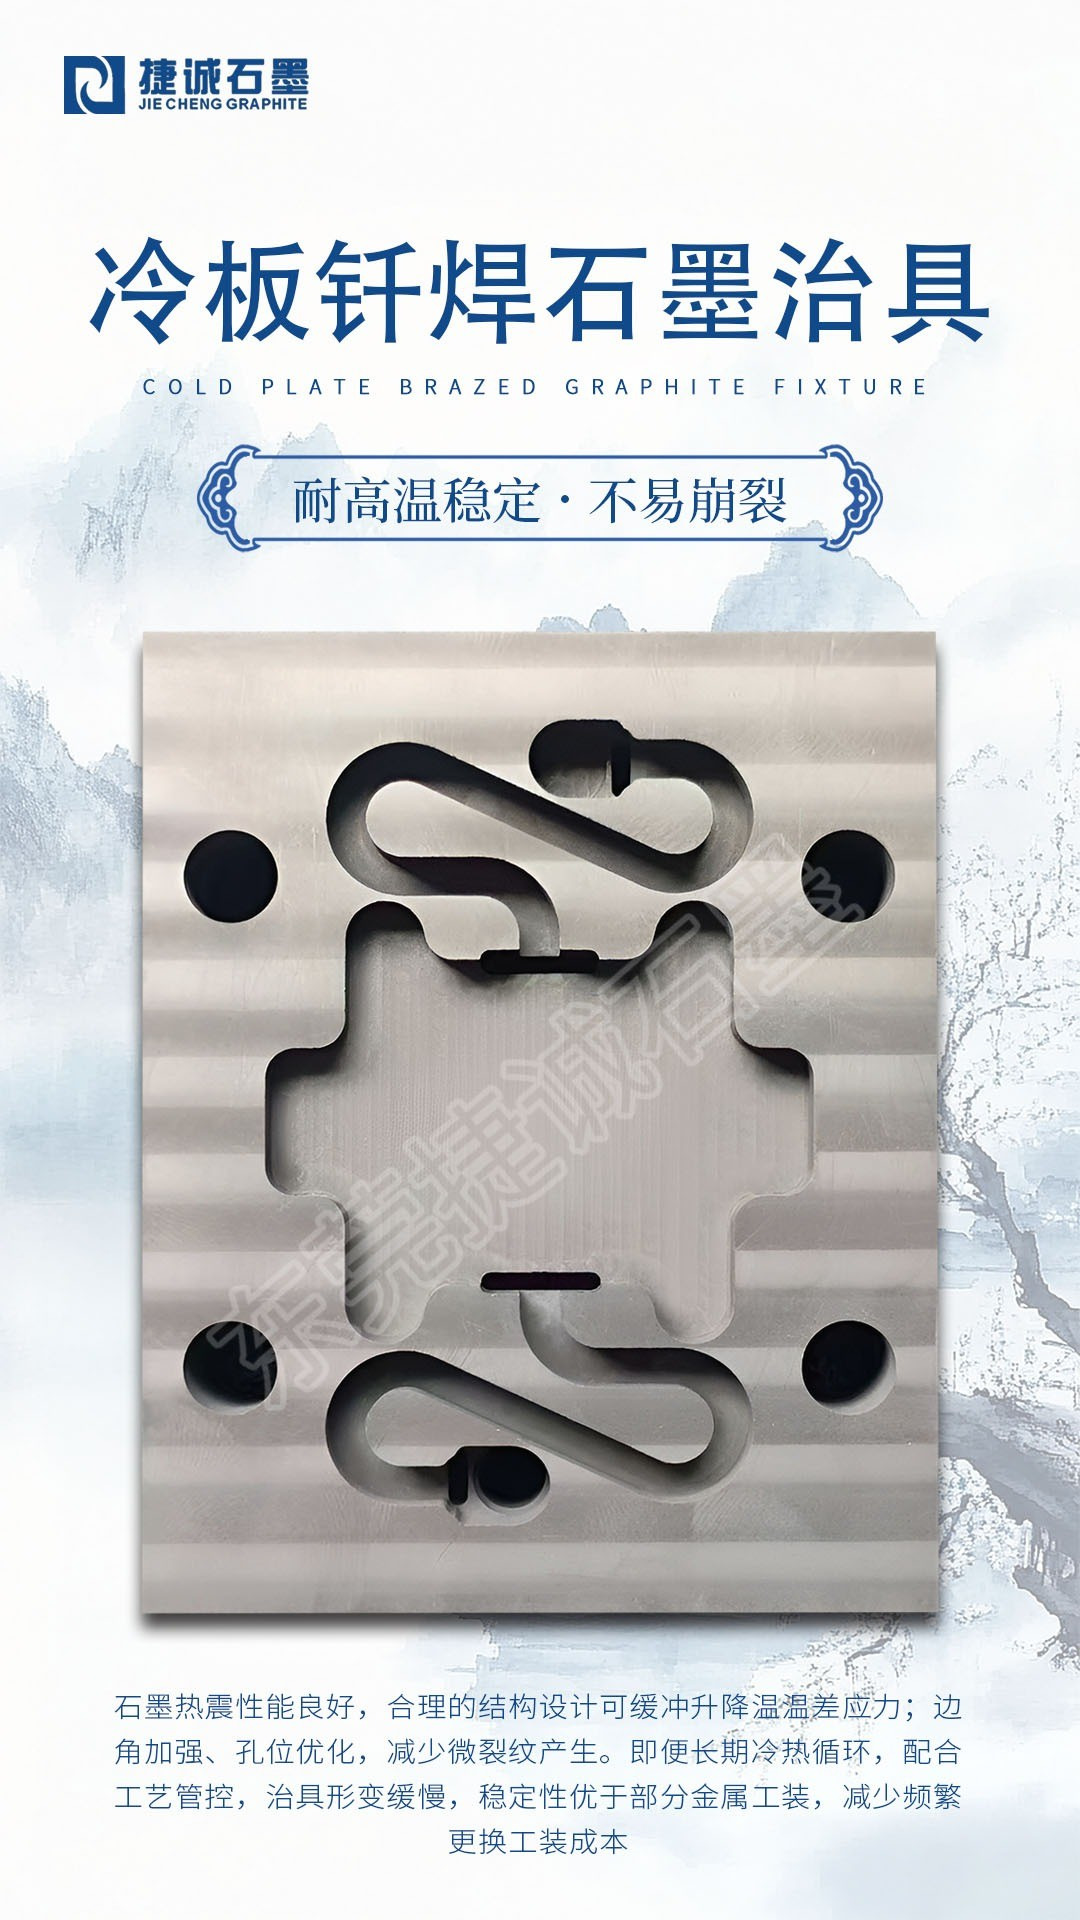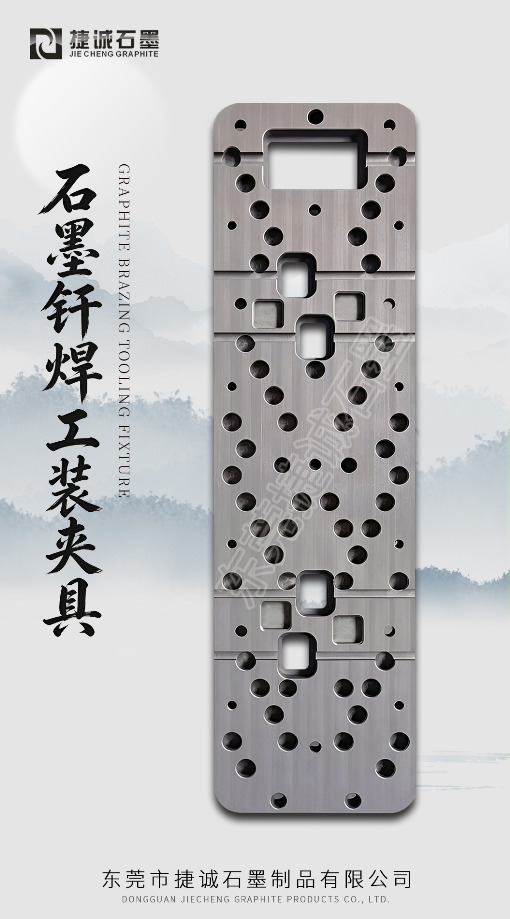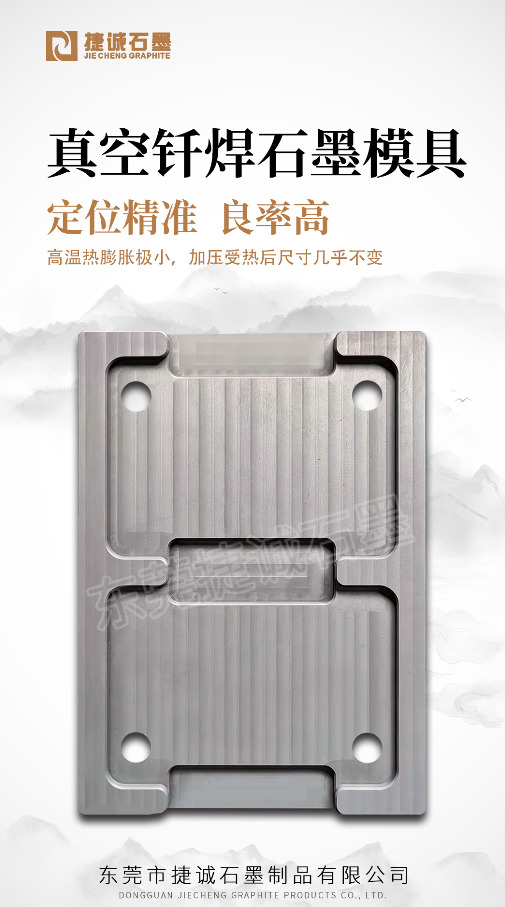
液冷板钎焊石墨模具是新能源汽车电池包散热系统和服务器液冷模组制造中的关键工装。随着高功率电子设备对散热性能要求的不断提高,液冷板的应用规模持续扩大,对钎焊成型模具的精度和可靠性也提出了更高的标准。
液冷板的钎焊工艺特点
液冷板通常由上下两块铝合金板通过真空钎焊工艺密封连接而成,内部设计有复杂的流道结构用于冷却液的循环流通。在钎焊过程中,两块铝板之间放置钎料片或钎料膏,然后整体放入真空炉中加热至钎料熔点以上、母材熔点以下的温度区间,使钎料熔化后在毛细力的作用下填充接头间隙,冷却后形成致密的密封连接。
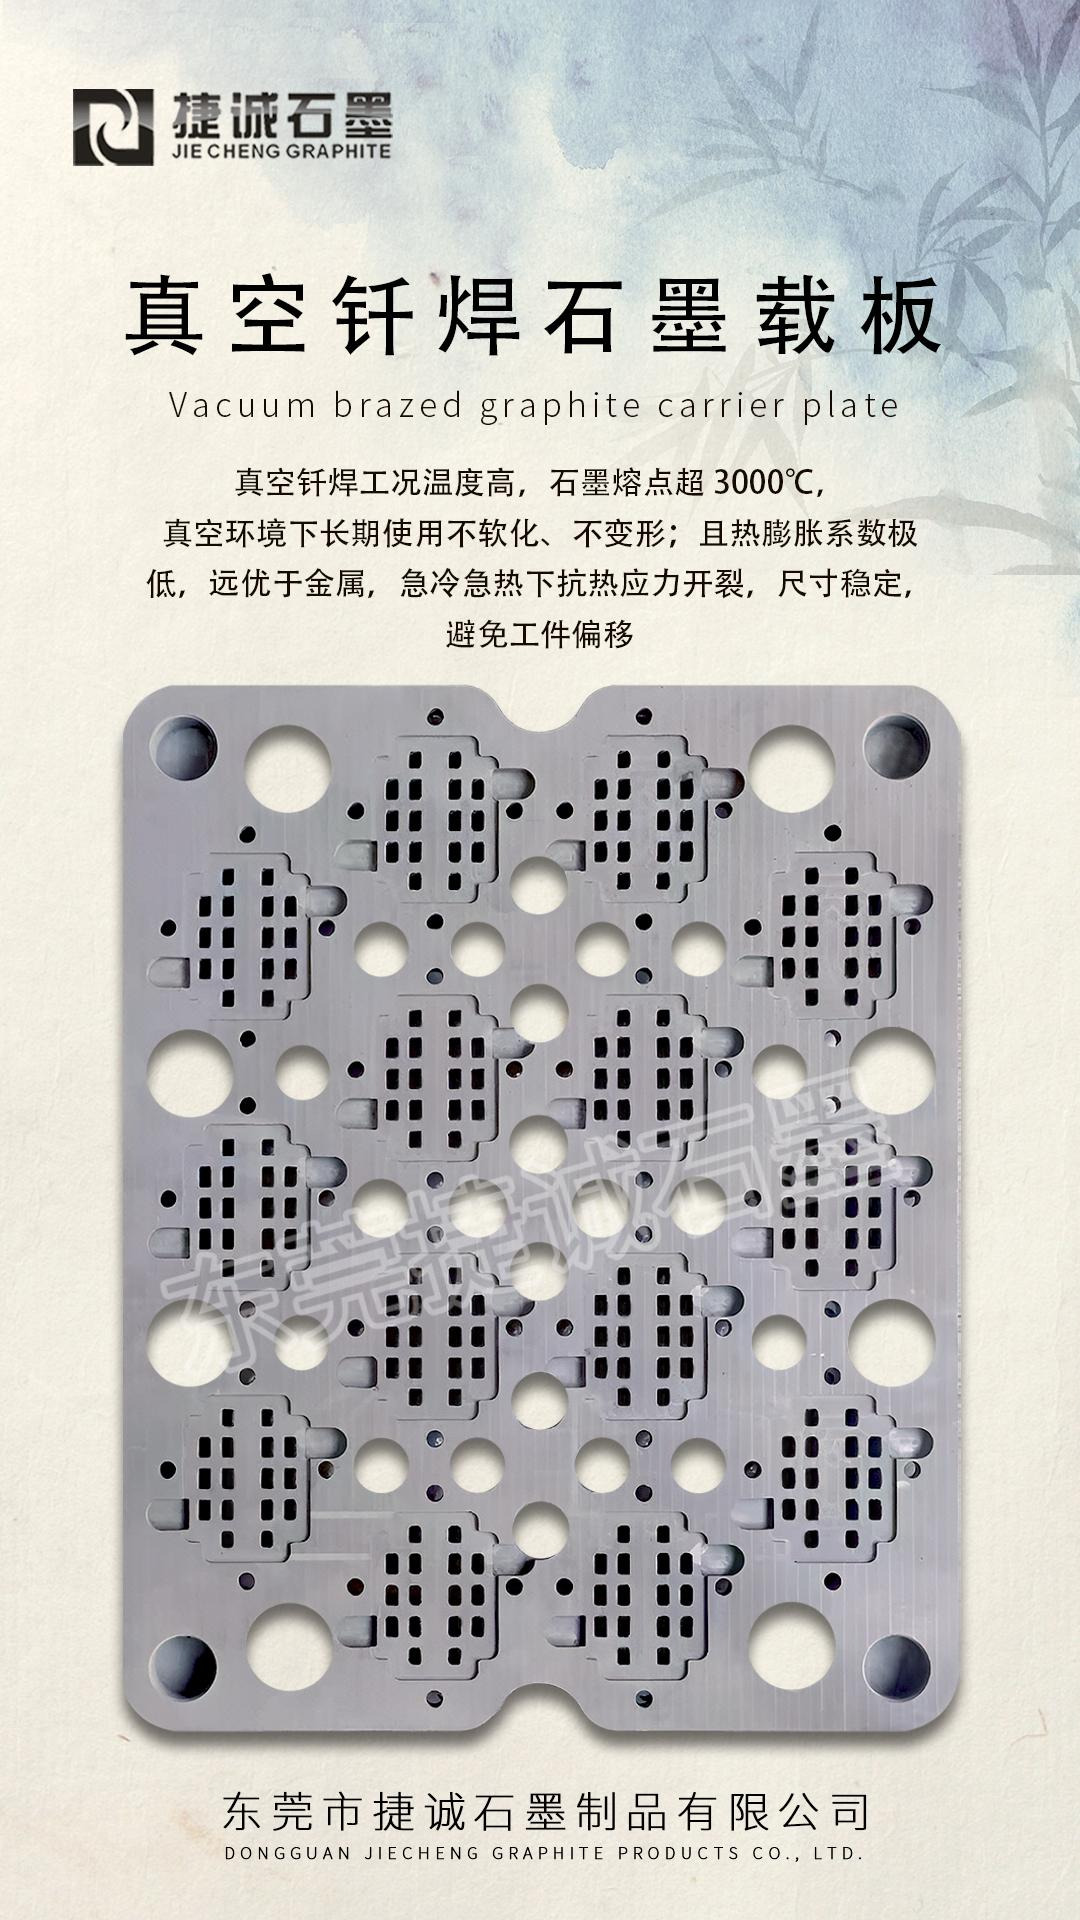
石墨模具在这一过程中承担着多重功能。首先,模具为液冷板组件提供均匀的加压作用,确保钎焊接头在整个焊接面上获得一致的接触压力。其次,石墨模具的热传导性能使热量从炉膛均匀传递到工件各部位,避免局部温差导致钎料流动不均或接头质量不一致。此外,模具还需要在真空高温条件下保持尺寸稳定,不因反复使用而产生变形。
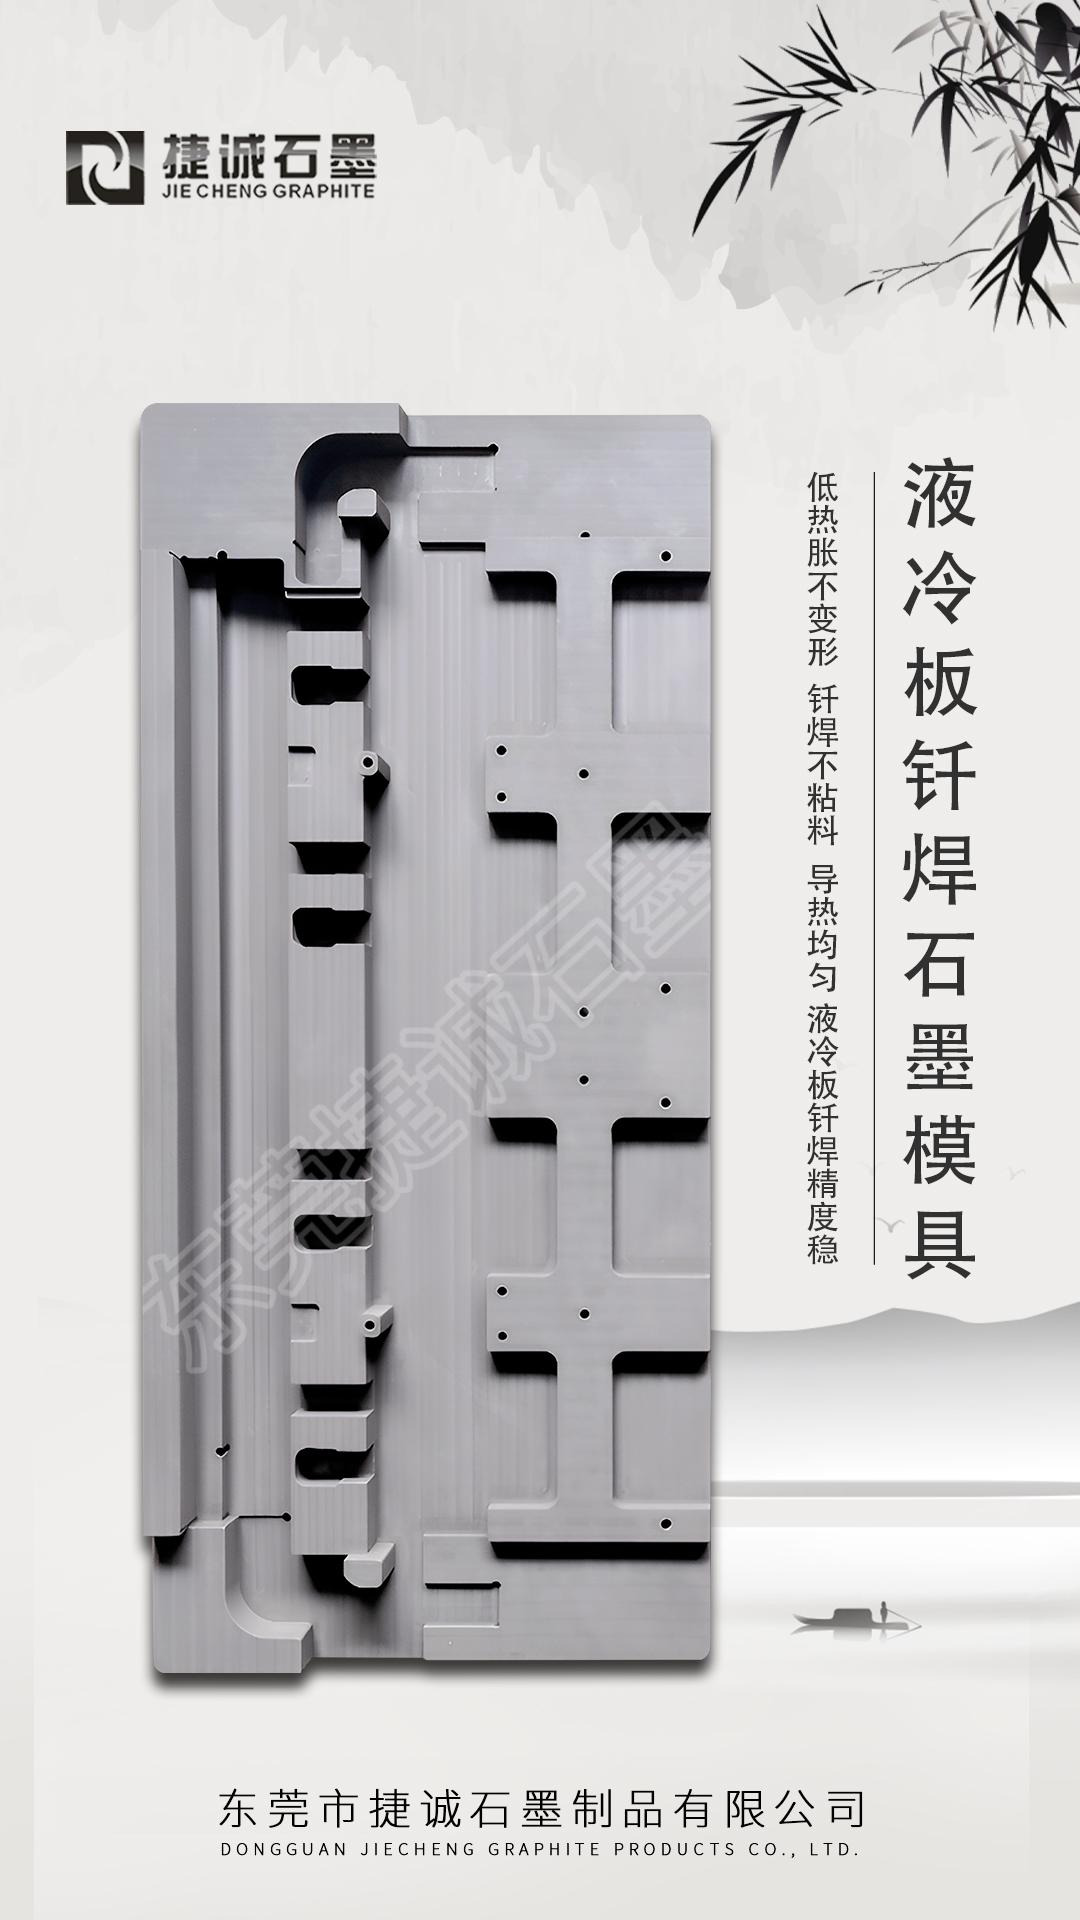
石墨模具的结构设计要点
液冷板钎焊石墨模具的设计需要综合考虑加压方式、热传导效率和脱模便利性三个核心要素。模具通常采用上模和下模的双板结构,上模通过自重或外部加压装置对工件施加均匀压力。模具的厚度和重量需要根据液冷板的面积和所需的单位面积压力进行计算,确保在钎焊温度下接头获得足够的接触压力。
模具底面的平整度是影响钎焊质量的关键参数。不平整的模具底面会导致压力分布不均,局部压力过小区域的钎焊接头可能出现虚焊或未焊合的缺陷。精密液冷板钎焊模具的底面平面度通常要求控制在零点零五毫米以内,需要经过精密磨削加工才能达到这一标准。
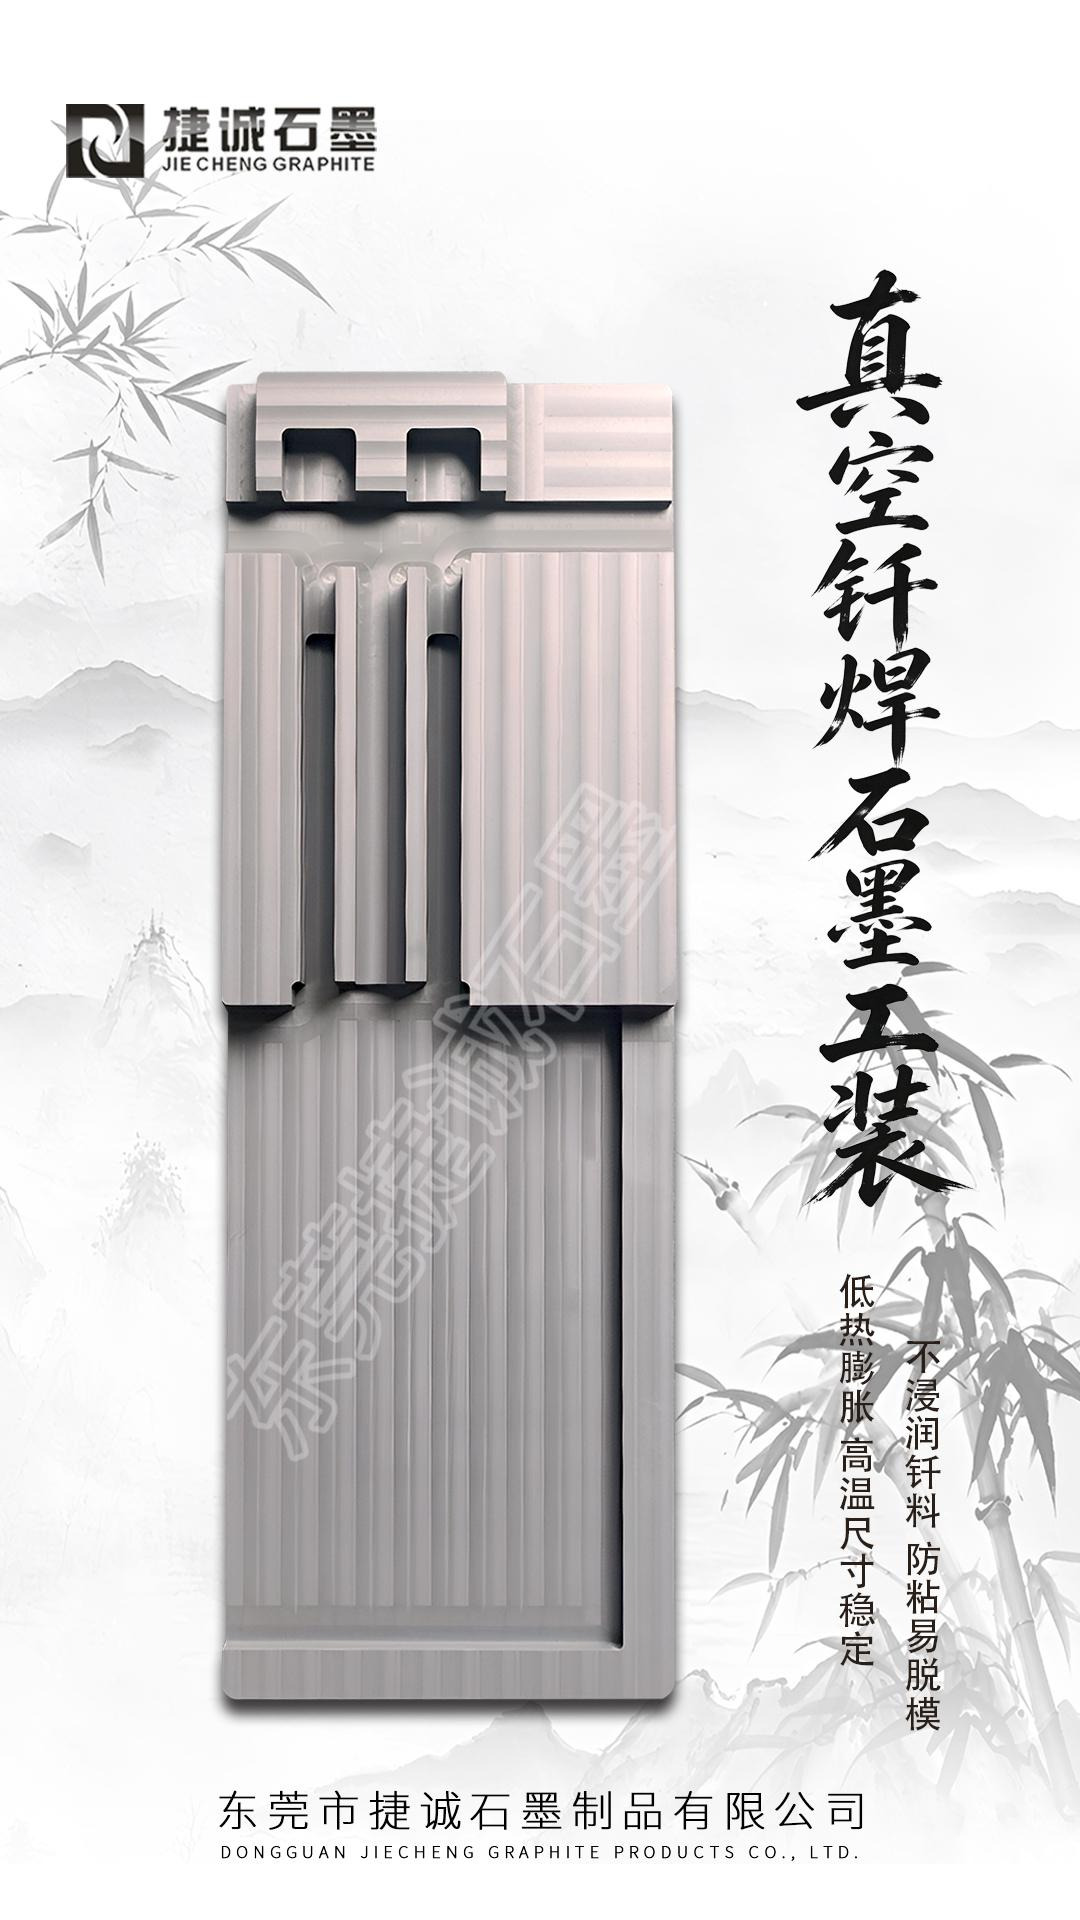
对于内部带有凸起流道结构的液冷板,模具还需要在对应位置设计避让槽或凸台结构,使模具与工件之间的压力作用在焊接密封面上,而不是施加在流道凸起部位导致板面变形。
材料选择与性能要求
液冷板钎焊石墨模具对材料的密度和强度有明确要求。通常选用体积密度在一点七五到一点八五克每立方厘米之间的等静压石墨材料,这一密度范围的材料兼具良好的导热性和足够的结构强度。材料的抗折强度需要达到三十五兆帕以上,以承受多层工件叠放时的重力载荷。
在真空钎焊环境中,石墨材料的低放气率特性是一个重要优势。相比于金属材料,石墨在真空条件下的气体释放量极低,有助于维持炉内的真空度,保护钎焊面不被氧化。同时石墨材料与铝合金之间不会发生冶金反应,焊后工件能够顺利脱模,不会出现粘连问题。
多层叠焊的模具配置
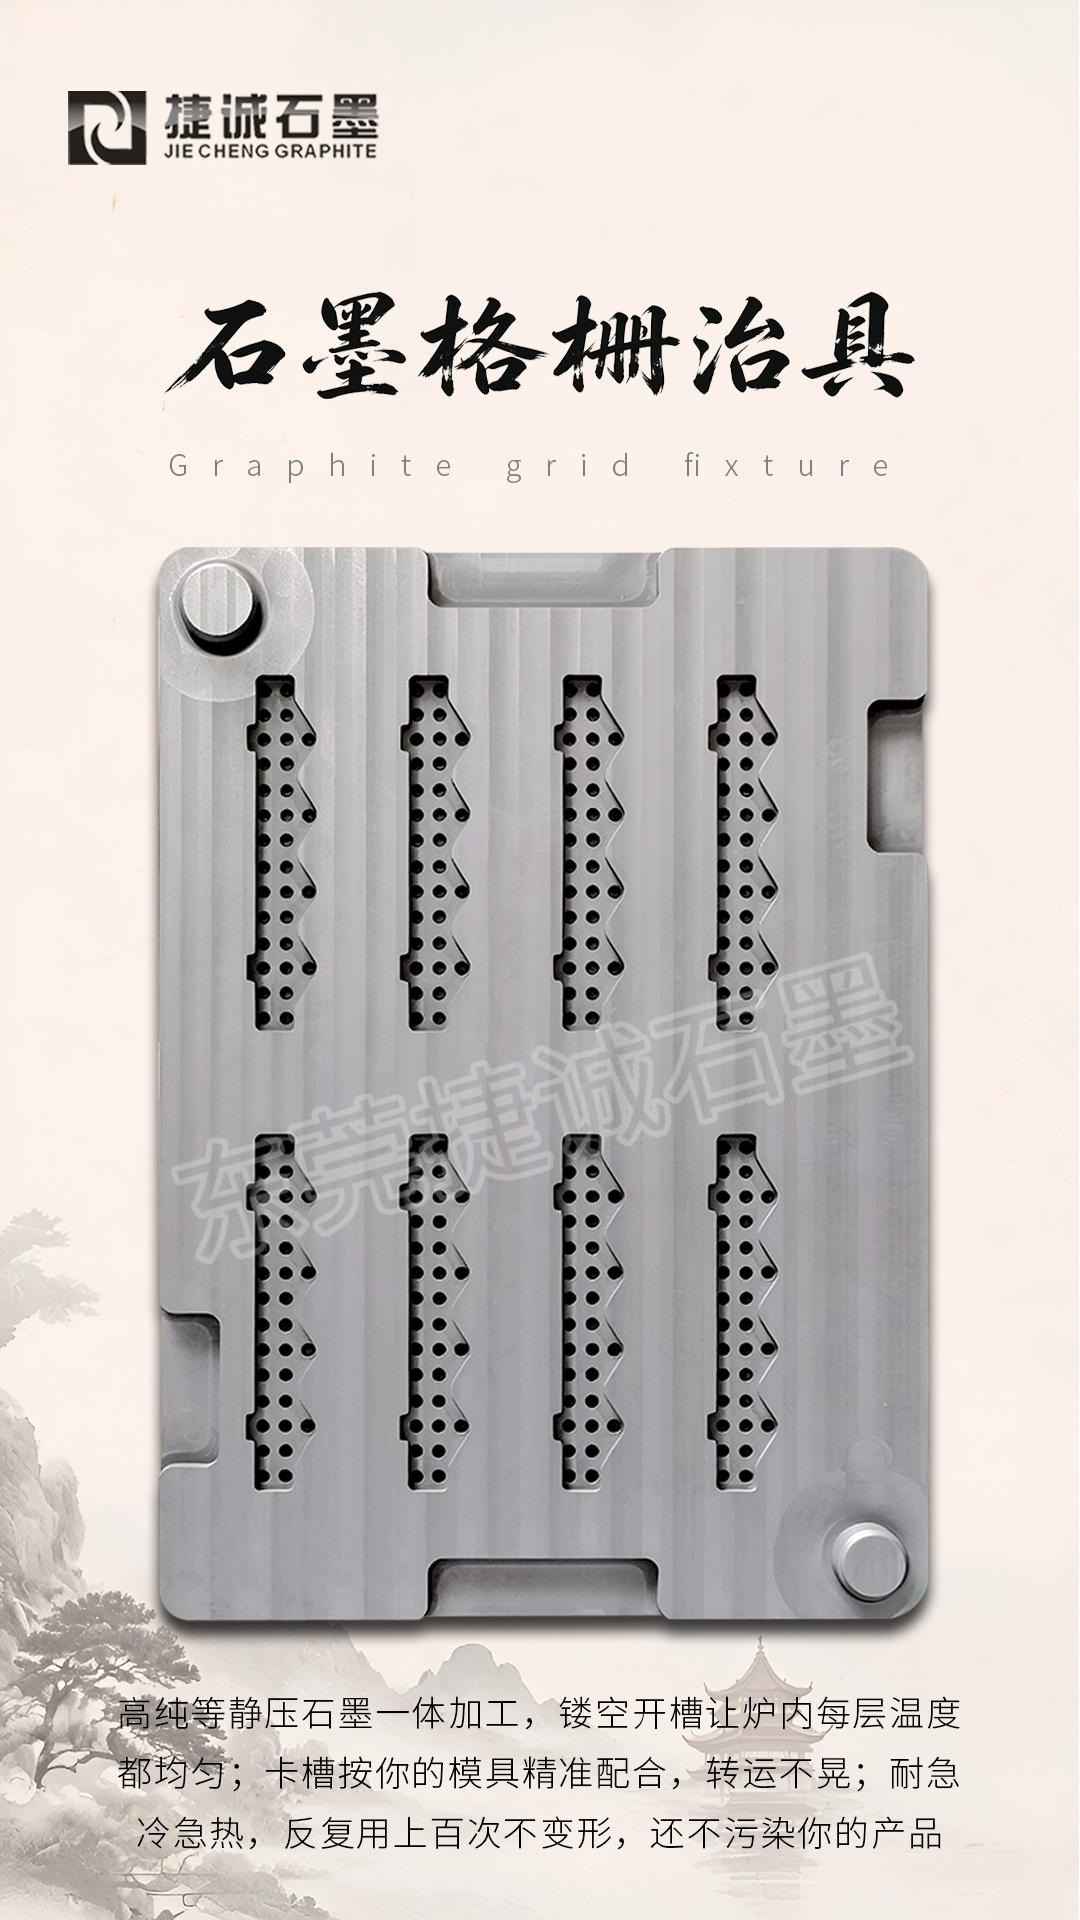
为了提高生产效率,液冷板的真空钎焊通常采用多层叠焊的方式,在同一炉次中同时完成多块液冷板的焊接。在这种配置中,石墨模具不仅作为加压载体,还充当层间隔离和定位的功能。每层工件上方放置一块石墨模具,再放置下一层工件,如此交替叠放,形成多层焊接结构。
多层叠焊对模具的重量一致性有较高要求。同一炉次中各层模具的重量差异应控制在百分之二以内,以确保各层工件获得的焊接压力基本一致。模具的边缘通常设计有定位台阶或导向结构,便于整齐叠放和炉内定位。
使用维护与寿命管理
石墨模具的使用寿命与其使用环境和维护方式密切相关。在正常的真空钎焊条件下,石墨模具的使用寿命可达数百到上千个热循环。定期检查模具底面的平面度和表面状态,及时清理附着的钎料残留物,是延长模具寿命的基本措施。对于表面出现局部凹坑或损伤的模具,可以通过重新磨削修复底面,但修复次数受限于模具的剩余厚度。