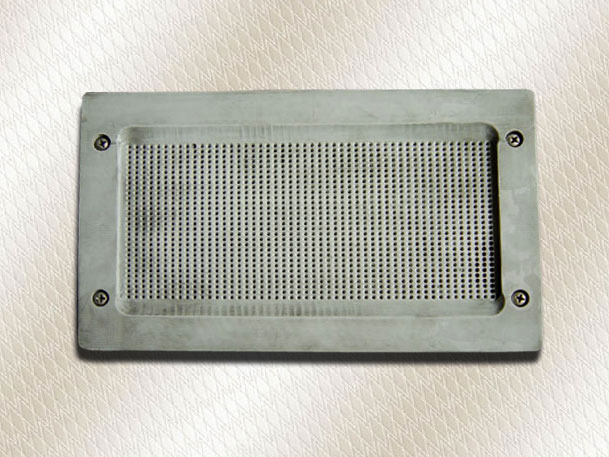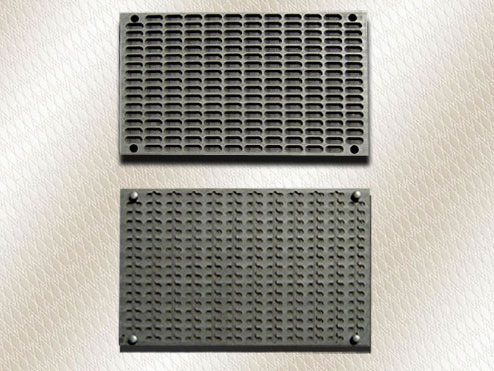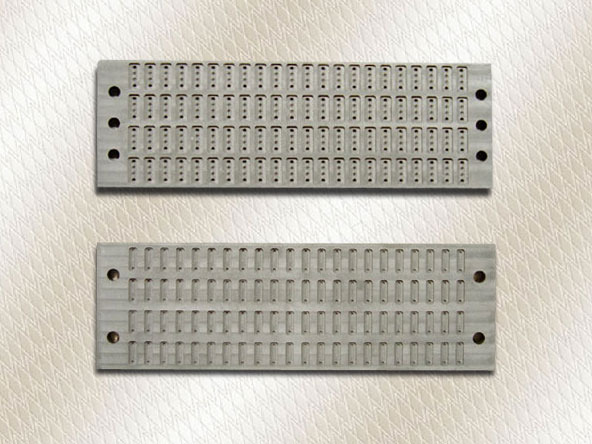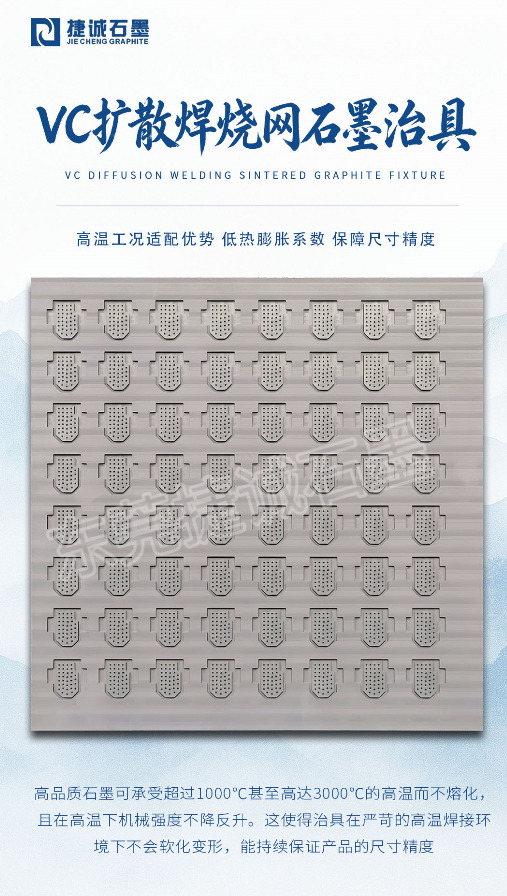
热扩散焊接(也叫扩散焊)是在高温和压力下,让两个金属表面的原子相互扩散,形成固相连接的工艺。这种焊接方式没有熔化,接头质量高、变形小,常用于精密组件和异种金属连接。石墨治具在热扩散焊接中提供精密支撑和均匀压力。
热扩散焊接对治具的定位精度要求极高。因为是固相连接,焊接过程中零件不熔化,位置一旦固定就不会再调整,治具的定位精度直接决定了焊接后组件的尺寸精度。治具的定位公差通常在±0.005毫米级别,需要高精度加工和严格检测。
压力均匀是热扩散焊接的关键。扩散焊需要在整个焊接面上施加均匀的压力,压力不均会导致局部接触不良,焊接不牢。治具的压紧结构要设计合理,压力分布均匀,保证整个焊接面的压力一致。通常用弹簧或配重结构提供稳定压力,避免压力随温度变化而波动。
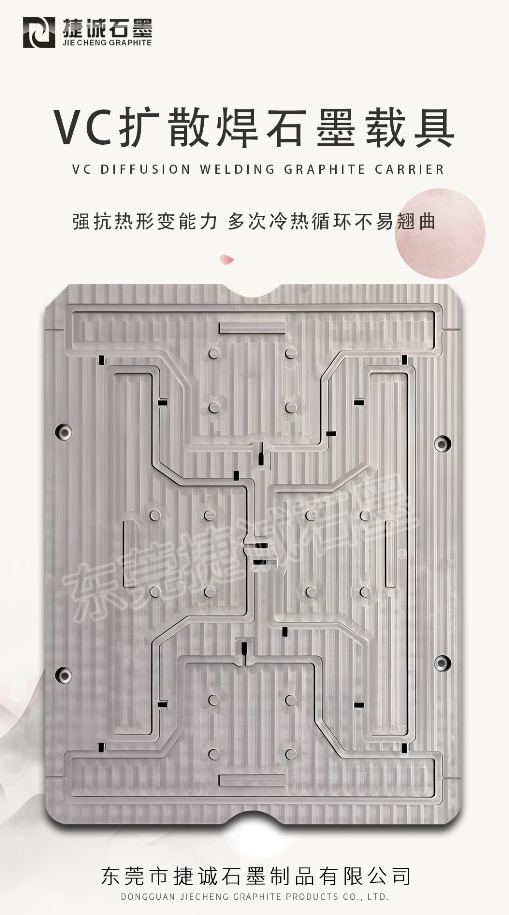
耐高温和热稳定性是基本要求。热扩散焊接温度高,有些工艺超过1000摄氏度,治具要在高温下保持尺寸稳定和强度。高纯等静压石墨高温强度高、热膨胀小,是热扩散焊接治具的理想材料。普通石墨在超高温下可能软化或变形,影响定位和压力。
真空或保护气氛下使用是常见场景。热扩散焊接通常在真空或保护气氛中进行,防止母材高温氧化。石墨在真空和惰性气氛中性能稳定,放气率低,不会污染焊接环境。治具使用前要彻底清洗,去除表面污染物,保证真空环境不受影响。
热扩散焊接治具的压力校准是定期工作。扩散焊的压力直接影响接头质量,压力太小焊接不牢,太大可能压变形部件。治具的压紧结构在使用中会磨损,压力可能发生变化。定期用压力计校准压紧力,确认在工艺要求范围内,是保证扩散焊质量的必要工作。校准周期根据使用频率定,高频使用的每月校准一次。压力校准记录存档,跟踪压力变化趋势,提前发现压紧结构的磨损问题。
东莞捷诚石墨制品有限公司长期加工热扩散焊接石墨治具,熟悉扩散焊工艺对治具的高精度和高温要求,能按组件结构定制匹配的治具。
热扩散焊接,治具精度决定接头质量。如果您正在配套扩散焊治具,把组件图纸和工艺告诉捷诚石墨,让精密治具帮您焊好。