石墨模具 CNC 加工避坑要点,公差、R 角、热胀间隙验收指南
|
2026-11-07 15:55:20
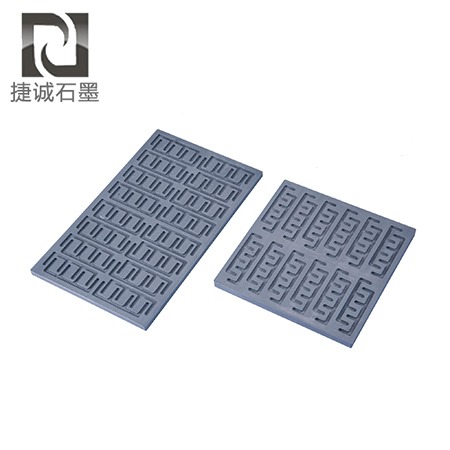
石墨脆性大,和金属模具加工逻辑差异很大,同样图纸交给不同加工厂,成品崩边、尺寸漂移、高温抱死问题频发,很多试模不良都来自加工和结构设计环节。
型腔尖角必须做 R 角过渡,减少应力集中石墨内尖角加工极易崩角,高温循环下尖角位置应力集中,是裂纹起始点。如果图纸允许,优先设计小圆角;图纸不能改动,加工时选用金刚石刀具,降低切削进给,减少型腔边缘崩缺。
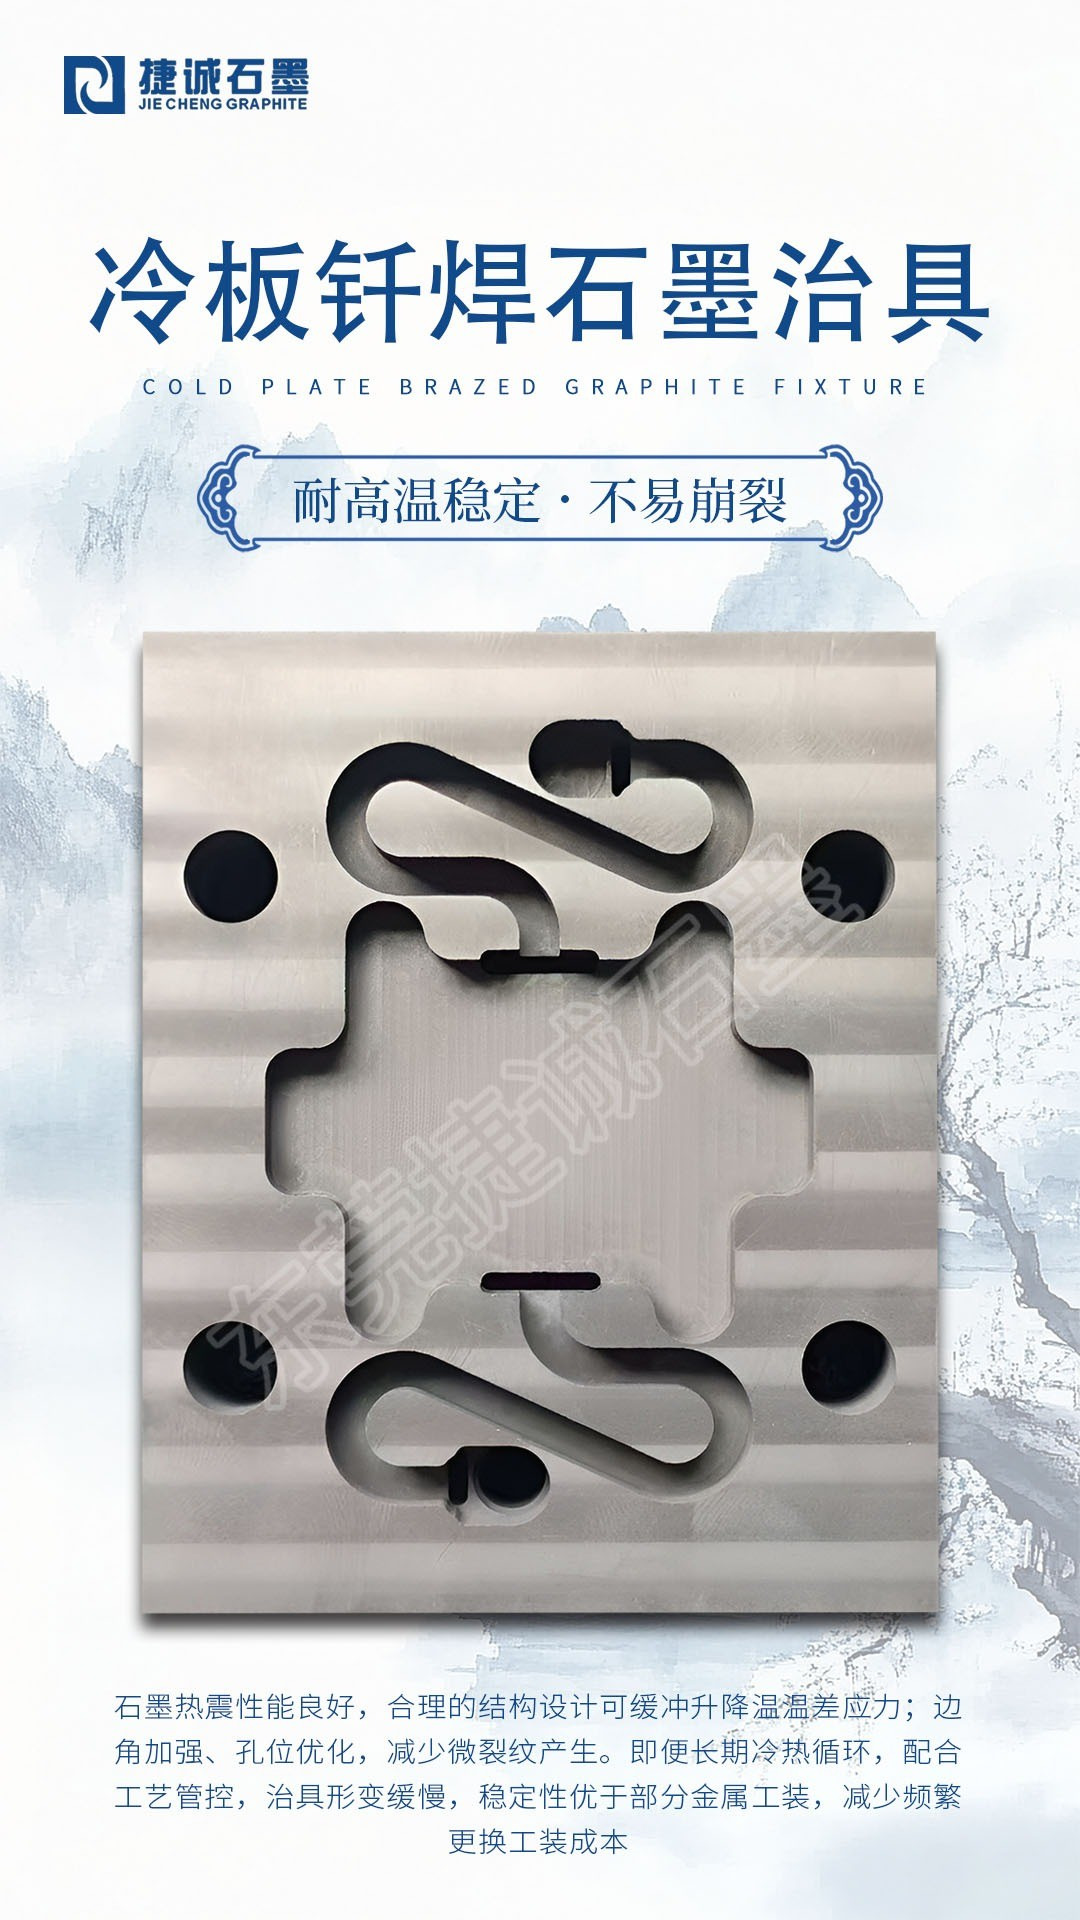
高温工况一定要预留热膨胀补偿间隙石墨热膨胀系数远低于铜、铝、不锈钢,钎焊、烧结升温后,金属工件膨胀量大。模具型腔间隙按常温尺寸加工,升温后极易出现工件抱死、压伤。优质厂家会结合工艺最高温度计算补偿量,预留合理间隙,这个参数是石墨模具区别于钢模的重点。
薄腔、多腔模具注意夹持形变大面积薄壁石墨模具,普通压板夹持容易受压形变,松开后回弹,厚度、平行度超差。精密模具优先真空吸附工装,加工完成静置时效之后再进行精磨,保证批量尺寸稳定。
验收除了卡尺检测公差,还要目视检查型腔内壁掉粒、划痕,多腔模具抽检各腔平行度。新模具上线先做 3–5 炉试循环,观察脱模、变形情况,确认稳定之后再大批量投产。
相关文章
-
 石墨属于脆性易崩材料,和金属加工逻辑不一样,同样图纸给到不同加工厂,成品公差、边缘崩缺情况差别很大,很多试模不良根源都在加工环节。发布时间:2026-11-07
-
 石墨在 600℃以上有氧环境下会逐步氧化损耗,抗氧化涂层是延长石墨件寿命最常用手段,市面上主流分为硼系涂层、碳化硅涂层、玻璃釉涂层三类,适用温度、介质、成本差距明显。发布时间:2026-11-07
-
2026-11-07
-
2026-11-07
-
2026-11-07
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
捷诚精选