石墨模具容易粘模、掉粉?脱模涂层与表面处理方案对比
|
2026-11-07 15:51:33
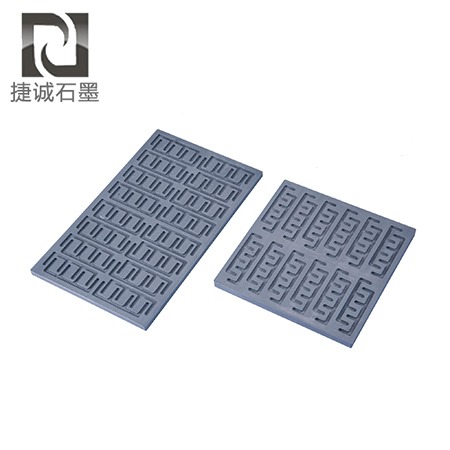
石墨模具在钎焊、烧结过程,最头疼的就是钎料渗透、粉料粘连型腔,清理费时,还会造成工件表面瑕疵。很多人只靠抛光处理型腔,效果有限,配套合适的隔离涂层,才是解决粘模问题的主流方案。
氮化硼 BN 涂层,钎焊工艺最常用隔离层氮化硼涂层不浸润银铜钎料,高温稳定,脱模效果优秀,真空钎焊石墨模具标配。涂刷操作简单,模具返修时可以打磨重涂;缺点是涂层偏软,频繁擦拭容易磨损,需要定期补涂,适合水冷板、功率器件封装钎焊工装。
CVD-SiC 碳化硅涂层,长寿命高强度方案碳化硅涂层致密封闭石墨孔隙,耐等离子冲刷、抗氧化能力强,适合长期连续使用的烧结模具。可以阻挡助焊剂、熔融金属渗透,模具使用寿命大幅提升;短板是涂层磕碰后修复难度大,加工成本更高,多用于半导体高价值工装。
镜面抛光 + 防渗浸渍,低污染辅助方案部分工艺不允许外来涂层析出,就采用石墨防渗浸渍 + 型腔精抛,封闭表层孔隙,减少渗料。没有外来涂层析出风险,但隔离能力弱于 BN、SiC 涂层,只适合低钎料溢出、洁净度要求极高的封装工序。
涂层厚度需要控制,过厚容易起皮脱落,太薄起不到封闭隔离作用。量产测试阶段,可以先小模打样验证脱模效果,再决定是否批量做涂层处理,控制试产成本。
相关文章
-
 模具名镇,智造盛会!第二十五届中国(长安)机械五金模具展览会如期在长安联冠长荣国际五金模具广场盛大启幕。作为大湾区五金模具产业链极具影响力的专业展会,本届长展会以 “模具名镇、智造之都” 为主题,汇聚全产业链优质厂商,搭建技术交流、商贸对接的高端平台,共探精密制造新方向。发布时间:2026-10-24
-
 东莞市捷诚石墨制品有限公司携多款石墨热管理产品亮相B1C90 展位,现场接待众多行业客户与技术同仁,面对面交流石墨材料在高密度算力液冷场景下的落地应用方案。发布时间:2026-09-17
-
2026-09-14
-
2026-09-03
-
2026-09-02
-
2026-09-02
-
2026-09-02
-
2026-09-02
-
2026-08-31
-
2026-08-29
-
2026-08-28
捷诚精选