石墨制品 CNC 加工常见公差问题,采购验收参考要点
|
2026-11-07 15:44:40
石墨属于脆性易崩材料,和金属加工逻辑不一样,同样图纸给到不同加工厂,成品公差、边缘崩缺情况差别很大,很多试模不良根源都在加工环节。
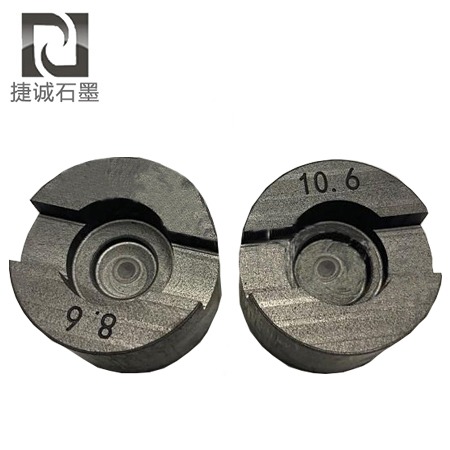
型腔尖角崩边是高频问题石墨硬度低、脆性大,内尖角加工极易崩角。高精度模具、封装型腔,设计阶段优先做 R 角过渡;如果图纸不能改,需要加工厂选用金刚石刀具、低转速慢进给工艺,减少崩边概率。
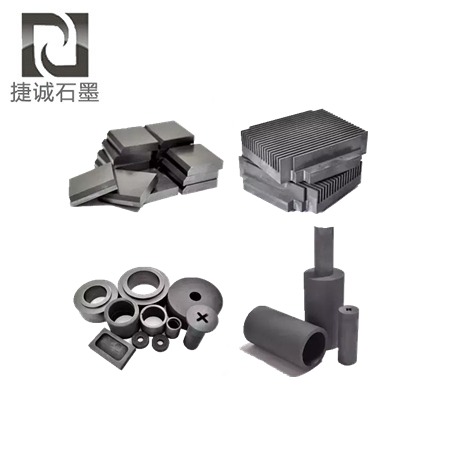
厚度公差受夹持变形影响大面积薄板石墨隔热片、薄石墨散热片,加工夹持压力稍大就会形变,松开后回弹,造成厚度公差漂移。合格加工方案会采用真空吸附工装,减少夹持应力,加工后静置时效再二次精磨。
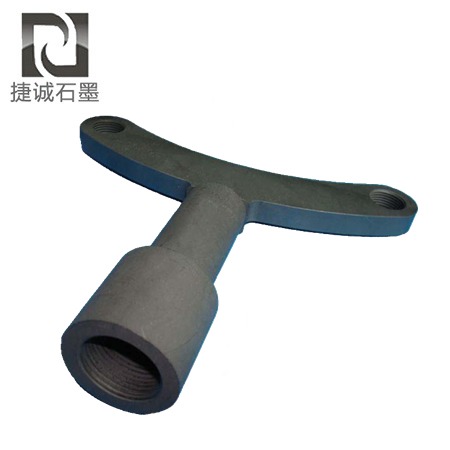
孔位、螺纹加工难点石墨攻丝容易滑牙、掉牙,螺纹孔不建议直接在石墨本体上反复拆装。长期拆装结构,一般预埋金属牙套;深孔加工容易出现孔壁粗糙、掉粒,需要控制排屑和刀具冷却。
验收环节除了卡尺、千分尺测量尺寸,还要目视检查型腔内壁掉粉、崩缺,必要时做通止规检测。大批量采购前,先打样试产,同步确认加工工艺,避免批量到货后才发现尺寸不达标,耽误产线排期。
相关文章
-
 石墨脆性大,和金属模具加工逻辑差异很大,同样图纸交给不同加工厂,成品崩边、尺寸漂移、高温抱死问题频发,很多试模不良都来自加工和结构设计环节。发布时间:2026-11-07
-
 石墨在 600℃以上有氧环境下会逐步氧化损耗,抗氧化涂层是延长石墨件寿命最常用手段,市面上主流分为硼系涂层、碳化硅涂层、玻璃釉涂层三类,适用温度、介质、成本差距明显。发布时间:2026-11-07
-
2026-11-07
-
2026-11-07
-
2026-11-07
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
捷诚精选