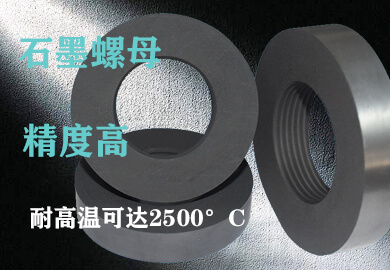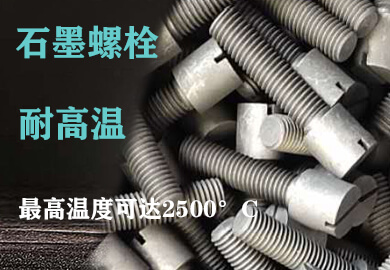
石墨件加工是将石墨毛坯通过切削、磨削等加工方法制造成所需形状和尺寸零件的工艺过程,是石墨制品行业最基础也最核心的生产活动。与金属加工相比,石墨材料具有脆性大、易崩边、粉尘多、无塑性变形等特点,加工工艺和设备要求有其特殊性。了解石墨件加工的材料选择原则、工艺要点和精度保障方法,有助于提升加工效率和产品品质。
石墨件加工的材料选择是加工的第一步,也是决定加工难度和成品性能的关键。不同类型的石墨材料在加工性能上差异很大:等静压石墨各向同性好、结构致密、颗粒细,加工后表面光洁度高、尺寸稳定,是高精度石墨件的首选材料,但价格较高;模压石墨成本较低、规格较大,但各向异性较明显、颗粒较粗,加工后表面质量稍差,适用于中低精度、大尺寸的石墨件;振动成型石墨结构均匀、抗热震性好、规格大,适用于大型热场部件,但加工精度中等;碳碳复合材料强度高、韧性好于纯石墨,但加工时刀具磨损快、粉尘有纤维性,需要专用刀具和防护。在选择材料时,需要综合考虑零件的使用要求(精度、强度、耐温、耐腐蚀)、尺寸大小、批量和成本,选择性价比最高的材料。对于高精度、小批量的零件,推荐等静压石墨;对于大尺寸、中低精度的零件,模压或振动成型石墨更经济;对于重载、高温零件,碳碳复合材料是更好的选择。
石墨件加工的工艺特点是制定加工方案的基础。与金属加工相比,石墨加工有以下显著特点:脆性切削,石墨是脆性材料,切削过程中材料以崩碎方式去除,而不是金属的塑性剪切,因此切削力较小但容易产生崩边和表面微裂纹;粉尘危害,石墨加工产生大量细小的导电粉尘,对机床导轨、丝杠和电气系统有磨损和短路风险,必须使用强力吸尘和机床防护;刀具磨损,石墨中的硬质颗粒(如碳化硅杂质)对刀具有磨蚀作用,普通硬质合金刀具磨损快,需要使用金刚石刀具;无塑性变形,石墨不能进行折弯、冲压、滚压等塑性加工,所有形状必须通过切削获得,复杂形状需要多轴加工;导电特性,石墨是导电材料,可以使用电火花(EDM)和线切割加工,但加工效率低于切削,且电极损耗大。了解这些特点,才能在加工中采取针对性的工艺措施。
加工设备和刀具的选择是石墨件加工品质的硬件保障。设备方面,石墨件加工应使用带有专用吸尘系统的数控加工设备,常见的设备类型包括:数控车床,用于轴类、套类、盘类等回转体零件,加工精度可达±0.005毫米;数控铣床/立式加工中心,用于平面、槽、孔、型腔等特征,是石墨件加工的主力设备;五轴联动加工中心,用于复杂曲面、空间孔、倾斜面等多轴特征,能够一次装夹完成复杂零件加工;高速加工中心,转速20000转/分钟以上,用于微细特征、薄壁零件和高光洁度表面加工;平面磨床和外圆磨床,用于高精度平面和外圆的磨削,精度可达±0.002毫米;锯床,用于石墨毛坯的切割。刀具方面,石墨加工应优先使用金刚石涂层硬质合金刀具或聚晶金刚石(PCD)刀具,金刚石刀具的耐磨性是硬质合金的10到50倍,能够显著减少刀具更换和尺寸波动;刀具几何角度应采用较大的前角和后角(减小切削力)、锋利的刃口(减少崩边)、合适的螺旋角(排屑和吸尘)。东莞市捷诚石墨制品有限公司配备了多台高精度数控加工设备和金刚石刀具,能够满足各种石墨件的加工要求。
加工工艺参数的优化是提升加工效率和品质的关键。石墨加工的工艺参数包括主轴转速、进给速度、切深(背吃刀量和侧吃刀量)和刀具路径。优化原则包括:粗加工采用大切深、低转速、中等进给,以高去除率为目标,快速去除余量,但要注意避免因切深过大导致的崩边和裂纹;精加工采用小切深(0.1到0.5毫米)、高转速、中等进给,以尺寸精度和表面质量为目标,最后一刀的切深要小(0.05到0.1毫米),进行光整加工;对于易崩边的边缘和孔出口,采用降低进给速度、预钻工艺孔、圆弧切入切出等策略,减少崩边;刀具路径应采用顺铣(刀具旋转方向与进给方向相同),顺铣的切削力小、表面质量好、刀具磨损小;对于深槽和深腔,采用分层铣削,避免刀具悬伸过长导致的振动和尺寸偏差;对于薄壁零件,采用减小切深、增加支撑、对称加工等策略,减少加工变形。通过工艺参数的系统优化,可以在保证品质的前提下提高加工效率。
精度保障是石墨件加工的核心要求。石墨件的精度保障需要从设备、刀具、工艺、环境和检测等多个环节入手:设备精度,使用高精度数控设备(定位精度±0.005毫米以内),定期校准和补偿,确保设备状态良好;刀具管理,使用金刚石刀具,建立刀具寿命标准,按规定更换,精加工使用新刀具;在机测量,加工过程中使用在机测头测量关键尺寸,补偿刀具磨损和机床误差;恒温加工,精密加工在恒温车间(温度波动±1℃以内)进行,避免热膨胀导致的尺寸误差;装夹优化,合理设计装夹方案,减小夹紧变形,使用专用夹具保证定位精度;最终检测,使用三坐标测量仪、千分尺、高度规、粗糙度仪等对成品进行全面检测,确保尺寸和形位公差符合要求。通过这些措施,可以将石墨件的加工精度控制在±0.005毫米以内,满足大多数工业应用的要求。
表面处理是提升石墨件使用性能的后续工序。石墨件加工完成后,根据使用要求可以进行以下表面处理:研磨和抛光,使用金刚石研磨膏或抛光布降低表面粗糙度,提高表面光洁度,减少粘连和摩擦;抗氧化涂层,涂覆碳化硅、氮化硼或玻璃质涂层,提高高温空气中的抗氧化性;浸渍处理,浸渍树脂或金属,提高强度、硬度和耐磨性,封闭孔隙;金属化处理,镀铜、镀镍或喷金属层,提高导电性或导热性;清洗,使用压缩空气、超声波或专用清洗剂去除表面和孔隙中的粉末。表面处理应根据零件的使用工况选择,不是所有零件都需要处理。
常见加工缺陷及预防是石墨件加工中的实用知识。崩边是最常见的缺陷,预防措施包括使用锋利刀具、减小切深、顺铣、边缘降速、预钻工艺孔;尺寸超差预防措施包括定期换刀、在机测量、恒温加工、设备校准;表面粗糙预防措施包括精加工用新刀、小切深、最后光整刀;内部裂纹预防措施包括减小粗切深、合理夹紧、检查毛坯;孔隙针孔预防措施包括选高密度材料、浸渍封闭。通过系统性的缺陷预防,可以显著提高石墨件的良品率。
石墨件加工是一项需要精细控制的工艺过程,从材料选择到最终检测,每个环节都影响产品的品质。东莞市捷诚石墨制品有限公司在石墨件加工方面拥有丰富的经验和完善的工艺体系,配备了先进的加工和检测设备,能够为客户提供高精度、高品质的石墨件产品,助力客户的产品开发和生产。
-
 各向异性热导途径规划:选用层状石墨与热解石墨(PG)复合结构,面内热导率>2000W/m·K,垂直方向>80W/m·K,匹配VC腔体定向传热需求。发布时间:2026-09-28
-
 高纯度要求:石墨纯度需到达99.9%以上,要害部件(如加热元件)甚至要求99.99%以上的超高纯度,以避免杂质在高温下蒸发污染工件。例如,半导体单晶硅生长炉中,石墨坩埚的金属杂质(如Fe、Ni)含量必须低于10ppm。发布时间:2026-09-28
-
2026-09-22
-
2026-09-22
-
2026-09-18
-
2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15