石墨治具是电子烧结、玻璃封装、焊接定位等工艺中的关键工装,其加工质量直接影响治具的定位精度和使用寿命。石墨治具的加工不同于普通金属加工——石墨材料脆性大、易崩边、粉尘多,对加工设备、刀具、参数和环境都有特殊要求。了解石墨治具的加工工艺路线、精度控制方法和表面处理技术,有助于提升治具的加工品质和使用性能。
石墨治具加工的工艺路线是保证品质的基础。一个完整的石墨治具加工流程通常包括以下步骤:材料准备,根据治具的尺寸和性能要求选择合适的石墨毛坯(等静压石墨、模压石墨等),检查毛坯的密度、灰分和外观缺陷;粗加工,使用带锯或铣床将毛坯切割成接近治具外形的尺寸,留出精加工余量(通常每面1到3毫米);精加工外形,在数控加工中心上车削或铣削治具的外轮廓、基准面和安装孔,达到图纸要求的尺寸精度;精加工型腔,根据治具的功能要求加工定位槽、定位孔、型腔等特征,这是治具加工的核心工序,需要高精度加工;去毛刺和清理,使用软质工具去除加工边缘的毛刺和崩缺,用压缩空气清理石墨粉末;表面处理,根据治具的使用要求进行研磨、抛光、涂层或浸渍等表面处理;终检,使用三坐标测量仪、光学投影仪等设备对治具的关键尺寸进行全面检测,确认符合图纸要求;清洁和包装,对治具进行彻底清洁,去除残留粉末,使用防静电包装或真空包装,防止运输过程中的污染和损伤。
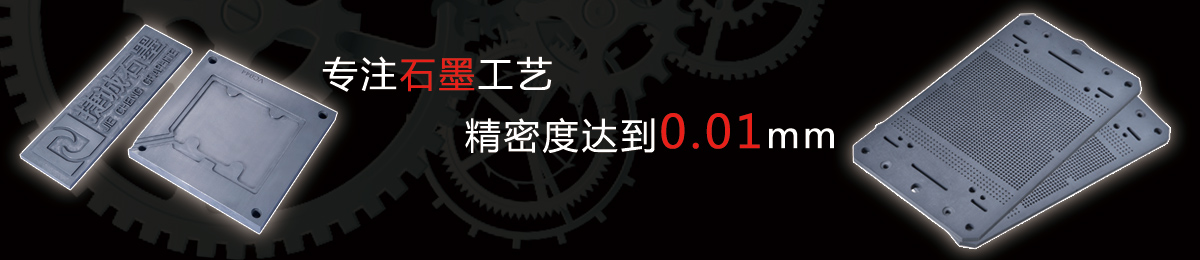
精度控制是石墨治具加工的核心要求。石墨治具的定位精度直接影响产品的成型质量,因此加工精度要求通常较高。精度控制的关键环节包括:设备精度,使用定位精度±0.005毫米以内的数控加工中心,定期进行设备校准和精度补偿,确保设备处于良好状态;刀具选择,使用金刚石涂层刀具或聚晶金刚石(PCD)刀具,金刚石刀具的耐磨性远高于硬质合金刀具,能够在长时间加工中保持尺寸稳定,减少因刀具磨损导致的尺寸超差;加工策略,采用小切深、多走刀的方式,减少切削力和石墨崩边,粗加工和精加工分开,精加工时使用新刀具以保证尺寸精度;在机测量,加工过程中使用在机测头对关键尺寸进行测量,根据测量结果补偿刀具磨损和机床误差,确保加工尺寸在公差范围内;环境控制,精密加工应在恒温车间(温度波动±1℃以内)进行,避免温度变化引起的机床和工件热膨胀;最终检测,使用三坐标测量仪对治具的定位孔、定位槽和基准面进行全面检测,确保尺寸和形位公差符合要求。
石墨加工的特殊性是治具加工中需要特别关注的问题。与金属加工相比,石墨加工有以下特殊性:脆性大,石墨在切削力作用下容易产生崩边和剥落,特别是在孔的出口和槽的边缘,需要采用特殊的加工策略(如预钻工艺孔、减小最后一刀的切深、使用锋利的刀具)来减少崩边;粉尘多,石墨加工产生大量细小的石墨粉尘,粉尘不仅污染环境,还会进入机床导轨和丝杠造成磨损,甚至影响电气系统,因此必须使用强力吸尘系统和机床防护,加工后彻底清理;导电性,石墨是导电材料,加工时如果使用电火花(EDM)加工需要注意电极损耗,使用线切割时需要选择合适的参数;无塑性变形,石墨没有塑性变形阶段,断裂是脆性断裂,因此不能像金属那样进行折弯、冲压等塑性加工,所有形状都需要通过切削加工获得。了解这些特殊性,才能在治具加工中采取针对性的措施,保证加工质量。
表面处理是提升石墨治具性能的重要手段。石墨治具加工完成后,根据使用要求可以进行以下表面处理:研磨和抛光,使用金刚石研磨膏或抛光布对治具的工作面进行研磨和抛光,降低表面粗糙度(从Ra3.2降低到Ra0.4以下),减少产品粘连和残渣积累,提高脱模性;抗氧化涂层,在治具表面涂覆碳化硅、氮化硼或玻璃质抗氧化涂层,提高治具在高温空气中的抗氧化性,延长使用寿命,适用于空气气氛中使用的中高温治具;浸渍处理,将治具浸入树脂或低熔点金属中,使浸渍剂填充石墨的孔隙,提高治具的强度、硬度和耐磨性,适用于有耐磨要求或需要防止液体渗透的治具;金属化处理,在治具表面镀铜、镀镍或喷金属层,提高治具的导电性或导热性,适用于有特殊导电导热要求的治具。表面处理的选择应根据治具的使用工况确定,不是所有治具都需要表面处理,过度处理反而可能增加成本或引入新的问题。
常见加工缺陷及预防是石墨治具加工中的实用技能。崩边是石墨加工最常见的缺陷,通常由切削力过大、刀具不锋利或加工策略不当引起,预防措施包括使用锋利的金刚石刀具、减小切深、采用顺铣、在边缘处降低进给速度;尺寸超差通常由刀具磨损、机床误差或温度变化引起,预防措施包括定期更换刀具、在机测量补偿、恒温加工;表面粗糙度差通常由刀具磨损、切深过大或进给过快引起,预防措施包括精加工使用新刀具、减小切深和进给、最后进行光整加工;内部裂纹通常由粗加工切深过大、夹紧力过大或材料本身有缺陷引起,预防措施包括减小粗加工切深、合理控制夹紧力、使用前检查毛坯;孔隙和针孔通常由材料本身的孔隙率较高或加工时刀具撕裂孔隙边缘引起,预防措施包括选用高密度石墨、使用锋利刀具、表面进行浸渍或涂层处理封闭孔隙。
加工设备和刀具的选择是石墨治具加工品质的硬件保障。设备方面,治具加工应使用带有石墨加工专用吸尘系统的数控加工中心,机床的定位精度和重复定位精度应满足治具的精度要求,对于复杂型腔需要五轴联动加工中心,对于微细特征需要高速加工中心(转速20000转/分钟以上)。刀具方面,石墨加工应优先使用金刚石涂层硬质合金刀具或PCD刀具,金刚石刀具的耐磨性是硬质合金的10到50倍,能够显著减少刀具更换频率和尺寸波动;刀具的几何角度应适合石墨加工,通常采用较大的前角和后角以减小切削力,刃口要锋利以减少崩边;对于不同的加工特征(平面、槽、孔、型腔),应选择合适的刀具类型(面铣刀、立铣刀、钻头、镗刀)。东莞市捷诚石墨制品有限公司配备了多台高精度数控加工中心和金刚石刀具,能够满足各种石墨治具的加工要求。
应用案例展示了石墨治具加工的实际价值。在某电子元件烧结项目中,客户原使用的石墨治具因加工精度不足(定位孔位置度±0.02毫米),导致烧结后元件的电极对位良率只有95%。捷诚石墨通过优化加工工艺,使用高精度加工中心和在机测量,将定位孔位置度提高到±0.005毫米,同时对治具工作面进行抛光处理,元件对位良率提升到99.2%,显著降低了废品率。这个案例充分体现了石墨治具加工精度对产品质量的直接影响。
石墨治具加工是一项需要精细控制的工艺过程,从材料选择到最终检测,每个环节都影响治具的品质。东莞市捷诚石墨制品有限公司在石墨治具加工方面拥有丰富的经验和完善的工艺体系,能够为客户提供高精度、高品质的石墨治具产品,助力客户提升产品质量和生产效率。
-
 各向异性热导途径规划:选用层状石墨与热解石墨(PG)复合结构,面内热导率>2000W/m·K,垂直方向>80W/m·K,匹配VC腔体定向传热需求。发布时间:2026-09-28
-
 高纯度要求:石墨纯度需到达99.9%以上,要害部件(如加热元件)甚至要求99.99%以上的超高纯度,以避免杂质在高温下蒸发污染工件。例如,半导体单晶硅生长炉中,石墨坩埚的金属杂质(如Fe、Ni)含量必须低于10ppm。发布时间:2026-09-28
-
2026-09-22
-
2026-09-22
-
2026-09-18
-
2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15