石墨制品加工:非标碳素零部件全流程生产与质量控制
|
2026-08-14 15:43:26
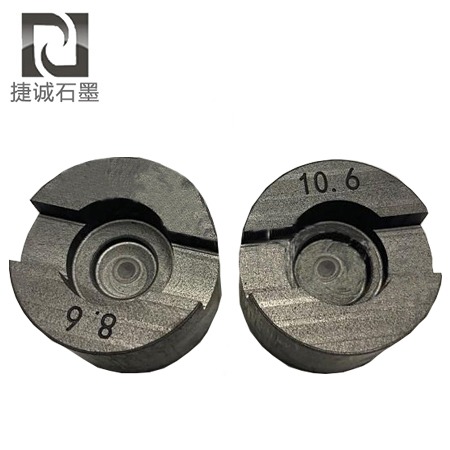
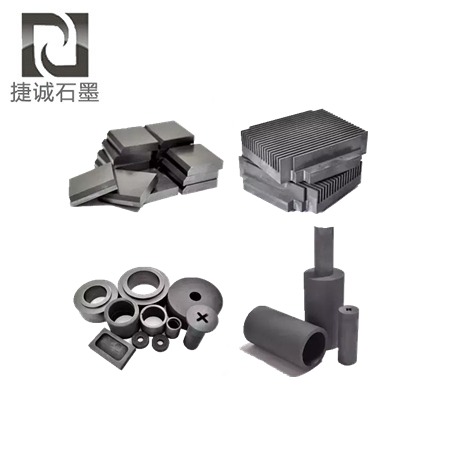
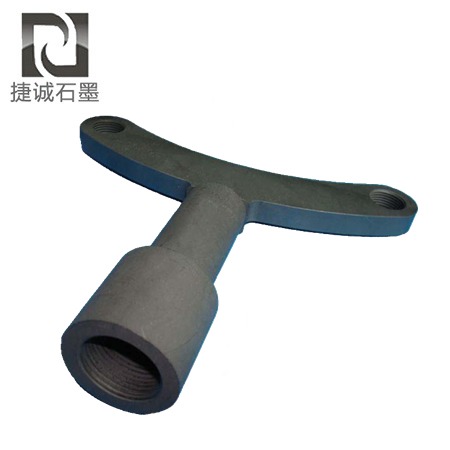
石墨制品加工是依托石墨毛坯原材料,结合锯切、CNC 精密铣削、钻孔攻丝、研磨以及浸渍改性后处理,产出各类高温工况专用碳素零部件的完整制造流程。石墨本身质地脆、易崩角,和金属加工逻辑完全不同,很多企业遇到工件掉渣、尺寸漂移、使用寿命短等问题,大多源于加工前期原料选型、工艺评审环节把控不到位。
石墨制品加工并非简单切割下料,整套工序包含毛坯筛选、下料开粗、半精加工、精加工、去毛刺清洗,再根据实际工况选择浸渍、防渗、抗氧化处理。不同使用场景对石墨材质要求差异显著,真空电子烧结场景优先高纯等静压石墨;普通冶金保温工况可选用挤压石墨。拿到客户图纸之后,工艺评审是必不可少的一步,石墨不适合尖锐直角、过薄薄壁,直接照搬金属零件图纸生产,极易出现大批量报废。加工设备需要配置石墨专用 CNC 与除尘系统,石墨粉尘具备导电性,处理不当会引发设备电路故障。
东莞市捷诚石墨专注各类石墨制品加工,可根据客户工况匹配对应石墨基材,完成机加工与浸渍、抗氧化全套后处理,严格把控尺寸公差与外观品质。工厂配备多台石墨专用 CNC 加工设备,拥有多年碳素材料应用技术积累,可提供前期工况评估、图纸工艺优化等配套技术支持,适配新能源、半导体、热处理多行业非标定制需求。
加工完成不能直接出货,需要开展尺寸检测、外观全检,高端工件还要抽样检测密度、灰分指标。石墨工件一旦崩损基本无法修复,前置工艺管控远比后期补救更加重要。不少采购只看重图纸尺寸,一味压低价格选用低端毛坯,工件投入炉膛后出现放气量大、开裂、污染产品等故障。实际对接订单时,除提交加工图纸,还应当同步提供工作温度、炉膛气氛、受力情况,帮助加工厂做好原料与工艺匹配,降低工件报废概率,减少产线停机带来的损耗。
相关文章
-
 各向异性热导途径规划:选用层状石墨与热解石墨(PG)复合结构,面内热导率>2000W/m·K,垂直方向>80W/m·K,匹配VC腔体定向传热需求。发布时间:2026-09-28
-
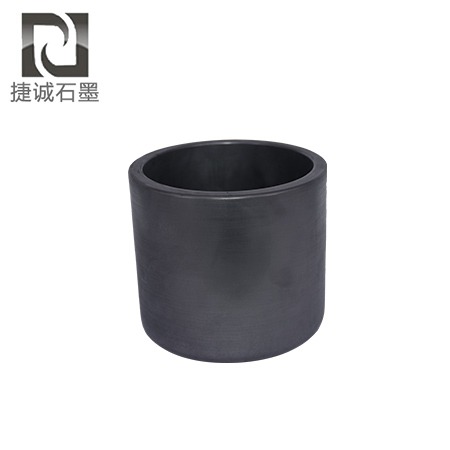
 高纯度要求:石墨纯度需到达99.9%以上,要害部件(如加热元件)甚至要求99.99%以上的超高纯度,以避免杂质在高温下蒸发污染工件。例如,半导体单晶硅生长炉中,石墨坩埚的金属杂质(如Fe、Ni)含量必须低于10ppm。发布时间:2026-09-28
-
2026-09-22
-
2026-09-22
-
2026-09-18
-
2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15
捷诚精选