石墨刀具烧结是利用高纯石墨工装承载硬质合金、陶瓷刀具生坯,在真空高温炉完成粉末冶金液相烧结成型的整套工艺,石墨是刀具烧结不可替代的工装材料,石墨工装纯度、精度直接决定刀具烧结形变、杂质含量与成品良率。硬质合金刀具由钨粉、钴粉压制成生坯,需 1400℃以上高温液相烧结,钢材模具高温软化变形,陶瓷模具易粘料产生麻点,只有高纯石墨能稳定承载、隔绝杂质污染刀具基体。
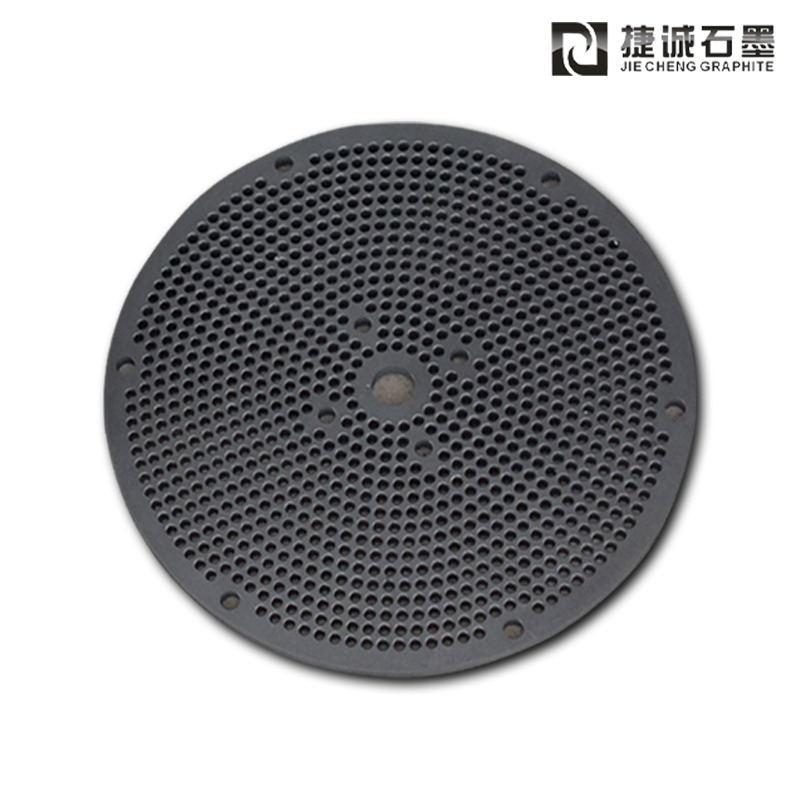
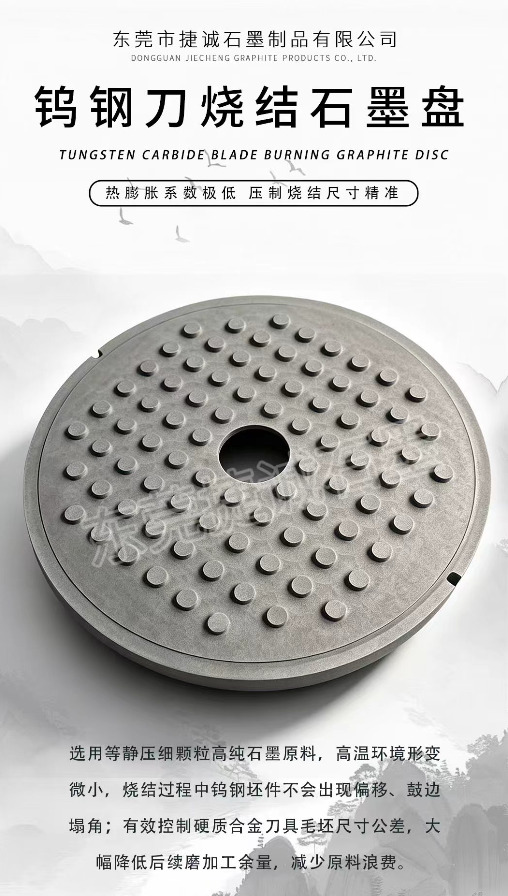
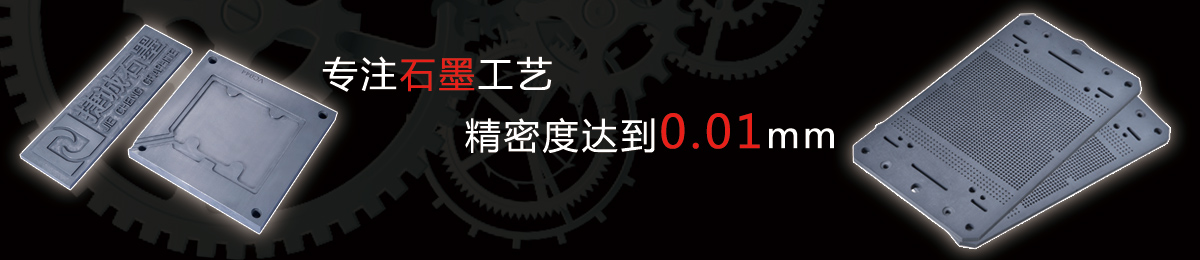
刀具烧结石墨工装分为三类:封闭式石墨烧结模具、平铺石墨承烧板、大容量石墨匣钵。小批量异形非标刀具使用封闭式石墨模具,精准限制刀具烧结形变,保证外形尺寸公差;大批量标准刀片平铺在平整石墨承烧板,多层堆叠装入石墨匣钵批量烧制;长杆钻头、铣刀搭配长条石墨舟长条装载同步烧结。全部工装统一选用细结构高纯等静压石墨,颗粒细密均匀,高温不会脱落细小石墨渣,避免刀具表面形成黑点、麻点杂质缺陷;石墨化学性质稳定,高温不与钨、钴合金发生反应,刀具基体成分纯净,硬度、韧性均匀稳定。
石墨工装两大核心性能支撑刀具烧结生产:极低热膨胀系数保证刀具烧结收缩均匀,尺寸公差可控;高导热性能让炉膛内部温度均匀,同批次刀具硬度、收缩率保持一致。生坯刀具高温软化流动,封闭石墨模具型腔精准约束外形,防止刀具弯曲、变形报废;石墨内壁光滑平整,烧结完成后刀具轻松脱模,不会粘料、缺角、崩刃。刀具烧结几乎全部采用真空、氢气保护气氛,无需额外抗氧化涂层,工装管控重点在于原料碳纯度、加工尺寸精度。
石墨工装日常维护标准流程:每次烧结完成后使用软毛刷清理表面钴、钨析出浮粉,禁止砂纸打磨划伤工装平面;工装出现明显翘曲、细微贯穿裂纹立即更换,继续使用会导致整炉刀具批量变形报废;大批量量产生产线建议配置多套石墨工装轮换使用,避免单一工装长期高温疲劳开裂,延长工装整体使用寿命。
东莞市捷诚石墨制品专门定制刀具烧结石墨模具、承烧板、烧结匣钵,可依据刀具图纸做烧结收缩率补偿,精准匹配高温烧结收缩尺寸,保障刀具成品精度。
刀具烧结尺寸不良、表面黑点瑕疵,绝大多数根源是石墨工装纯度不足、型腔未做收缩补偿。定制刀具烧结石墨工装必须结合烧结温度、合金收缩率调整型腔尺寸,选用高纯细颗粒石墨原料,稳定刀具成品尺寸精度与外观良品率。
-
 各向异性热导途径规划:选用层状石墨与热解石墨(PG)复合结构,面内热导率>2000W/m·K,垂直方向>80W/m·K,匹配VC腔体定向传热需求。发布时间:2026-09-28
-
 高纯度要求:石墨纯度需到达99.9%以上,要害部件(如加热元件)甚至要求99.99%以上的超高纯度,以避免杂质在高温下蒸发污染工件。例如,半导体单晶硅生长炉中,石墨坩埚的金属杂质(如Fe、Ni)含量必须低于10ppm。发布时间:2026-09-28
-
2026-09-22
-
2026-09-22
-
2026-09-18
-
2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15
-
2026-09-15