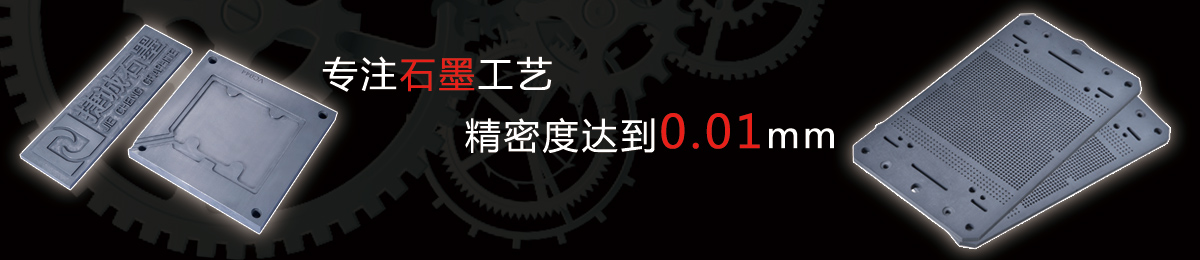
石墨水冷板钎焊模具是水冷板(液冷板)真空钎焊工艺中使用的石墨质成型和定位模具,与"治具"在功能上相近,但"模具"更强调对流道形状和焊接面的精密成型控制。水冷板的真空钎焊需要将流道板、钎料和盖板在高温下精确焊接,石墨模具通过精密型腔和凸筋结构,控制水冷板的最终形状、流道截面尺寸和焊接面贴合度,是水冷板制造中的核心工艺装备。
水冷板真空钎焊工艺的原理是理解石墨模具作用的基础。水冷板通常由铝合金(如3003、4004系列)或铜合金制成,结构包括带流道的底板(或冲压流道板)、钎料层和盖板。真空钎焊时,将三者叠合后放入石墨模具中定位夹紧,送入真空钎焊炉,在真空度优于0.01帕的环境中加热到钎料熔点以上(铝合金约五百八十到六百二十摄氏度),钎料熔化后在毛细作用下填充焊接面的微小间隙,冷却后形成连续、致密的焊接接头。与盐浴钎焊和气氛钎焊相比,真空钎焊无需焊剂,焊缝洁净、无腐蚀残留,气密性好,是高品质水冷板的首选钎焊方式。石墨模具在真空钎焊中的作用是:精确定位底板和盖板,确保流道位置和外形尺寸准确;通过型腔控制水冷板的最终厚度和平面度;通过凸筋支撑流道上方的盖板,防止高温下盖板塌陷;均匀施加压力,确保焊接面紧密贴合;均匀传导热量,保证整个水冷板的钎焊温度一致。
流道防塌设计是石墨水冷板钎焊模具的核心技术难点。水冷板的流道在钎焊时是悬空的——盖板在流道区域没有底板支撑,在高温(铝合金钎焊温度接近板材的固相线)和压力作用下,盖板会软化并向下塌陷,导致流道截面高度减小、流道变窄甚至完全堵塞。塌陷量与盖板厚度、流道宽度、钎焊温度和施加压力有关——盖板越薄、流道越宽、温度越高、压力越大,塌陷越严重。石墨模具通过在压板上加工出与流道形状对应的凸筋,从上方压住流道区域的盖板,提供支撑力,限制塌陷量。凸筋的设计参数包括:凸筋宽度(通常比流道宽度小0.1到0.3毫米,留出盖板的横向变形空间);凸筋高度(根据流道设计高度、盖板厚度和允许压缩量计算,通常使流道最终高度比设计值小0.02到0.05毫米);凸筋圆角(凸筋边缘设计圆角,避免应力集中和盖板划伤)。对于微通道水冷板(流道宽度0.5到2毫米),凸筋数量多、间距小,加工难度极大,需要使用微细加工技术。
型腔精度与压力控制是石墨水冷板钎焊模具的另一关键。模具的型腔深度决定了水冷板的最终厚度,型腔的平面度决定了水冷板的平面度。对于有厚度公差要求的水冷板(如±0.05毫米),型腔深度的公差需要更严(通常±0.02毫米),以补偿工件的厚度偏差和压缩量波动。型腔的表面粗糙度要低(Ra0.8以下),避免在水冷板表面留下压痕。压力控制方面,真空钎焊时的施加压力需要精确控制——压力过小,焊接面贴合不紧,钎料填充不充分,可能出现虚焊或焊缝不致密;压力过大,钎料被过度挤出,焊缝过薄甚至缺钎料,同时流道塌陷加剧。压力的施加方式可以是重锤加压、弹簧加压或气缸加压,根据模具结构和工艺要求选择。对于大面积水冷板,压力的均匀性尤为重要,可以通过弹性压板或多点独立加压来实现。
材料选择对石墨水冷板钎焊模具的性能和寿命有决定性影响。模具用石墨通常选用细颗粒、高密度、高纯度的等静压石墨,颗粒度小于5微米,体积密度大于1.8克每立方厘米,灰分低于10ppm。细颗粒石墨加工后表面光洁度高,凸筋和型腔的边缘清晰、无崩缺,能够加工出微细的流道凸筋;高密度石墨强度高、抗压性好,在反复加压下不易变形和开裂,模具的使用寿命长;高纯度石墨在真空高温下不会释放杂质污染钎缝,避免焊缝中出现气孔或夹杂。热膨胀系数要小(小于4×10^-6/℃)且各向同性,确保模具在升温过程中型腔和凸筋的尺寸变化均匀、可预测,与水冷板的对位不发生偏移。抗热震性要好,能够承受真空炉的快速升降温而不开裂。对于大批量生产,模具的耐磨性很重要,可以选用更高强度的石墨牌号或进行浸渍处理。东莞市捷诚石墨制品有限公司能够根据水冷板的尺寸、钎焊温度和产量要求,推荐最合适的石墨模具材料。
精密加工是石墨水冷板钎焊模具品质的保障。模具的型腔和凸筋加工需要在高精度数控加工中心上完成,使用微细金刚石刀具。型腔深度公差±0.02毫米,平面度每米0.02毫米以内;凸筋尺寸公差±0.01毫米,位置度±0.03毫米以内。加工环境需要恒温控制(温度波动±1℃以内),避免温度变化引起的尺寸误差。对于大面积模具(如1000×600毫米以上),需要使用大型龙门加工中心,并在加工过程中进行在机测量,补偿机床误差和刀具磨损。加工完成后,型腔和凸筋表面需要进行精密研磨或抛光,降低表面粗糙度,减少钎料粘连和脱模阻力。模具的定位销和导向柱需要高精度加工,确保上下模对合精度。最终使用三坐标测量仪和光学轮廓仪对型腔和凸筋进行全面检测。
应用场景的多样性体现了石墨水冷板钎焊模具的技术价值。在新能源汽车领域,石墨模具用于电池包水冷板、电驱控制器水冷板的真空钎焊,水冷板尺寸大(可达1200×800毫米)、流道复杂,对模具的大面精度和凸筋支撑要求高;在功率半导体领域,用于IGBT模块水冷板、晶闸管散热器的钎焊,水冷板尺寸中等但精度要求高,流道密度大;在数据中心领域,用于服务器CPU/GPU液冷冷板的钎焊,冷板尺寸小但流道微细(微通道宽度0.5到1毫米),对模具的微细加工能力要求极高;在航空航天领域,用于相控阵雷达冷板、航天电子设备水冷板的钎焊,对可靠性和一致性要求极高;在5G通信领域,用于基站功放水冷板的钎焊,批量大、成本敏感。
使用维护是延长石墨水冷板钎焊模具寿命的重要环节。每次使用后应在真空炉中空烧一次,去除模具表面吸附的钎料和残留物;使用软质毛刷或压缩空气清理型腔和凸筋,禁止用硬质工具刮擦;检查凸筋是否有磨损、崩缺和变形,型腔表面是否有钎料粘连和划痕;模具开合时平稳对中,避免碰撞凸筋;模具应存放在干燥洁净的环境中,使用专用存放架,型腔面朝上且不受压;定期使用三坐标测量仪检测型腔深度和凸筋尺寸,当磨损超差时修复或更换。由于凸筋精细,模具的使用寿命通常比普通石墨模具短,需要合理安排更换周期和备件库存。
石墨水冷板钎焊模具是水冷板真空钎焊工艺中的核心装备,其流道防塌设计和型腔精度控制直接影响水冷板的钎焊质量和散热性能。东莞市捷诚石墨制品有限公司在石墨水冷板钎焊模具的设计和制造方面拥有专业的技术能力,能够为各类水冷板的真空钎焊提供定制化的石墨模具解决方案,帮助客户提升水冷板的钎焊良率和产品可靠性。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12