半导体封装石墨模具怎么选?3 个容易踩坑的参数要点
|
2026-11-07 15:27:51
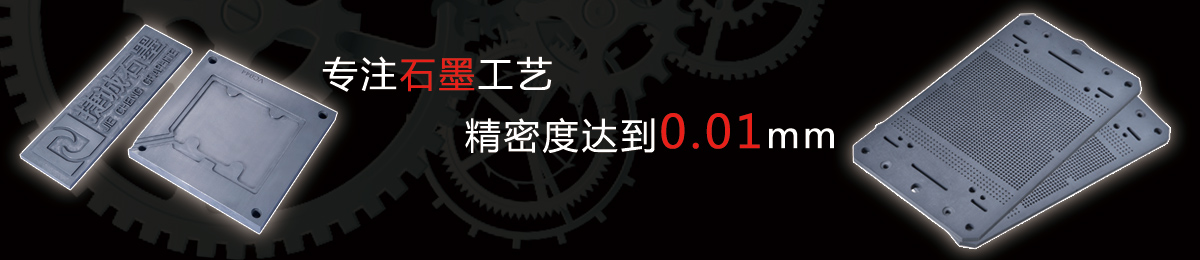
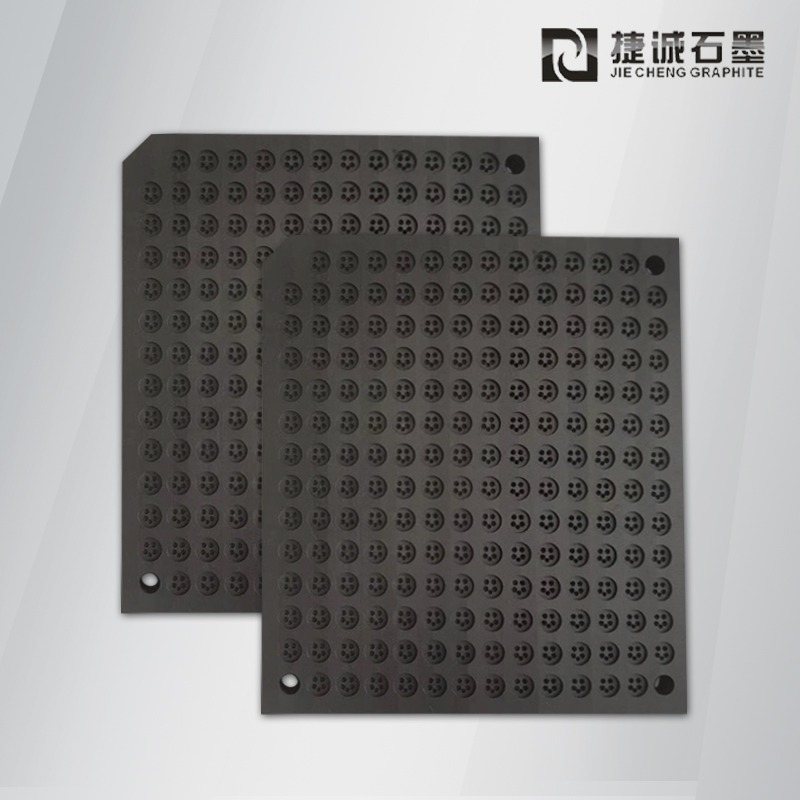
半导体封装环节,石墨模具直接影响器件良率,很多采购选型时只看尺寸,忽略基材与表面处理差异,后期出现粘料、掉粉、使用寿命短等问题。石墨属于脆性材料,封装高温、反复脱模工况下,材料纯度、密度、抗氧化工艺,是拉开成品稳定性的关键。
基材纯度优先匹配工艺温度常规 TO 管帽、二极管封装模具,常用高纯石墨;超过 850℃持续作业场景,普通石墨氧化速度会明显加快。纯度建议≥99.95%,体积密度控制在 1.75–1.85g/cm³ 区间。密度太低孔隙大,容易吸附助焊剂;密度过高,加工难度上升,成本上涨明显,性价比不占优势。

表面处理不是越光滑越好不少采购要求镜面抛光,其实封装钎焊工装,适度均匀的防渗涂层更实用。抗氧化防渗层可以减少助焊剂渗透进石墨孔隙,降低脱模粘模概率。抛光仅适合部分高精度定位型腔,盲目追求高光洁面,涂层附着力容易下降。
加工公差预留热膨胀余量石墨热膨胀系数远低于金属,但高温下依旧存在形变。设计模具时,不能完全按常温图纸卡死公差,需要结合实际工作温度预留补偿量,很多小厂加工只按图纸一刀切,升温后型腔偏移,造成批量器件报废。
综合来看,封装石墨模具选型,优先对齐工艺温度,再敲定基材和涂层方案,同时和加工厂确认热胀补偿方案,而不是单纯比价。合格供应商会同步提供基材检测报告,方便采购方核验指标,减少试模成本。
相关文章
-
 石墨模具依靠耐高温、导热均匀、热膨胀低的优势,大量用在半导体器件封装、水冷板真空钎焊、粉末冶金热压烧结工序。不少采购直接拿通用石墨料开模,上机之后出现粘料、型腔变形、循环次数低等问题,根源就是基材牌号和工况不匹配。发布时间:2026-11-07
-
 PECVD 石墨舟是镀膜设备核心载具,价格偏高,更换周期直接影响产线停机成本。同型号石墨舟,有的产线能用上万片,有的几千片就出现掉粒、裂片、镀层附着异常,差异大多来自使用方式和日常保养。发布时间:2026-11-07
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-03
-
2026-11-03
-
2026-11-03
-
2026-11-03

捷诚精选