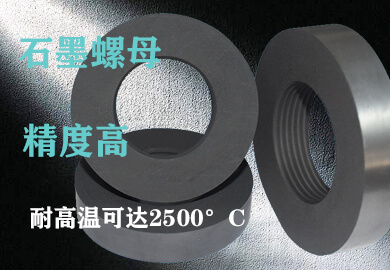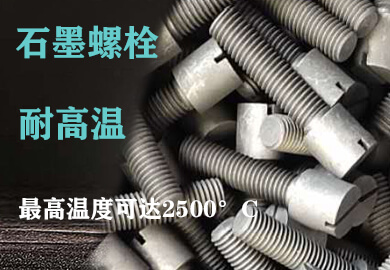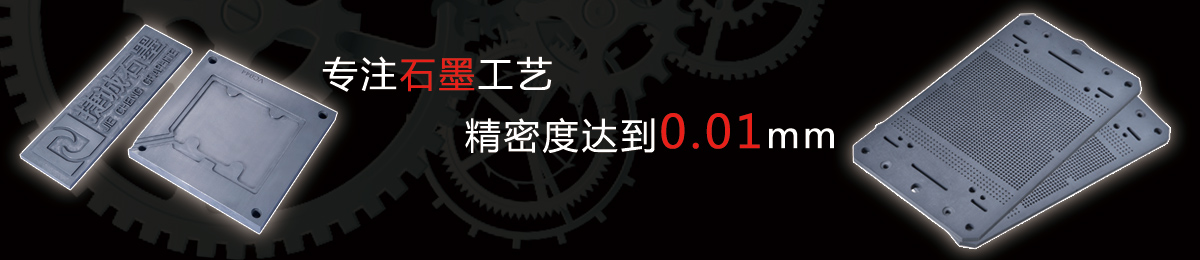
石墨零件加工是将石墨毛坯通过一系列机械加工手段制成满足特定尺寸、形状和性能要求的非标零件的过程。由于石墨材料的脆性特征和多孔结构,其加工工艺与金属材料有着显著的不同,需要专门的设备、工具和工艺经验才能达到预期的加工精度和表面质量。
脆性材料加工的挑战
石墨属于典型的脆性材料,断裂韧性低,在切削力作用下容易产生崩边、掉渣和微裂纹等加工缺陷。这一问题在薄壁结构、锐角转角和细小孔洞等特征部位尤为突出。在金属加工中常见的塑性变形和积屑瘤等问题在石墨加工中不会出现,但取而代之的是脆性断裂和颗粒剥落的风险。
刀具选型是解决脆性加工问题的第一道关口。硬质合金刀具虽然可以切削石墨,但磨损较快且容易产生崩边。聚晶金刚石刀具和化学气相沉积金刚石涂层刀具是目前石墨精密加工的主流选择,其极高的硬度和耐磨性能够在较长时间内保持刀刃锋利,减少切削力并降低崩边的发生概率。
主要加工工序与要点
石墨零件的典型加工流程包括下料、粗加工、半精加工和精加工四个阶段。下料工序使用金刚石带锯或线切割设备将石墨毛坯切割为接近最终尺寸的坯件,预留适当的加工余量。粗加工阶段使用数控铣床快速去除多余材料,采用较大的切削深度和进给量以提高效率。
半精加工阶段将余量进一步减小到精加工范围,同时修正粗加工可能产生的形状误差。精加工阶段采用小切深、高转速和适中进给的切削策略,获得最终的尺寸精度和表面质量。在整个加工过程中,切削参数的选择需要根据石墨材料的密度、粒度和硬度进行针对性调整。
钻孔加工是石墨零件加工中的难点之一。由于石墨的脆性特征,钻头入口处和出口处容易产生崩边和毛刺。采用啄钻方式和较低的进给速度可以有效减轻这一问题。对于精度要求较高的孔,可以先钻预孔再进行铰孔或磨孔,以获得更好的尺寸精度和表面光洁度。
装夹与定位技术
石墨零件的装夹方案需要兼顾定位可靠性和工件保护两个方面。石墨材料强度较低,过大的夹紧力会导致工件变形甚至破裂。因此在装夹设计中应尽量增大夹紧面积、分散夹紧力,使用软质垫片保护接触面。对于薄壁和异形工件,可以采用真空吸附或低熔点合金浇注等柔性装夹方式。
多工序加工中的重复定位精度也是一个关键问题。使用精密夹具和统一基准面,可以减少因多次装夹导致的定位误差。在可能的情况下,尽量安排在一次装夹中完成多个面的加工,以最大程度保证各特征之间的位置精度。
表面质量与后处理
石墨零件的表面质量不仅影响外观,更直接关系到密封性能、摩擦特性和使用寿命。精加工后的石墨表面虽然肉眼看来已经光滑,但在微观层面仍存在加工刀痕和开放孔隙。对于需要良好密封或低摩擦的应用场景,需要进行表面抛光处理,使用细粒度砂纸或研磨膏逐步提高表面光洁度。
浸渍处理是改善石墨零件表面和内部性能的常用方法。通过真空浸渍将树脂、金属或润滑剂填入石墨的开放孔隙中,可以提高材料的致密度、强度和耐磨性,同时降低表面粗糙度和渗透性。浸渍类型的选择应根据零件的使用环境和功能需求确定。
质量检测与交付标准
石墨零件的质量检测通常包括尺寸检测、形位公差检测和表面质量检测三个方面。尺寸检测使用游标卡尺、千分尺和三坐标测量仪等量具,形位公差检测关注平面度、圆度和同轴度等参数,表面质量检测则通过粗糙度仪或对比样块进行评估。交付前应对零件进行全面清洗,去除表面附着的石墨粉尘和加工残留物。
-
 石墨制品生产厂家是连接碳素原材料和下游工业应用的关键环节,承担着从石墨毛坯到终端制品的加工转化任务。随着新能源、半导体和高端装备制造等产业的快速发展,石墨制品行业正迎来新的发展机遇,生产厂家之间的竞争格局也在悄然发生变化。发布时间:2026-11-04
-
 石墨坩埚是冶金熔炼和高温实验中最常用的消耗性容器,市场需求量大且对品质稳定性要求较高。选择一家技术实力过硬、产品质量可靠的石墨坩埚生产厂家,对于保障熔炼工艺的连续性和产品品质具有重要意义。发布时间:2026-11-04
-
2026-11-04
-
2026-11-04
-
2026-11-03
-
2026-11-03
-
2026-11-03
-
2026-11-03
-
2026-10-27
-
2026-10-27
-
2026-10-21