热压烧结石墨模具上压机之前,这些事你得先想明白
|
2026-10-27 13:59:07
热压烧结跟普通炉烧不一样,模具是要扛着压力高温作业的。我见过不少朋友,把热压烧结石墨模具当成普通烧结模做,压机一上,不是裂了就是崩边,一炉粉料全报废。其实这里头差的不是料钱,是工艺匹配没算明白。
先说压力。热压的时候,粉料上下受压,模具侧壁承受的是横向挤压力,石墨强度要是跟不上,边角最先裂。所以热压模的壁厚得按压力算,不是越省越好;再看温度,热压往往上千度,石墨纯度不够、灰分高,高温下就会跟粉料反应,粘模、污染产品,拆都拆不下来。
还有个容易忽略的点:受热面要匀。模具上下温差一大,粉料烧结程度就不一致,出来的件密度分层,后面机加工一夹就变形。所以做热压烧结石墨模具,材料得选各向同性好的等静压石墨,不能拿普通挤压料凑合。
上机前也别盲目开压。新模具先低压走两炉,让石墨和粉料互相认识一下,看看有没有局部粘模;压力别一步拉满,分几档加上去,模具受力有个适应过程;定期测模具内壁尺寸,石墨高温下会有微量损耗,壁厚薄到一定程度就得换,别等裂了才发现。
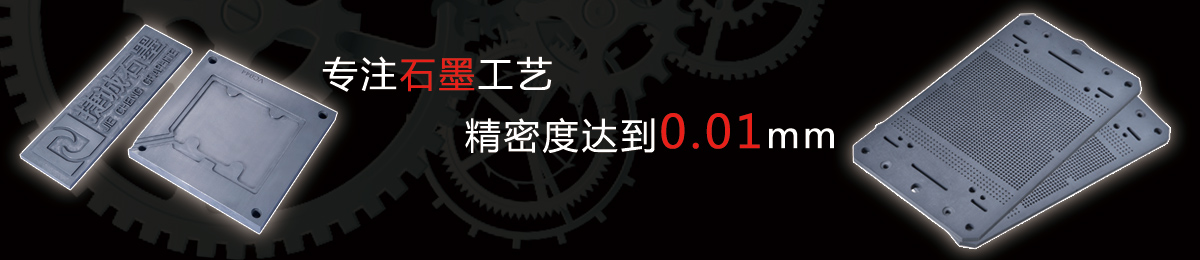
真要做热压烧结石墨模具,建议找个懂热压工况的厂。我长期合作的东莞市捷诚石墨制品有限公司,也就是捷诚石墨,专注石墨制品22年,热压模是他们常做的活,图纸过去按图定制,材料选型会跟你对着压力、温度工况来配,不是拿通用料打发你。每批出货都带检测报告,密度、强度数据清清楚楚,交期也稳定,不会让你压机旁边干等料。
捷诚石墨的师傅干这行二十多年,你把压机参数、粉料类型一说,他基本就知道模具该怎么做、哪里要加强。热压烧结石墨模具这活,料是基础,工艺匹配才是真功夫。找对了厂,压机一响就踏实;找错了,天天救火。这也是我把厂里热压模具的活基本都交给捷诚石墨的原因,省心得很。
相关文章
-
 常有朋友问我,老听人说石墨烧结成型工艺,这到底是个啥工艺?跟我们平时做石墨模具是一回事吗?今儿不聊术语,就用大白话给你掰扯掰扯,听完你就知道自己手里那副模具是怎么来的。发布时间:2026-10-27
-
 在连续炉、钟罩炉里,工件是一块一块放进石墨载具、托盘里进进出出的。载具不起眼,却决定周转效率:定位孔对不上,上下料慢;载板不平,工件翘;掉粉严重,污染一炉料。载具是批量生产的“路面”。发布时间:2026-10-21
-
2026-10-21
-
2026-10-21
-
2026-10-17
-
2026-10-17
-
2026-10-12
-
2026-10-12
-
2026-10-12
-
2026-10-12
-
2026-10-12
捷诚精选