液冷板钎焊石墨治具是液冷板(水冷板)真空钎焊工艺中用于定位、夹紧和支撑液冷板组件的石墨质工装,是新能源汽车、电力电子、数据中心和航空航天领域液冷散热模组制造中的关键工艺装备。液冷板的钎焊需要将流道板与盖板在真空或保护气氛中高温焊接,石墨治具在这一过程中精确定位各部件、均匀施加焊接压力、防止流道塌陷,其设计和制造水平直接影响液冷板的钎焊质量和可靠性。
液冷板钎焊工艺的特点决定了石墨治具的特殊地位。液冷板通常由铝合金或铜合金制成,内部设计有复杂的流道结构(蛇形、梳齿形、点阵形、平行通道等),用于冷却液的流通散热。钎焊时,将流道板(底板)、钎料片和盖板按顺序叠合,放入石墨治具中定位并夹紧,送入真空钎焊炉(铝合金约五百八十到六百二十摄氏度,铜合金约八百到八百五十摄氏度),在真空或惰性气氛中加热使钎料熔化,毛细填充到焊接面的间隙中,冷却后形成牢固的气密焊接接头。在这个过程中,石墨治具的作用包括:精确定位流道板和盖板,确保流道位置准确;均匀施加压力,使焊接面在钎料熔化时保持紧密接触;支撑流道上方的盖板,防止高温下盖板软化塌陷堵塞流道;快速均匀传导热量,使液冷板各区域同步升温。金属治具在钎焊温度下会软化或与工件焊合,陶瓷治具脆性大、导热差,而石墨治具兼具耐高温、导热好、不粘钎料和可加工性,是液冷板钎焊的最佳选择。
流道定位与支撑设计是液冷板钎焊石墨治具的核心功能。液冷板内部的流道在钎焊时上方没有支撑,盖板在高温软化和压力作用下容易向下塌陷,导致流道截面变小、流量不均甚至流道堵塞,严重影响液冷板的散热性能。石墨治具需要在流道对应的位置设计支撑结构,从上方压住盖板,防止塌陷。支撑结构通常是在治具的压板上加工出与流道形状对应的凸筋,凸筋的宽度略小于流道宽度(留出盖板的变形空间),高度根据盖板厚度和压缩量精确计算。凸筋与流道的对位精度要求很高,通常在±0.05毫米以内,否则支撑不到位或压偏流道。对于复杂的流道设计(如高密度梳齿形、微通道点阵形),凸筋的数量多、间距小,加工难度大,需要使用五轴加工中心或精密铣削。除了凸筋支撑,治具还需要在液冷板的非流道区域(焊接面)施加均匀压力,确保焊接面紧密贴合。
压力均匀性是液冷板钎焊石墨治具设计的另一关键。钎焊时需要在液冷板上施加一定的压力(通常每平方厘米0.5到5公斤),使焊接面在钎料熔化时保持紧密接触,确保焊缝致密无孔洞、无虚焊。压力通过石墨治具传递到液冷板表面,因此治具与液冷板的接触面必须平整,压力分布必须均匀。如果治具平面度差或局部凸起,会导致压力集中——某些区域过压(可能压薄盖板、压堵流道或挤出过多钎料),某些区域欠压(可能出现虚焊、焊缝不致密)。设计时需要保证治具工作面的平面度(通常每米0.05毫米以内),并通过有限元分析验证压力分布。对于大面积液冷板(如电池包液冷板,尺寸可达1000×600毫米),治具的加工和变形控制难度更大,可以采用多点加压、弹性加压或分块治具的方式,补偿治具和工件的微小变形,实现更均匀的压力分布。
材料选择对液冷板钎焊石墨治具的性能和寿命有直接影响。治具用石墨通常选用细颗粒、高密度的等静压石墨,体积密度在1.75克每立方厘米以上,以保证足够的强度和抗压性,在反复加压下不易变形和开裂。灰分含量应低于20ppm,避免高温下杂质与铝或铜钎料反应,污染焊缝或导致治具与工件粘连。热膨胀系数要小,确保治具在升温过程中尺寸稳定,凸筋与流道的对位不发生偏移。抗热震性要好,能够承受反复的升降温循环而不开裂。对于大批量生产,治具的使用寿命很重要,可以选用更高强度的石墨牌号或进行浸渍处理,提高治具的耐磨性和抗疲劳性。对于大面积治具,还需要考虑石墨材料的各向同性,避免因各向异性导致的不均匀变形。东莞市捷诚石墨制品有限公司能够根据液冷板的尺寸、钎焊温度和产量要求,推荐最合适的石墨治具材料。
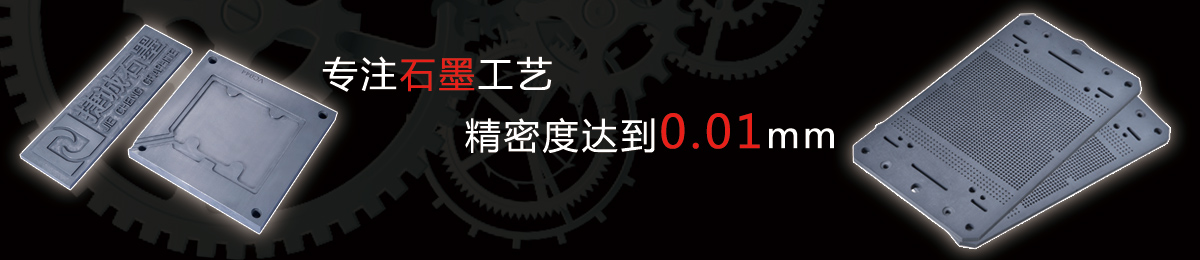
精密加工是液冷板钎焊石墨治具品质的保障。治具的加工精度直接影响液冷板的钎焊质量。定位面和定位销的尺寸公差要求±0.01毫米,确保液冷板每次装夹的位置一致;流道凸筋的尺寸公差要求±0.02毫米,位置度要求±0.05毫米,确保凸筋准确压在流道上方;工作面的平面度要求每米0.05毫米以内,保证压力均匀。加工需要在高精度数控加工中心上完成,使用金刚石刀具保证尺寸精度和表面质量。对于复杂的三维凸筋结构和大面积治具,可能需要五轴联动加工或大型龙门加工中心。加工完成后,治具的工作面需要进行研磨,降低表面粗糙度,减少钎料和残留物的粘附。治具的基准面需要经过精密磨削,确保安装到设备上的位置精度。最终使用三坐标测量仪对凸筋和定位面进行全面检测。
应用场景的多样性体现了液冷板钎焊石墨治具的价值。在新能源汽车领域,石墨治具用于电池包液冷板、电机控制器水冷板、车载充电机水冷板的真空钎焊,这些液冷板尺寸大、流道复杂,对治具的支撑和定位要求高;在电力电子领域,用于IGBT模块水冷板、SVG水冷散热器的钎焊,要求高精度和高一致性;在数据中心领域,用于服务器液冷冷板、CDU换热器的钎焊,流道密度高、尺寸小,对治具的微细加工能力要求高;在航空航天领域,用于航天电子设备液冷板、相控阵雷达冷板的钎焊,对可靠性和一致性要求极高;在5G通信领域,用于基站功放液冷板的钎焊,批量大、成本敏感。
使用维护是延长液冷板钎焊石墨治具寿命的重要环节。每次使用后应及时清理治具表面的钎料飞溅、助焊剂残留和氧化皮,使用软质工具和专用清洗剂,避免用硬质金属刮伤工作面;检查凸筋和定位面是否有磨损、变形和裂纹,发现问题及时处理;治具应存放在干燥清洁的环境中,避免吸潮和碰撞;定期测量治具的关键尺寸,当凸筋磨损超差或平面度超过允许值时,进行修复或更换;对于轻度磨损的治具,可以通过重新研磨工作面恢复精度。装取液冷板时轻拿轻放,避免碰撞治具的凸筋和定位面。
液冷板钎焊石墨治具是液冷板制造中的关键工装,其流道支撑设计和压力均匀性控制直接影响液冷板的钎焊质量和散热性能。东莞市捷诚石墨制品有限公司在液冷板钎焊石墨治具的设计和制造方面拥有丰富经验,能够根据液冷板的结构和钎焊工艺,提供从流道支撑设计到精密制造的一站式服务,帮助客户提升液冷板的钎焊良率和生产效率。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12