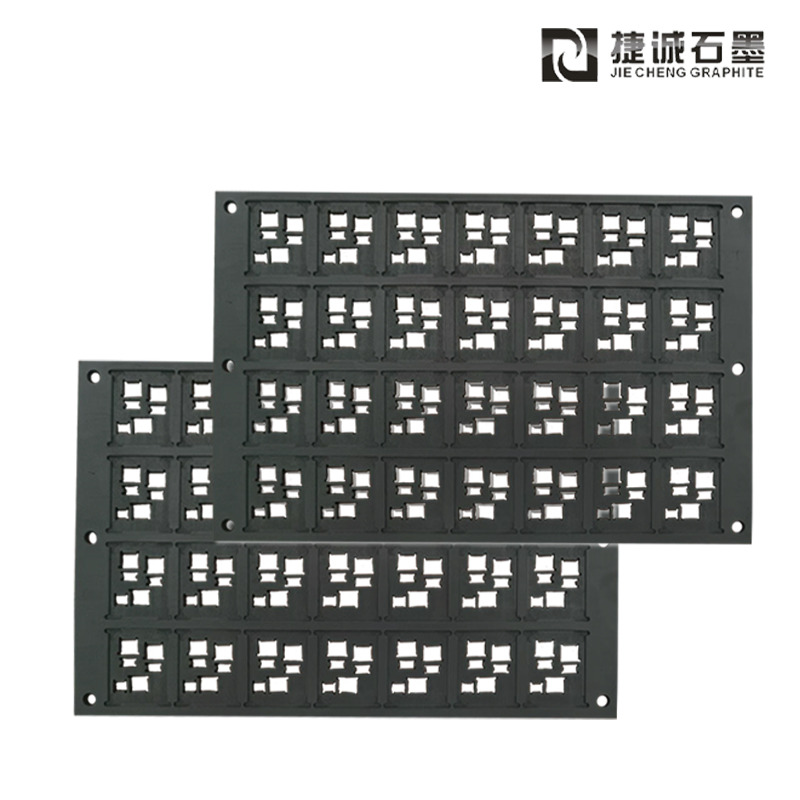
玻封二极管封装石墨模具运用寿数(职业实践循环次数)
断定标准:不是模具直接碎掉,而是型腔/引线槽磨损、方位度变差,二极管引线偏疼、封接不良,达不到产品良率,就断定模具作废
1、无涂层 等静压高纯细颗粒石墨(惯例玻封产线)
正常真空/保护气氛、标准升降温、合理保护:300~800 炉次
工况一般(偶然微量漏气、升降温偏快、频繁拆装磕碰):150~300炉次
失效方法:引线槽侧壁磨损、棱角钝化、纤细掉粉,引线同轴度超支,玻璃封接出现偏疼、漏气不良
2、CVD-SiC涂层石墨模具(高端玻封二极管,高洁净要求)
安稳工艺+标准保护:1000~2500炉次
优势:封堵石墨微孔,抗氧化、抗玻璃粘连、耐磨,大幅减少掉粉;引线槽磨损速度明显变慢
失效多为涂层部分微裂纹、边角涂层脱落,不是基体直接损坏,部分可修正再运用
3、简易参看时间换算
按一天3~5炉出产节奏:
无涂层:大约 2~6个月
SiC涂层:约8~18个月
影响寿数的5个中心要素
1. 炉内气氛:真空/氮气保护是条件;一旦漏气,石墨快速氧化粉化,寿数直接腰斩
2. 石墨基材:等静压高纯细颗粒石墨 > 一般模压石墨;密度越高、气孔率越低寿数越长
3. 升降温速率:快速热冲击会让石墨发生微裂纹,棱角崩损,大幅缩短寿数
4. 拆装与清洁:粗犷取放、硬刮型腔残留玻璃碎屑,会刮伤引线定位槽,归于最常见人为损耗
5. 玻璃料成分:含碱金属的熔融玻璃,高温下会纤细腐蚀石墨表面,加速磨损
模具失效判别要害(玻封产线)
不需要比及模具开裂作废,出现下面状况就要返修/换新:
1. 引线槽磨损,二极管引线偏疼增多、玻封厚薄不均
2. 型腔边角掉粉,产品出现碳粉污染、漏电不良
3. 平面度变差,压力不均,玻璃气泡、虚封份额上升
4. 型腔崩角、掉块
延伸运用寿数实用办法
1. 严格控制炉内氧含量,根绝漏气;
2. 梯度升温降温,减小热震;
3. 脱模、清渣运用软毛刷/压缩空气,阻挠硬质刀具刮擦型腔;
4. 守时抽检三坐标标准,提前预判磨损;
5. 高良率要求的产线优先选用SiC涂层。
一般无涂层玻封二极管石墨模具300–800炉;SiC涂层款1000–2500炉;寿数中心看炉内气氛、升降温曲线、基材等级与日常保护,精度衰减是模具作废的主要原因,不是开裂。
-
 热胀大系数极低,高温规范安稳:升温降温变形很小,微米级型腔精度在高温工况下能够维持,元器件不易偏心、移位,适宜玻封二极管、芯片封装等高定位要求场景。发布时间:2026-11-17
-
 适用:玻封二极管高温熔封/真空钎焊封装,多腔阵列石墨工装,整套流程分为装模→入炉升温→保温封接→冷却定型→脱模取件→模具收拾复检六大环节发布时间:2026-11-17
-
2026-11-16
-
2026-11-14
-
2026-11-14
-
2026-11-10
-
2026-11-10
-
2026-11-10
-
2026-11-07
-
2026-11-07
-
2026-11-07