石墨轴承是滑动轴承中的特殊品类,以石墨的自润滑、耐高温、耐腐蚀特性,在高温、腐蚀、无油润滑等特殊工况中替代金属轴承。石墨轴承的加工质量直接影响轴承的运转精度、摩擦磨损和使用寿命。然而,石墨轴承的加工不同于金属轴承——石墨的脆性、多孔性和低强度使其加工有特殊的工艺要求。了解石墨轴承的加工工艺、配合精度控制和表面质量保证方法,有助于生产出高品质的石墨轴承。
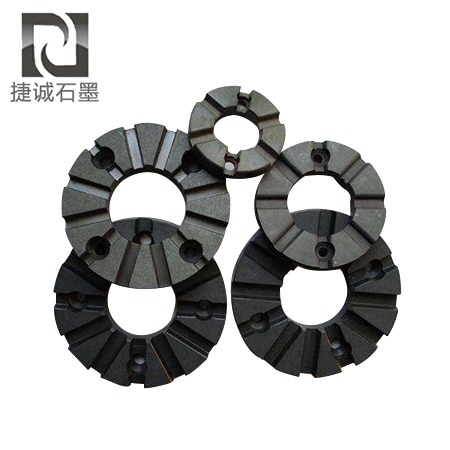
石墨轴承的类型和结构是加工工艺的基础。石墨轴承有多种类型,不同类型的加工工艺有所不同:径向轴承(轴套),最常见的类型,为圆筒形,内孔与轴配合承受径向载荷,是加工量最大的类型;推力轴承(止推垫圈),为圆环形,端面承受轴向载荷,加工重点是两端面的平面度和平行度;径向止推组合轴承,同时承受径向和轴向载荷,结构较复杂,有轴套和法兰两部分;法兰轴承,带安装法兰的轴套,便于安装固定;关节轴承,球面内孔,允许轴有一定的角度偏差,加工难度大;石墨轴承组,多个轴承组合使用,需要保证各轴承的同轴度。石墨轴承的结构要素包括:内孔(与轴配合的关键面,尺寸精度和表面质量要求高)、外圆(与座孔配合,通常为过盈或过渡配合)、端面(推力面或安装面,平面度要求高)、油槽/油孔(需要补充润滑的轴承有油槽或油孔,用于储存和分布润滑剂)、倒角/圆角(安装导向和减少应力集中)。不同的结构要素有不同的加工要求,加工工艺应根据轴承类型和结构来制定。
石墨轴承的材料选择和毛坯制备是加工的第一步。轴承用石墨通常选用细颗粒、高密度的等静压石墨或浸渍石墨:等静压石墨各向同性好、强度较高、加工后表面质量好,是通用石墨轴承的首选;树脂浸渍石墨强度和耐磨性更好,适合中载、有一定磨损的场合;铜浸渍或巴氏合金浸渍石墨强度高、导热性好、摩擦系数低,适合重载、高速场合;碳碳复合材料轴承强度高、耐高温性好,适合超高温(>2000℃)和重载场合,但成本高。毛坯制备包括:根据轴承尺寸选择合适的石墨棒料或管料,棒料需要钻孔加工内孔,管料可以直接加工内孔(节省材料和工时);毛坯尺寸在成品尺寸基础上留加工余量,外圆和内孔通常留2-4mm余量,端面留1-2mm余量;毛坯外观检查,剔除有裂纹、分层、孔洞等明显缺陷的毛坯;毛坯干燥,加工前适当干燥去除水分(特别是浸渍石墨)。材料选择和毛坯制备的质量直接影响后续加工和最终轴承性能。
车削加工是石墨轴承加工的核心工艺。石墨轴承大部分是回转体,车削是主要加工方法,包括外圆车削、内孔车削和端面车削。车削工艺的要点包括:设备选择,使用数控车床或普通车床,高精度轴承使用数控车床(定位精度±0.005mm以内),普通精度轴承可以使用普通车床;装夹方式,通常用三爪卡盘夹持外圆(粗加工时),精加工时为避免夹伤外圆,可以使用软爪或专用夹具,对于薄壁轴承要特别注意夹紧力(过紧会导致内孔变形,松开后圆度超差),可以使用心轴胀紧内孔来加工外圆;刀具选择,使用金刚石涂层刀具或PCD刀具加工石墨,金刚石刀具耐磨性好、刃口锋利,加工表面质量高,普通硬质合金刀具磨损快、尺寸不稳定;切削参数,粗加工采用较大切深(1-3mm)、中等转速(800-1500rpm)、中等进给(0.1-0.2mm/r),快速去除余量;精加工采用小切深(0.1-0.3mm)、高转速(1500-3000rpm)、小进给(0.05-0.1mm/r),保证尺寸精度和表面质量;加工顺序,通常先粗加工外圆和端面,然后钻孔/粗镗内孔,再精加工内孔,最后精加工外圆和端面(精加工内孔后以孔为基准精加工外圆,保证内外圆同轴度);内孔加工,小孔径轴承使用麻花钻钻孔后镗孔,大孔径轴承可以直接镗孔或使用内孔车刀,深孔轴承(深径比>3)使用深孔钻或枪钻,注意排屑和冷却;端面加工,端面车削保证平面度和与轴线的垂直度,精加工端面时使用锋利刀具和小进给,保证端面质量;油槽加工,油槽可以在车床上用成形刀车削(环形油槽)或在铣床上加工(螺旋形、人字形油槽),油槽的位置和尺寸要精确。车削加工的质量直接决定了轴承的尺寸精度和形位精度,是石墨轴承加工的关键环节。
配合精度控制是石墨轴承加工的技术核心。石墨轴承的配合精度(内孔与轴的配合、外圆与座孔的配合)直接影响轴承的运转性能——间隙过大导致振动和精度低,间隙过小导致摩擦发热甚至抱死。配合精度的控制要点包括:内孔尺寸精度,根据轴的尺寸和所需间隙确定内孔尺寸,内孔公差通常为H7或H8(基孔制),高精度轴承可以达到H6,内孔的圆度和圆柱度也很重要(通常要求0.005-0.01mm);外圆尺寸精度,根据座孔尺寸和配合性质(过盈、过渡)确定外圆尺寸,外圆公差通常为h6或h7(基轴制),外圆的圆度和圆柱度要求与内孔类似;内外圆同轴度,轴承内孔与外圆的同轴度通常要求0.01-0.02mm,同轴度差会导致轴承安装后内孔偏心,影响运转精度;端面垂直度,端面与轴线的垂直度通常要求0.01-0.02mm,垂直度差会导致推力轴承受力不均或安装后轴承倾斜;配合间隙计算,石墨轴承的配合间隙需要考虑轴的材料、工作温度、转速和载荷,高温下轴的热膨胀大于石墨,需要预留更大的间隙,间隙计算公式:C=(D-d)+(α_shaft-α_graphite)×d×ΔT,其中D为内孔直径,d为轴径,α为热膨胀系数,ΔT为温升;测量方法,内孔使用内径量表或三坐标测量,外圆使用千分尺测量,圆度使用圆度仪或三坐标测量,测量时注意温度补偿(精密测量在恒温环境中进行);选配装配,对于高精度要求的轴承组,可以通过测量轴和轴承的实际尺寸进行选配,将间隙控制在更窄的范围内。配合精度控制是石墨轴承加工的核心,需要设备、刀具、工艺和检测的系统配合。
表面质量控制是石墨轴承加工的重要环节。石墨轴承的表面质量(表面粗糙度、表面致密性、无缺陷)直接影响轴承的摩擦磨损和使用寿命。表面质量控制的要点包括:表面粗糙度,轴承内孔(摩擦面)的表面粗糙度通常要求Ra0.4-1.6,高精度轴承要求Ra0.2-0.4,推力面要求Ra0.4-0.8,表面粗糙度过高会增加摩擦系数和磨损率,过低(Ra0.1以下)可能不利于润滑剂的储存(对于需要补充润滑的轴承);表面致密性,石墨是多孔材料,加工后表面可能有孔隙暴露,孔隙会影响摩擦性能(孔隙可以储存润滑剂,是有利的,但过大的孔隙会导致应力集中和磨损加剧),高密度石墨(>1.8g/cm?)的表面孔隙少、质量好;表面缺陷,加工表面不应有崩边、划痕、掉渣、裂纹等缺陷,内孔表面的缺陷会导致摩擦不均和早期磨损,边缘的崩边会影响安装和密封;表面处理,根据需要可以进行表面处理:抛光(使用金刚石研磨膏手工或机械抛光内孔,降低粗糙度)、浸渍(树脂或金属浸渍,封闭孔隙、提高表面硬度和耐磨性)、涂层(特殊工况下涂覆耐磨或固体润滑涂层);清洁,加工后彻底清除表面和孔隙中的石墨粉末,使用压缩空气吹扫或超声波清洗,避免粉末在使用中成为磨粒加剧磨损。表面质量控制需要从材料选择(高密度)、加工工艺(锋利刀具、小切深精加工)、表面处理和清洁等多方面入手。
常见加工缺陷及预防是石墨轴承加工中的实用知识。石墨轴承加工中常见的缺陷包括:内孔圆度超差,原因包括夹紧力过大导致变形(薄壁轴承)、刀具让刀、机床主轴径向跳动大、毛坯内应力释放,预防措施包括优化装夹(使用心轴胀紧、减小夹紧力)、使用锋利刀具、分多次走刀、粗加工后时效释放应力;外圆与内孔同轴度超差,原因包括多次装夹的定位误差、机床精度不足,预防措施包括一次装夹完成内外圆加工(如果可能)、使用心轴以孔定位加工外圆、提高机床精度;端面平面度差,原因包括刀具磨损、装夹不平、切削力过大,预防措施包括使用锋利刀具、精加工端面小切深、确保装夹基准面平整;表面崩边,原因包括刀具不锋利、切深过大、进给过快、材料脆性大,预防措施包括使用锋利金刚石刀具、减小最后一刀切深、降低进给、选用高强度细颗粒石墨;内孔表面粗糙,原因包括刀具磨损、进给过大、材料颗粒粗,预防措施包括精加工使用新刀具、减小进给、选用细颗粒石墨;轴承开裂,原因包括夹紧力过大、毛坯有内部缺陷、加工应力过大,预防措施包括合理控制夹紧力、毛坯探伤、减小粗加工切深、粗加工后时效。通过了解常见缺陷及预防措施,可以提高石墨轴承的加工良品率。
检测和验收是石墨轴承加工质量的最终保障。石墨轴承加工完成后,应进行全面的检测和验收:尺寸检测,内孔直径(多点测量,检查圆度和圆柱度)、外圆直径、宽度/长度、油槽尺寸,使用内径量表、千分尺、卡尺等;形位公差检测,内外圆同轴度、端面垂直度、端面平面度、圆度、圆柱度,使用三坐标测量仪或圆度仪;表面质量检测,表面粗糙度(粗糙度仪)、外观缺陷(目视或放大镜检查崩边、划痕、裂纹、掉渣);材料性能确认,密度(排水法)、硬度( Shore硬度计)、灰分(必要时抽检),确认材料符合要求;配合验证,与配套的轴和座孔进行实际装配测试,确认配合间隙和运转灵活性;清洁度检查,确认表面和孔隙中无残留石墨粉末。检测合格后出具检测报告,随轴承交付客户。不合格品按不合格品流程处理(返工、返修或报废),不合格品不出厂。
东莞市捷诚石墨制品有限公司在石墨轴承加工方面拥有丰富经验:配备数控车床、高精度加工中心和三坐标测量仪等设备,能够加工各种类型和精度的石墨轴承;掌握从材料选择、车削工艺、配合精度控制到表面质量保证的完整加工技术;能够根据客户的工况(温度、载荷、转速、介质)推荐最合适的轴承材料和配合间隙;建立了严格的品质控制体系,每套轴承都经过全面检测。公司在高温炉、化工设备、输送机械、食品机械等领域积累了大量的石墨轴承应用案例,能够为客户提供高品质、高可靠性的石墨轴承产品。
石墨轴承加工是一个涉及材料选择、车削工艺、配合精度控制、表面质量保证和检测验收的系统工艺过程。通过科学的工艺设计、严格的精度控制和完善的质量管理,能够生产出高精度、低摩擦、长寿命的石墨轴承,满足各种特殊工况的使用需求。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12