石墨模具通常是高度定制化的产品,不同客户的产品结构、工艺要求和使用工况千差万别,没有"万能"的标准模具。在选择石墨模具定制厂家时,成功案例是最有说服力的实力证明——厂家在类似应用中的成功经验,能够显著降低新项目的开发风险和周期。本文通过几个典型的石墨模具定制成功案例,展示专业厂家如何从客户需求出发,通过材料选型、结构设计、精密加工和工艺优化,为客户解决实际问题。
案例一:VC均温板超薄烧结模具定制。某消费电子企业开发新一代智能手机的超薄VC均温板,厚度仅0.4mm,内部空腔高度0.15mm,铜粉烧结层厚度0.08mm。客户最初找了一家普通石墨模具厂制作模具,但模具的型腔深度公差只有±0.02mm,导致铜粉层厚度不均,VC均温板的散热性能不稳定,良率只有70%。客户找到捷诚石墨后,技术团队首先进行了工况分析:超薄VC的核心难点在于型腔深度的极致精度控制,0.08mm的铜粉层厚度如果偏差0.01mm,就会导致毛细力变化10%以上。针对这一需求,团队制定了定制方案:材料选用超细颗粒(<2μm)、超高密度(>1.88g/cm?)的等静压石墨,确保型腔表面无针孔、加工后尺寸稳定;加工采用超精密数控加工中心(定位精度±0.001mm),在恒温车间(±0.5℃)加工,使用单晶金刚石刀具,最后一刀切深仅0.005mm;型腔加工后使用白光干涉仪逐点测量深度,根据测量结果进行补偿加工,最终将型腔深度公差控制在±0.003mm以内;工作面抛光到Ra0.2以下,减少铜粉粘连。模具交付后,客户的VC均温板铜粉层厚度一致性显著提升,散热性能的离散度从±15%降低到±5%,良率从70%提升到95%,成功应用在新一代旗舰手机中。这个案例展示了在极致精度要求下,专业厂家的材料、设备和工艺能力如何为客户创造价值。
案例二:新能源汽车水冷板真空钎焊模具定制。某新能源汽车 Tier1 供应商开发电池包液冷板,尺寸1200×600mm,内部为蛇形流道,流道宽度8mm,采用铝合金真空钎焊工艺。客户的痛点是:原使用的石墨模具在钎焊后流道区域的盖板塌陷严重,塌陷量最大达0.3mm,导致流道截面减小、冷却液流量不均,部分流道甚至堵塞;模具的平面度差,压力分布不均,部分区域出现虚焊。客户找到捷诚石墨寻求解决方案。技术团队进行了深入分析:大尺寸水冷板的核心难点是流道防塌和压力均匀性。针对塌陷问题,团队设计了与流道形状精确对应的凸筋结构,凸筋宽度7.5mm(比流道小0.5mm留出盖板变形空间),凸筋高度根据流道设计高度和盖板厚度精确计算,确保钎焊后流道高度在设计公差内;针对大尺寸模具的平面度问题,选用大型龙门加工中心加工,基准面精密磨削到平面度0.03mm/m,工作面加工后研磨到0.05mm/m;针对压力均匀性,设计了弹性压板结构,通过多点独立加压补偿模具和工件的微小变形;材料选用高密度(>1.8g/cm?)、高纯度(灰分<10ppm)等静压石墨,确保高温强度和不粘钎料。模具交付后,客户的水冷板流道塌陷量控制在0.05mm以内,流道流量均匀性达到±3%,虚焊率从8%降低到1%以下,钎焊良率提升到98%。该模具成功应用在某主流新能源车型的电池包液冷板生产中,月产量超过5万件。这个案例展示了在大尺寸、复杂流道水冷板钎焊中,专业厂家的结构设计能力和大尺寸精密加工能力如何解决客户的核心痛点。
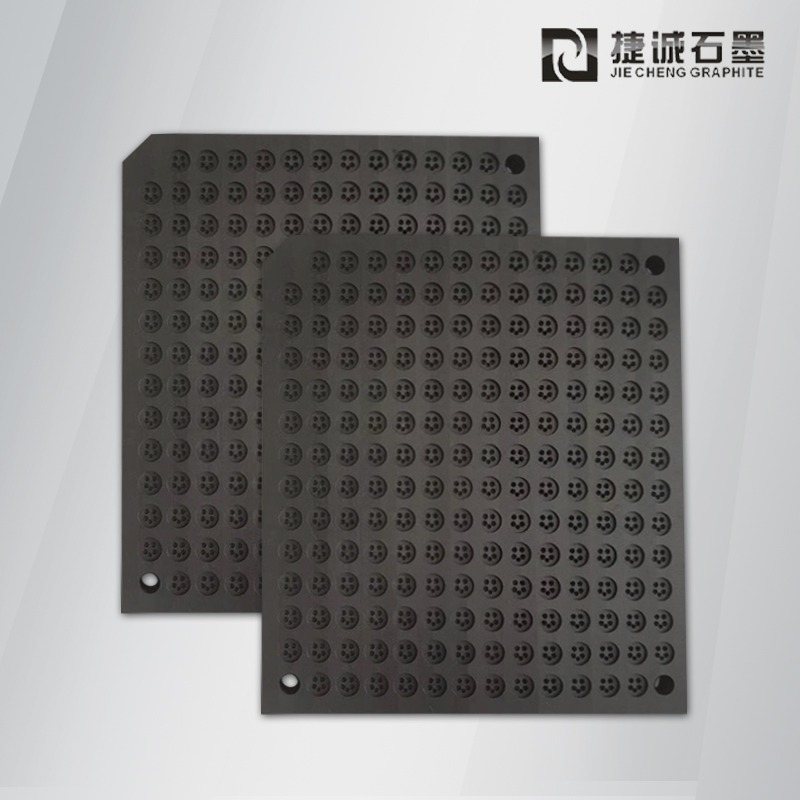
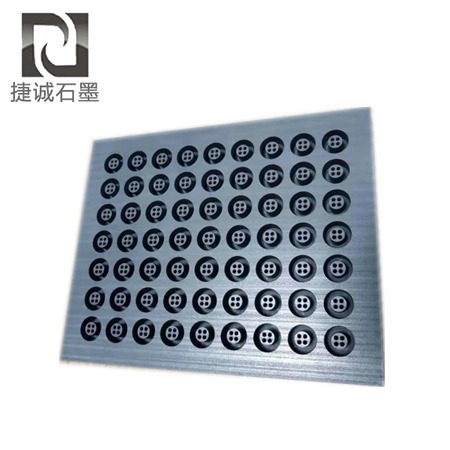
案例三:MLCC电子烧结石墨治具定制。某MLCC(多层陶瓷电容器)生产企业的烧结工序使用石墨治具承载0402规格(0.4×0.2mm)的微型MLCC生坯。客户的问题是:原治具的定位槽加工精度不足(位置度±0.02mm),导致烧结后MLCC的电极对位偏差大,良率只有92%;治具表面粗糙,MLCC生坯容易粘连,取片时破损率高;治具温场不均,同一治具上不同位置的MLCC烧结后尺寸离散度大。客户找到捷诚石墨定制新一代治具。技术团队分析后制定了综合解决方案:定位槽采用高精度加工中心加工,使用微细金刚石刀具,定位槽尺寸公差±0.005mm,位置度±0.005mm,确保每个MLCC生坯精确定位;治具工作面抛光到Ra0.4以下,减少生坯粘连,取片破损率降低;温场优化方面,通过有限元热分析优化治具的厚度分布和通气孔设计,在边缘区域增加热补偿结构,将治具表面的温差从±15℃降低到±5℃;材料选用细颗粒(<5μm)、高密度(>1.8g/cm?)、高纯度(灰分<5ppm)等静压石墨,确保治具的强度和洁净度;治具加工后进行超声波清洁和高温空烧,去除加工残留和吸附气体。新治具投入使用后,MLCC的电极对位良率从92%提升到99%,取片破损率从3%降低到0.5%,烧结后尺寸离散度从±4%降低到±1.5%,显著提升了产品品质和生产效率。这个案例展示了在微型电子元件烧结中,专业厂家的高精度加工、表面处理和温场优化能力如何全面提升客户的产品质量。
案例四:玻璃封装石墨治具定制。某传感器企业生产玻璃封装的压力传感器,需要将可伐合金引线、玻璃绝缘子和金属外壳在950℃下封接。客户的原治具存在的问题:引线定位孔磨损快,使用50次后定位精度下降,导致引线偏心;治具与可伐合金的热膨胀不匹配,高温下引线位置偏移;玻璃溢流后粘在治具上,清理困难。客户找到捷诚石墨定制治具。技术团队的解决方案:定位板采用可更换设计,定位孔磨损后只需更换定位板,不需要更换整个治具,降低使用成本;定位孔选用高精度加工,尺寸公差±0.005mm,位置度±0.005mm;针对热膨胀匹配,治具基座选用与可伐合金热膨胀系数接近的石墨(约5×10^-6/℃),减少高温下的位置偏移;在定位腔周围设计玻璃溢流槽,容纳溢出的玻璃,防止玻璃粘在定位面上;治具工作面涂覆氮化硼脱模涂层,减少玻璃粘连,便于清理;材料选用高密度、高纯度等静压石墨,确保治具的强度和洁净度。新治具交付后,引线定位精度的使用寿命从50次提升到200次,引线偏心不良率从5%降低到0.8%,玻璃粘连清理时间减少60%,显著降低了客户的治具使用成本和维护工作量。这个案例展示了在玻璃封装应用中,专业厂家如何通过结构创新(可更换定位板)、材料匹配和表面处理解决客户的实际问题。
案例总结与启示。以上四个案例覆盖了消费电子(VC均温板)、新能源汽车(水冷板)、电子元件(MLCC)和传感器(玻璃封装)四个不同行业,每个案例的客户痛点和解决方案都不同,但共同的成功要素包括:深入的工况分析,不急于报价和加工,先深入理解客户的产品结构、工艺要求和核心痛点;针对性的方案设计,根据痛点制定材料、结构、加工和表面处理的综合方案,而不是"按图加工";精密的加工制造,用高精度设备和严格的工艺控制确保方案的精确实现;持续的优化迭代,根据客户的使用反馈持续优化模具设计。专业的石墨模具定制厂家不仅是加工者,更是客户的技术合作伙伴,能够通过专业能力为客户创造实实在在的价值。
东莞市捷诚石墨制品有限公司在石墨模具定制方面积累了丰富的成功案例,涵盖VC均温板烧结、水冷板钎焊、电子烧结、玻璃封装、半导体封装等多个领域。公司坚持"先理解需求、再设计方案、后精密制造"的定制流程,配备专业技术团队和高精度加工检测设备,能够为客户提供从方案设计到精密制造的一站式定制服务。公司欢迎客户带着具体需求来咨询,用成功案例和专业能力赢得客户的信任。
石墨模具定制的成功案例是厂家实力的最好证明。通过VC均温板超薄模具、水冷板钎焊模具、MLCC烧结治具和玻璃封装治具等案例,可以看到专业厂家如何通过材料选型、结构设计、精密加工和工艺优化为客户解决实际问题、创造价值。客户在选择石墨模具定制厂家时,应重点考察其在类似应用中的成功经验和技术能力,选择真正能够解决问题的专业合作伙伴。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12