石墨刀具烧结是指以石墨为模具或承载介质,将刀具生坯(硬质合金、陶瓷、金属陶瓷等)在高温下烧结成致密刀具成品的工艺过程,是刀具制造中的核心工序。石墨在刀具烧结中扮演着多重角色——作为烧结模具(热压烧结、热等静压烧结)、作为承载托盘(真空烧结)、作为发热体(感应烧结)和作为保护气氛的来源。了解石墨刀具烧结的工艺原理和品质控制方法,有助于提升刀具的烧结质量和生产效率。
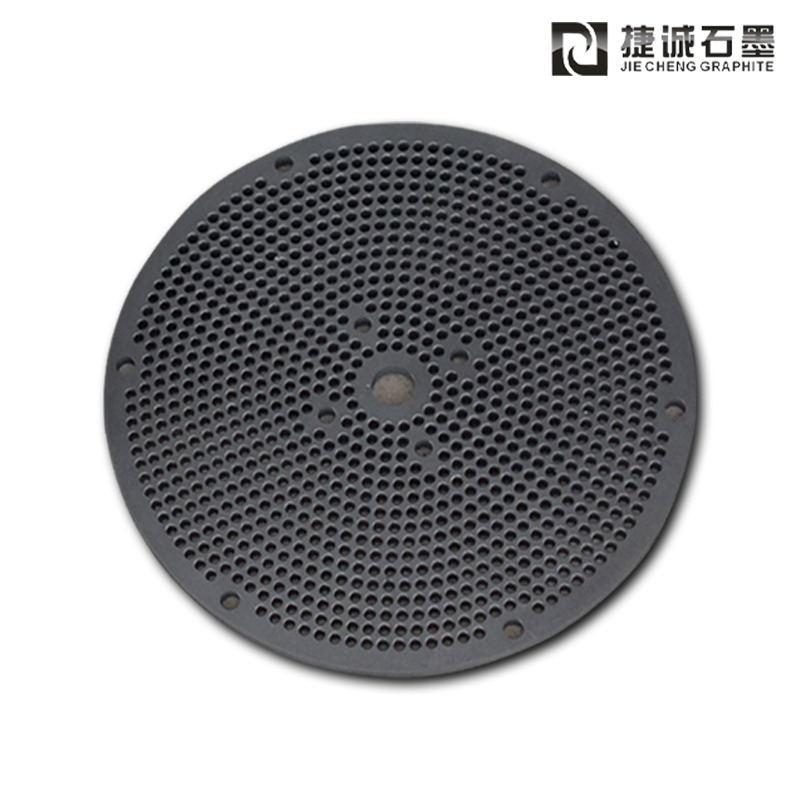
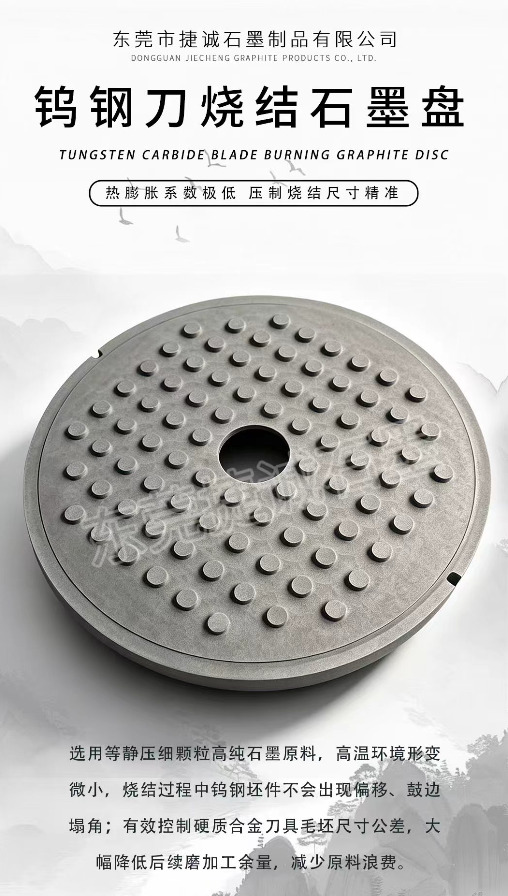
石墨在刀具烧结中的作用是理解这一工艺的基础。刀具生坯由硬质粉末(碳化钨、氧化铝、氮化硅等)和粘结相(钴、镍等)经压制或注射成型而成,生坯中粉末颗粒之间仅有机械咬合,孔隙率高达30%到50%,强度很低。烧结的目的是通过高温使粉末颗粒之间发生扩散、溶解-再析出和液相流动,消除孔隙,形成致密的、具有高强度和硬度的刀具成品。石墨在这个过程中的作用包括:作为承载托盘(真空烧结时刀具生坯放置在石墨盘上),利用石墨的耐高温和不粘性支撑刀具;作为烧结模具(热压烧结时石墨模具施加压力),利用石墨的高强度和可加工性成型复杂形状;作为发热体(感应烧结时石墨发热),利用石墨的导电性和耐高温性产生高温;作为还原剂,在高温下与残留氧气反应,保护刀具不被氧化。
真空烧结是石墨刀具烧结中最常用的工艺方法。真空烧结是在真空炉中(真空度通常1到100帕)将刀具生坯加热到烧结温度(硬质合金约一千四百到一千五百摄氏度,陶瓷约一千六百到一千八百摄氏度),在无压状态下完成烧结。生坯放置在石墨盘或石墨舟上,随炉升温。真空烧结的优点是:真空环境防止刀具氧化,有利于去除粉末中的润滑剂和氧化物;石墨托盘不与刀具反应,脱模方便;设备相对简单,适合大批量生产。真空烧结的关键工艺参数包括:升温曲线(分段升温,在润滑剂挥发段和烧结保温段控制速率)、保温时间(根据刀具大小和材质确定,通常30到120分钟)、冷却速率(控制冷却速度避免热应力和裂纹)。真空烧结的缺点是对于某些材料(如细晶硬质合金),无压烧结难以达到完全致密,需要后续处理。
压力烧结(热压烧结)是利用石墨模具实现加压致密化的工艺。热压烧结是将粉末或生坯装入石墨模具中,在加热的同时通过模具的上下压头施加压力(通常10到50兆帕),使粉末在热和力的共同作用下致密化。石墨模具在这个过程中承受高温和高压,需要选用高强度、高密度的石墨材料。热压烧结的优点是:烧结温度低于无压烧结(可降低100到200℃),烧结时间短,晶粒细小,致密度高(可达理论密度的99%以上);可以直接成型复杂形状的刀具,减少后续加工余量。热压烧结的缺点是:石墨模具是消耗品,成本较高;单件生产,效率低于真空烧结;模具与工件的热膨胀差异可能导致脱模困难或工件开裂。热压烧结常用于高性能陶瓷刀具、金属陶瓷刀具和金刚石复合片的制造。
热等静压烧结(HIP)是另一种利用石墨介质的高压烧结工艺。热等静压烧结是将刀具(通常是预烧结后的半成品)用石墨箔或玻璃包套封装后,放入高压容器中,在高温(一千到两千摄氏度)和高压(50到200兆帕的氩气)下各向均匀施压,消除刀具内部的残余孔隙,进一步提高致密度和力学性能。石墨在HIP中用作包套材料或隔离介质,利用其耐高温和不粘性。HIP处理后的刀具致密度可达接近100%,抗弯强度和断裂韧性显著提高,特别适合高性能刀具和精密刀具的最终致密化处理。
品质控制是石墨刀具烧结工艺中的核心环节。烧结刀具的品质指标包括:尺寸精度(烧结后的尺寸是否在公差范围内)、致密度(密度是否达到理论密度的98%以上)、硬度(HRA或HV值是否符合材质要求)、抗弯强度和断裂韧性、金相组织(晶粒大小、孔隙度、石墨相分布)、外观质量(无变形、裂纹、缺角、氧化变色)。品质控制的措施包括:严格控制生坯的质量(密度、尺寸、重量一致性);精确控制烧结工艺参数(温度、时间、压力、气氛),使用热电偶和红外测温仪实时监测;使用石墨盘和石墨模具时确保定位准确、排布均匀;烧结后逐件检测尺寸和外观,抽检力学性能和金相;建立工艺参数与产品性能的对应关系,持续优化工艺。
石墨模具和托盘的维护是烧结品质稳定的保障。石墨模具和托盘在反复使用中会逐渐氧化、磨损和变形,影响烧结产品的质量。维护措施包括:每次使用后检查石墨模具和托盘的状态,清理表面的粘结物和残渣;定期测量模具型腔和托盘定位面的尺寸,当磨损超差时修复或更换;石墨模具在使用前涂覆脱模剂(如氮化硼涂料),减少脱模阻力和粘连;石墨托盘在使用前铺石墨纸或氧化铝砂,防止刀具与托盘粘连;存放在干燥清洁的环境中,避免吸潮和碰撞。东莞市捷诚石墨制品有限公司能够提供各种规格的石墨烧结模具和托盘产品,并为客户提供烧结工艺方面的技术咨询。
常见缺陷及原因分析是石墨刀具烧结品质改进的基础。刀具变形(弯曲、扭曲)通常由生坯密度不均、放置姿态不当、烧结收缩不均或石墨盘不平引起,应优化生坯制备工艺、改进放置方式、检查石墨盘平整度。尺寸超差通常由收缩率波动、生坯重量偏差或烧结温度偏差引起,应严格控制生坯一致性和烧结工艺参数。孔隙率过高通常由烧结温度不足、保温时间不够或粉末中润滑剂残留引起,应调整烧结工艺。裂纹通常由升温或冷却过快、热应力过大或脱模不当引起,应优化升降温曲线、规范脱模操作。氧化变色通常由真空度不足或气氛中含氧量过高引起,应检查炉体密封和真空系统。
石墨刀具烧结是刀具制造中的关键工序,石墨作为模具、托盘和发热体在其中发挥着不可替代的作用。东莞市捷诚石墨制品有限公司在石墨烧结模具、石墨托盘和石墨发热体的制造方面拥有丰富经验,能够为刀具制造企业提供高品质的石墨烧结工装和技术支持,助力提升刀具的烧结品质和生产效率。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12