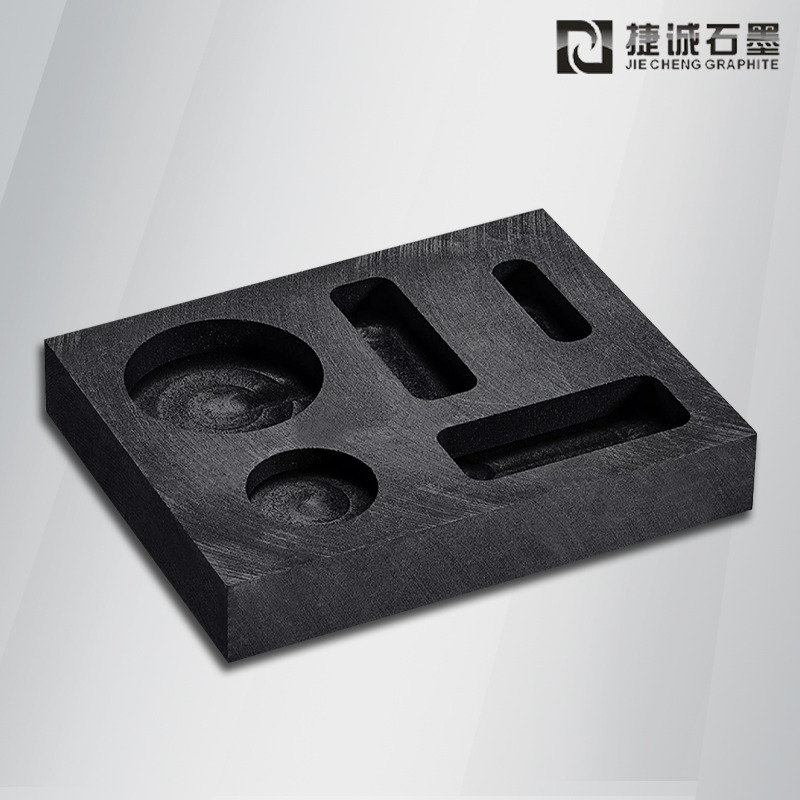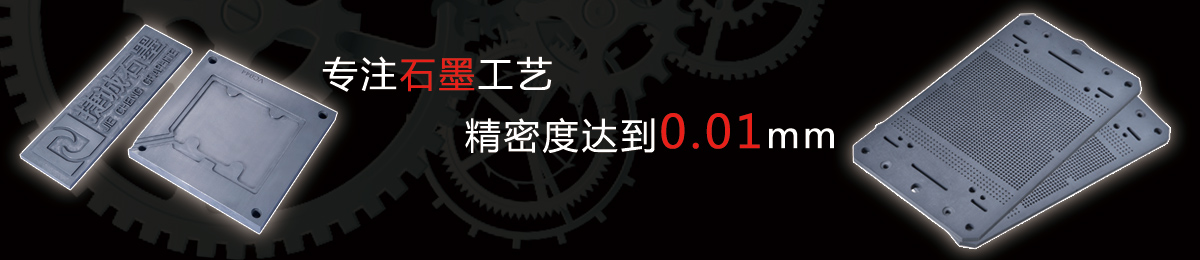
石墨匣钵是锂电池正极材料(如钴酸锂、磷酸铁锂、三元材料)和负极材料(石墨、硅碳)在高温烧结工序中的专用容器。它通常为方形或矩形,底部平坦、壁厚均匀,两侧带有吊耳或提手,便于自动化装出料机夹取和搬运。近年来,随着动力电池产能急剧扩张,石墨匣钵的市场需求呈爆发式增长,已成为石墨制品中增长最快的品类之一。
石墨匣钵的特殊性在于其工作环境的严苛性。锂电材料烧结通常在马弗炉或辊道窑中进行,温度在800-1100℃之间,炉内气氛多为空气或含氧气氛。在这个温度范围内,石墨虽不会被快速氧化烧尽,但表面会逐渐氧化减薄,每次使用后壁厚约损耗0.3-0.8mm。因此,匣钵属于消耗品,寿命通常为20-50次,壁厚是其寿命的决定性因素。专业设计时,会依据客户烧结工艺的温度和气氛,合理计算初始壁厚,让匣钵在预期使用次数内保证结构强度,而不浪费材料成本。
匣钵的壁厚设计是一门精细活。壁厚太薄,使用中后期强度不足易开裂;壁厚太厚,不仅增加原料成本,还会增加匣钵自身热容,延长升降温时间、增加能耗。以磷酸铁锂烧结用匣钵为例,常用壁厚为8-12mm,底部厚度略厚于侧壁以承重。对于需要装载量大的窑炉,设计师还会在匣钵底部增加加强筋,在不增厚底板的前提下提升抗弯刚度。
匣钵的加工精度主要体现为壁厚一致性。同一匣钵各侧壁厚度偏差应≤±0.5mm,不同匣钵之间的重量偏差应≤±2%。自动化装出料系统对匣钵的外形尺寸一致性要求极高——尺寸偏差过大时,机械手夹取可能失败或匣钵在窑炉轨道上卡滞。
东莞市捷诚石墨制品有限公司在石墨匣钵领域建立了成熟的加工线,选用高纯细结构石墨或等静压石墨,经CNC精密加工成型。捷诚可提供圆形、方形、异形等多种形状,最大加工尺寸800mm×600mm×400mm,壁厚6-20mm可调。捷诚的生产团队可根据客户的烧结工艺参数(温度曲线、气氛、装载量、自动化装取方式),提供壁厚优化设计和吊耳结构定制,在保证寿命的前提下帮助客户降低单次匣钵消耗成本。
使用石墨匣钵时,建议建立“新钵-中钵-旧钵”分级管理制度——新匣钵用于对纯度要求最高的产品烧结,中钵用于常规产品,旧钵用于预烧或次要产品。每次出料后及时清理匣钵内残留粉料,避免累积物影响下次装料容量和受热均匀性。当匣钵出现贯穿性裂纹、底部严重凹坑或侧壁减薄至初始厚度的40%以下时,应及时报废,防止在炉中断裂造成停产事故。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12