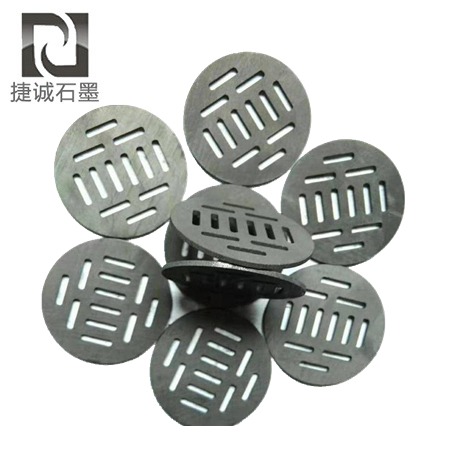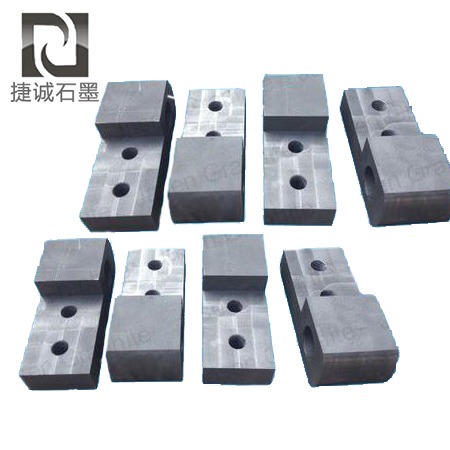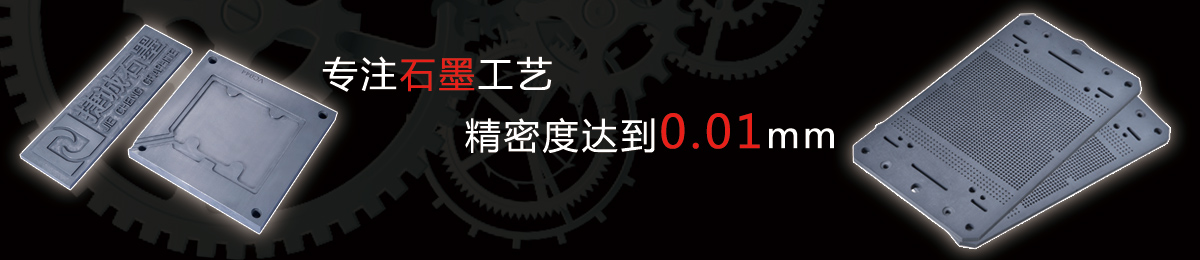
石墨加工是一个涵盖车削、铣削、钻削、磨削、线切割、电火花加工等多种工艺手段的综合性技术领域。石墨的物理特性--硬度适中但脆性极高、导热性好但导电性各向异性、质轻且易产生粉尘--决定了其加工工艺与金属加工有本质区别。深入理解石墨加工的核心技术要素,是保证产品质量的前提,也是筛选合格石墨加工厂的基本知识储备。
车削是石墨加工中最基础的工艺,适用于坩埚、轴承、棒材、法兰等回转体零件。石墨车削的核心矛盾是刀具磨损与表面质量的平衡。石墨中的硬质颗粒(如SiO₂、Al₂O₃等灰分成分)会加速刀具磨损,因此推荐使用金刚石涂层硬质合金刀片或PCD刀具。切削参数方面,粗车采用大切深(1-3mm)、大进给(0.2-0.4mm/r)快速去料;精车采用小切深(0.1-0.3mm)、适中进给(0.08-0.15mm/r)、高转速(主轴转速1500-4000rpm),以获得光洁表面。
铣削适用于模具型腔、异形件、槽孔等非回转体特征。石墨铣削中,顺铣优于逆铣,可减少切削力导致的崩边。对于深腔铣削,应采用分层铣削策略,每层深度不超过刀具直径的30%,并配合吹气排屑,防止粉尘二次切削划伤表面。五轴联动铣削则用于导流筒、叶轮等复杂曲面零件。
钻削深孔始终是石墨加工的难点。有效对策包括:使用内冷式钻头,高压冷却从内部直喷切削区;采用“啄钻”循环频繁退刀排屑;钻头锋角适当增大(140°)以减少轴向力。对于直径小于3mm的微孔,建议使用电火花穿孔机加工,避免钻头折断风险。
磨削是获取最高精度的终极手段。无心磨削用于大批量棒材外圆精加工,可达到IT5级精度;平面磨削用于石墨板、承烧板的平面度修正;内圆磨削用于轴承内孔和模具型腔的最终精加工。磨削时需使用碳化硅或金刚石砂轮,并配以充足的切削液冷却,防止热损伤。
东莞市捷诚石墨制品有限公司建立了覆盖车、铣、钻、磨、线切割、电火花的全工艺加工能力,并针对不同牌号石墨建立了切削参数数据库--目前收录了超过50种常见石墨牌号的推荐切削参数组合。捷诚的工艺工程师在接到新订单时,会根据材质、零件形状、精度要求从数据库中调取基准参数,并结合实际加工首件进行微调,大幅缩短了工艺准备时间。其加工精度稳定控制在IT6级,部分精密件可达IT5级。所有精加工件均经过三坐标测量仪或轮廓仪全检,并随货提供检测报告。
用户在评估一家石墨加工厂的综合能力时,建议重点了解其是否具备“粗精分离”的工艺理念--即粗加工和精加工使用不同设备、不同刀具、甚至不同操作人员,以确保精加工环节不受粗加工残留应力影响。同时,车间除尘系统的完善程度也是重要参考指标--良好的除尘不仅保障职业健康,也意味着加工过程粉尘干扰小,有利于保持精度稳定。
-
 CNC精密加工是用数控设备对材料进行精密加工的工艺,用在石墨上,能加工出高精度、复杂形状的零件,是现代加工的主流。CNC编程要按石墨材料特性优化走刀路径,路径合理减少刀具损耗,加工效率更高。发布时间:2026-09-18
-
 石墨坩埚加工是定制石墨坩埚的加工业务,石墨坩埚用于熔炼、烧结、晶体生长等高温工艺,是高温生产的常用容器。坩埚的壁厚均匀性很重要,壁厚不匀会导致受热不均,加工时要重点控制壁厚差。发布时间:2026-09-18
-
2026-09-15
-
2026-09-15
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-14
-
2026-09-12
-
2026-09-12
-
2026-09-12