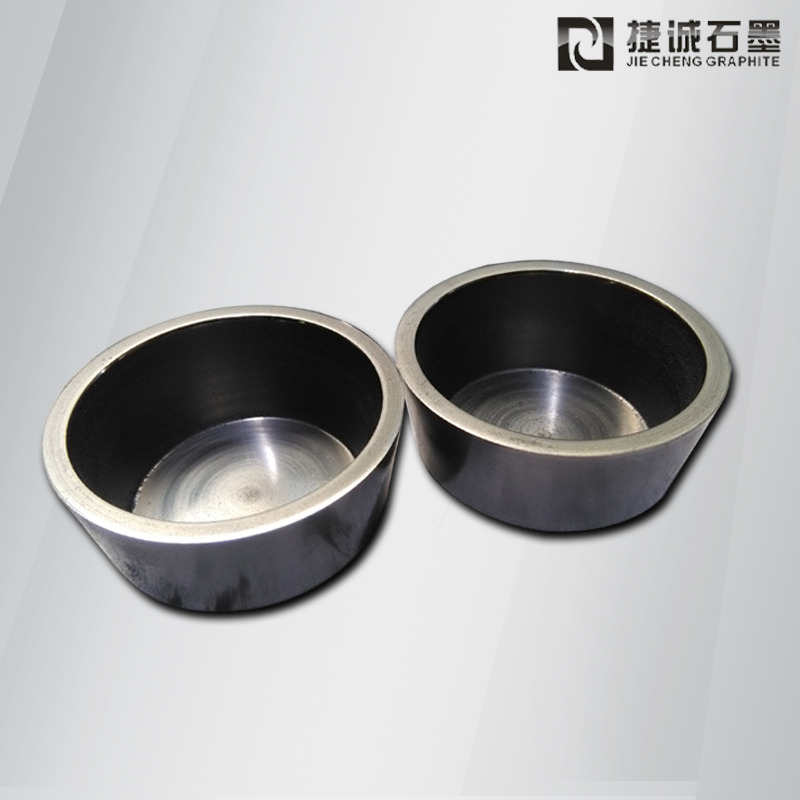

石墨坩埚的底部结构是承受熔融物分量、热应力及机械冲击的中心区域,其规划需兼顾热稳定性、结构强度、导热均匀性及抗腐蚀性。以下从功用需求、中心组件、结构类型、资料选择及优化规划五个维度打开详细分析:
一、底部结构的中心功用需求
承载才能
支撑熔融物(如金属、玻璃)的静载荷(一般达数百公斤)及动态冲击(如搅拌或倾倒时的惯性力)。反抗高温下的蠕变变形。
热均匀性
保证底部与筒体温度梯度≤50℃/cm,避免部分过热导致开裂或熔融物偏析。适配加热方法(如感应加热需底部导电均匀,电阻加热需底部导热可控)。
抗腐蚀性
反抗熔融物(如酸性熔渣、碱性金属)的化学腐蚀(如SiO?熔渣对石墨的腐蚀速率需≤0.1mm/次)。反抗热震(如快速冷却时抗裂纹扩展才能)。
操作适配性
适配倾倒设备(如旋转炉的底部铰链)或排料口(如连铸用坩埚的底部流口)。
二、底部结构的中心组件
底板(Base Plate)
功用:直接承载熔融物,传递热量至加热源。
结构特征:
厚度:一般为筒体壁厚的1.5-2倍(如筒体壁厚10mm,则底板厚度15-20mm)。
形状:
平底:适用于电阻加热或静态熔炼(如实验室小坩埚)。
弧底:适配感应加热线圈(如真空感应炉),削减磁滞损耗。
锥底:便于熔融物倾倒(如连铸用坩埚)。
外表处理:
精细加工(平面度≤0.05mm,粗糙度Ra≤1.6μm)以削减应力会集。
涂覆抗氧化涂层(如SiC或B?C,厚度50-100μm)。
加强筋(Ribs)
功用:增强底板抗弯强度,削减热变形。
结构特征:
布局:径向或网格状散布(如6条径向筋,距离60°)。
尺度:高度为底板厚度的1/3-1/2(如底板厚20mm,则筋高8-10mm)。
形状:梯形或半圆形截面(削减应力会集)。
排料结构(Discharge System)
类型:
流口(Tap Hole):底部开设锥形孔,配套塞棒或滑板操控熔融物流速(如钢铁连铸)。
倾倒口(Pouring Spout):底部边际延伸形成导流槽(如贵金属熔炼用坩埚)。
要害参数:
流口直径:根据熔融物粘度规划(如低粘度金属(铝)Φ10-15mm,高粘度玻璃Φ5-8mm)。
倾倒视点:一般为30-45°(平衡流速与溅射危险)。
热补偿结构(Thermal Compensation)
功用:缓解底部与筒体的热胀大差异。
结构特征:
胀大槽(Expansion Slot):在底板与筒体衔接处开设V形槽(深度1-2mm,宽度0.5-1mm)。
波纹结构(Bellows):选用波纹管衔接底部与筒体(适用于真空炉,允许轴向胀大±5mm)。

三、底部结构的典型类型
平底式(Flat Bottom)
结构:底板为平面,无加强筋或排料结构。
适用场景:
实验室小规模熔炼(如高频感应炉熔炼铜合金)。
静态保温场景(如石墨保温套)。
优缺陷:
长处:结构简单,加工本钱低。
缺陷:热均匀性差,易部分过热。
加强底式(Reinforced Bottom)
结构:底板设置径向或网格状加强筋,可选配流口。
适用场景:
工业大规模熔炼(如真空感应炉熔炼钛合金)。
需频繁倾倒的场景(如铝合金连铸)。
优缺陷:
长处:承载才能强,热变形小。
缺陷:分量添加,清洁难度高。
复合底式(Composite Bottom)
结构:底板由多层资料复合而成(如石墨+莫来石陶瓷)。
适用场景:
高腐蚀性熔炼(如熔炼含氟熔渣的玻璃)。
超高温场景(如碳化硅熔炼,温度≥2500℃)。
优缺陷:
长处:抗腐蚀性强,寿数延长2-3倍。
缺陷:本钱高,导热均匀性需优化。
四、资料选择与外表处理
主体资料
高纯石墨:灰分<0.1%,用于普通熔炼(如铜、铝)。
等静压石墨:密度≥1.85g/cm3,用于高温高压场景(如钛、镍基合金)。
抗氧化涂层石墨:外表涂覆SiC或B2C,用于含氧环境(如空气熔炼)。
复合资料
石墨-陶瓷复合:底板外表镶嵌莫来石(3Al2O2·2SiO2)或氧化锆(ZrO2)陶瓷块(厚度2-5mm),进步抗腐蚀性。
石墨-金属复合:底板内部嵌入铜网(厚度0.1-0.5mm),增强导热均匀性(适用于感应加热)。
外表处理
抗氧化涂层:在底板外表喷涂Al2O2或SiC(厚度50-100μm),进步耐氧化性。
防粘涂层:涂覆氮化硼(BN)或六方氮化硼(h-BN),削减熔融物粘附(如玻璃熔炼)。
渗碳处理:在底板外表形成碳化层(深度0.1-0.5mm),进步外表硬度(HV≥500)。
五、底部结构的优化规划事例
事例1:真空感应熔炼用坩埚底部
结构:
弧底规划,曲率半径与感应线圈匹配(一般为筒体直径的1.2-1.5倍)。
底板设置6条径向加强筋(高度8mm,宽度5mm),筋间距离60°。
底部中心开设Φ12mm流口,配套塞棒操控熔融物流速。
资料:
主体:等静压石墨(密度1.9g/cm3)。
涂层:底板外表喷涂Al2O2(厚度80μm),流口内壁镀Ir(铱,耐熔融金属腐蚀)。
功能:
承载才能:≥500kg(熔融钛合金)。
热均匀性:底部与筒体温差≤30℃(2000℃时)。
寿数:≥30次熔炼(抗腐蚀性提升50%)。
事例2:玻璃熔炼用坩埚底部
结构:
平底规划,底板厚度25mm(厚于筒体15mm)。
底板外表镶嵌12块莫来石陶瓷块(尺度10mm×10mm×3mm),距离10mm。
底部边际设置倾倒口(视点45°,长度50mm)。
资料:
主体:高纯石墨(灰分0.05%)。
陶瓷块:莫来石(3Al2O2·2SiO2,耐温1800℃)。
功能:
抗腐蚀性:熔融玻璃腐蚀速率≤0.05mm/次(传统石墨坩埚为0.2mm/次)。
热震稳定性:从1600℃快速冷却至室温无开裂(ΔT=1600℃)。
六、底部结构规划的要害应战与解决方案
热应力开裂
应战:底部与筒体因温度梯度导致热应力会集。
解决方案:
选用梯度结构(底部厚度渐变,如从边际15mm过渡到中心20mm)。
在衔接处设置胀大槽(深度1.5mm,宽度0.8mm)。
熔融物粘附
应战:玻璃或高粘度金属易粘附底部,影响排料。
解决方案:
涂覆防粘涂层(如h-BN,厚度50μm)。
规划歪斜底板(视点5-10°),利用重力促进排料。
流口堵塞
应战:熔融物中的杂质或冷凝物堵塞流口。
解决方案:
流口内壁镀耐腐蚀金属(如Ir或Pt)。
配套加热元件(如感应线圈加热流口区域)。
复合资料界面失效
应战:石墨与陶瓷或金属的界面易开裂。
解决方案:
选用活性钎焊(如Ag-Cu-Ti钎料)衔接石墨与陶瓷。
在界面处设置过渡层(如石墨-SiC梯度层)。
-
 很多在使用石墨坩埚时出现断裂,却不知道原因,下面小编就来讲述造成石墨坩埚断裂原因主要有以下五点1、加工缺陷2、设计缺陷;3、使用不当;4、原料缺陷;5、运输装卸装拆不当发布时间:2020-06-23
-
 由于石墨坩埚拥有体积密度大、耐高温、传热快、耐酸碱侵蚀、高温强度大、抗氧化性能高等特点,因此,在使用过程中难免会用来防止腐蚀性物质。虽然石墨坩埚具有抗酸抗碱的能力,但是对于个别原料的炼制,在坩埚使用以后的清理工作却很麻烦。发布时间:2020-06-23
-
2020-08-13
-
2020-08-15
-
2020-08-15
-
2020-08-17
-
2020-08-28
-
2020-08-28
-
2020-08-31
-
2020-08-31
-
2020-08-31