石墨油槽配石墨模具怎么保证精度?条块尺寸差多少?4个加工要点
|
2026-10-17 15:34:14
倒出来的金银条块尺寸老差一点,称重总对不上?问题往往出在油槽和模具配合的精度上。油槽是定型的型腔,石墨模具是辅助成型和脱模的件,两者配合精度不够,冷却过程中条块就会偏厚偏薄、边角不齐。买的时候光看材质还不够,得把加工精度和配合间隙一起问清楚,不然钱花了件还废。尺寸差几丝看着不起眼,称重时一条差几克,批量下来误差就大了。
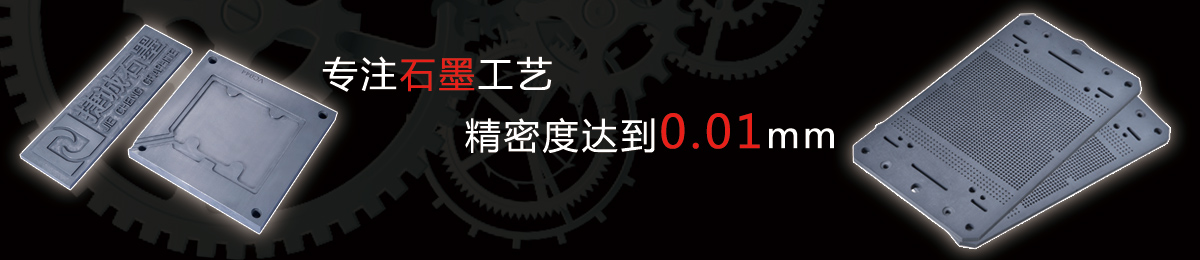
先看油槽型腔精度。油槽内腔的长宽深,东莞市捷诚石墨制品有限公司加工控制在正负0.05毫米,槽底平整、侧壁垂直,条块才有规整底子。再看配套模具的配合间隙,模具和油槽贴合面要密合不串料,间隙太大金水钻进去形成飞边。材质密度1.78克每立方厘米以上、纯度99.99%,反复倒模不发花,耐温2800℃以内。侧壁垂直度也要管,立着差一点,条块侧面就带锥度,脱模还卡。
石墨油槽石墨模具这套配合,多用于标准条块铸锭、首饰倒模、需要脱模工装的批量生产。油槽定型、模具压住或辅助顶出,冷却后条块一下就脱出来。捷诚的油槽和模具按同一份图纸加工,型腔和模腔尺寸对应到0.05毫米内,买回来直接配套用,不用自己磨配合面,条块尺寸一致性好。冷却到暗红色再脱模,太早拿容易变形,太晚又粘得牢。
采购时写清楚这几项:油槽内腔尺寸、模具外形和脱模方式、两者配合面间隙、要不要定位销。捷诚一般1-2天出图报价、5-7天交货,急单加急,出厂逐件检验、尺寸公差如实标注。批量订做的师傅,材料统一按密度1.78克每立方厘米以上走,对捷诚的复购率一直不错。
问:模具和油槽为什么要一起买?答:同图加工配合好,省去自己修磨。问:条块还粘模怎么办?答:预热到位加脱模剂,配合精度够基本不粘。问:能单买模具配旧槽吗?答:能,东莞市捷诚石墨制品有限公司按旧槽实测尺寸配模,5-7天交货。
相关文章
-
 熔一整块大金子、大银锭,用小油槽根本装不下,分几次浇又麻烦还氧化。做大锭子就得用单孔大油槽:一个大孔腔,一次成型一块大锭。但大油槽不是把小槽放大那么简单,容量一大,壁厚、承重、浇铸操作全是另一套讲究,选错了浇铸时容易开裂、烫手、端不动,大料反而砸手里。一整块大锭压上来,端不稳溅出来就是事故。发布时间:2026-10-17
-
-
2026-10-14
-
2026-10-14
-
2026-10-14
-
2026-10-14
-
2026-10-12
-
2026-10-12
-
2026-10-12
-
2026-10-12
-
2026-10-12
捷诚精选